

Oefening over Eén scherm voor de hele fabriek: PLC SCADA-training
Vier stations melden elk één toestand, en het overzicht zegt welke jou nodig heeft.
Geef de controlekamer één scherm over de hele fabriek. Schrijf één toestand voor elk van de vier stations, de reden waarom de lijn wacht, één toestand voor de fabriek en een teller van lijnstops. Kies daarna wat een plek op het overzicht verdient.
Geen creditcard. Niets te betalen. Niets op te zeggen.
Official release: 5 December. Sta op die dag bovenaan de ranglijst en win 3 maanden Pro, plus 2 weken Pro om aan een vriend te geven. De 2e plaats wint 4 weken. De 3e plaats wint 2 weken. Regels
- Elke les, vanaf nul
- Elke missie en les, naarmate je niveau stijgt
- Een praktijktest voor elke titel, met een certificaat
- Spoel elke test terug, één cyclus tegelijk
- Uitgewerkte oplossingen als je vastzit
- De codeconverter, zoveel je wilt
 PRO (vraagt Pro) missie
Opstarten: wachten, daarna draaien
Test 1 van 4StartStart de fabriekOFFUtilStatusOutput1LineStatusToestand van de lijnRunningPlantStatusFabrieksstatusRunning- Level
- Gevorderd
- Tijd
- Over ons 40 min
- Beloning
- +650 XP
- Opstelling
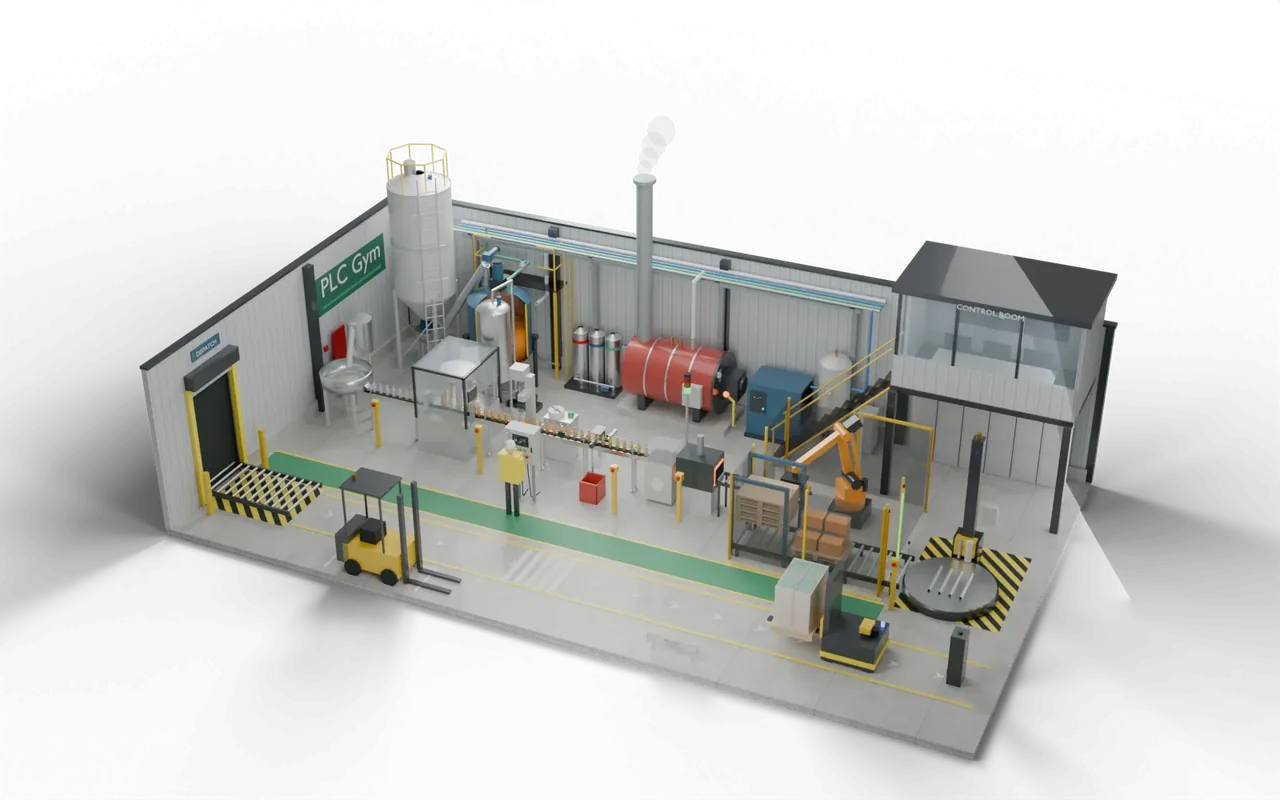
- 3D-modelfabriek
- Editors voor Siemens
- Ladderdiagram (LAD), SCL
- Editors voor Rockwell
- Ladderdiagram, Gestructureerde tekst
- Editors voor Beckhoff
- Gestructureerde tekst
- Fase
- 43. SCADA 1: één scherm voor de hele installatie
Eén scherm voor de hele fabriek: wat je code moet doen
De installatiebesturing is geschreven en werkt. Een SCADA-overzicht leest een paar tags van elk station, dus elk station meldt zich op dezelfde manier: 0 Uit, 1 Draait, 2 Wacht, 3 Storing. UtilStatus: 3 zolang CompressorFault aan is; anders 0 tenzij Utilities aan is; 2 zolang AirPressure of SteamPressure onder 6.0 bar is; anders 1. BatchStatus: 0 tenzij Run aan is; 2 zolang Step 0 is, als de buffertank genoeg heeft; anders 1. LineStatus: 0 tenzij Run aan is; 1 zolang LineRun aan is; anders 2. LineReason zegt waarom de lijn wacht: 1 lucht laag (AirPressure onder 5.5 bar), anders 2 pakken opgestapeld (AccumFull is aan). Schrijf 0 zodra de lijn niet wacht. PackStatus: 3 zolang CellTrip aan is; anders 1 zolang Run aan is; anders 0. PlantStatus heeft het slechtste nieuws eerst: 4 noodstop (State 30); anders 3 als een station in Storing is; anders 2 opstarten (State 10); anders 1 draait (State 20); anders 0 gestopt. LineStops telt hoe vaak de lijn heeft moeten wachten: tel 1 op elke keer dat LineStatus 2 wordt. Kies op het tabblad Bedienscherm wat het overzicht toont, hoe het een toestand zegt, of het zegt waarom en in welke volgorde de stations staan.
- Toestanden
- 0 Uit, 1 Draait, 2 Wacht, 3 Storing, voor alle vier hetzelfde.
- Reden van de lijn
- 1 lucht laag, 2 verpakkingen opgestapeld, 0 niet wachtend.
- Installatie
- 4 noodstop, 3 storing, 2 starten, 1 draait, 0 gestopt.
- Lijnstops
- Tel 1 op elke keer dat LineStatus 2 wordt.
Eén scherm voor de hele fabriek: ingangen en uitgangen
Je programma leest 18 ingangen en stuurt 23 uitgangen. Nog één ingang stuurt de simulatie aan of toont een meting, om mee te testen. De namen zijn hetzelfde in de editor van elk merk.
Eén scherm voor de hele fabriek: wat de tests controleren
- Elk station meldt 0 Uit, 1 Draait, 2 Wacht of 3 Storing, volgens dezelfde regels als de opdracht.
- Een wachtende lijn geeft zijn reden: 1 lucht laag, 2 verpakkingen opgestapeld, en 0 als hij niet wacht.
- PlantStatus zet het slechtste nieuws eerst: noodstop, dan een storing, dan starten, draaien, gestopt.
- LineStops gaat met één omhoog elke keer dat de lijn gaat wachten, hoe lang het wachten ook duurt.
- Het overzicht toont per station één toestand en één getal, in woorden, in procesvolgorde, en zegt waarom een station wacht.
- Probeer het Gebruik de knoppen onder het model en kijk hoe de opstelling reageert.
- Oplossing testen Elke controle draait met één druk op je code.
- Terugspoelen PRO (vraagt Pro) Mislukt er een, ga dan cyclus voor cyclus terug om te zien waarom.
Vast bij deze missie? Vraag het de leden in de Kleedkamer.
Waar je dit in de praktijk tegenkomt
De controlekamer van een bottelarij heeft één overzicht aan de muur. Utilities, dosering, de lijn en verpakking tonen elk als een blok, grijs als alles goed is.
Als de lijn stopt, zijn de dure minuten die waarin je uitzoekt waarom. Een overzicht dat 'wachten: lucht laag' zegt, stuurt de monteur naar de compressor, niet naar de lijn.
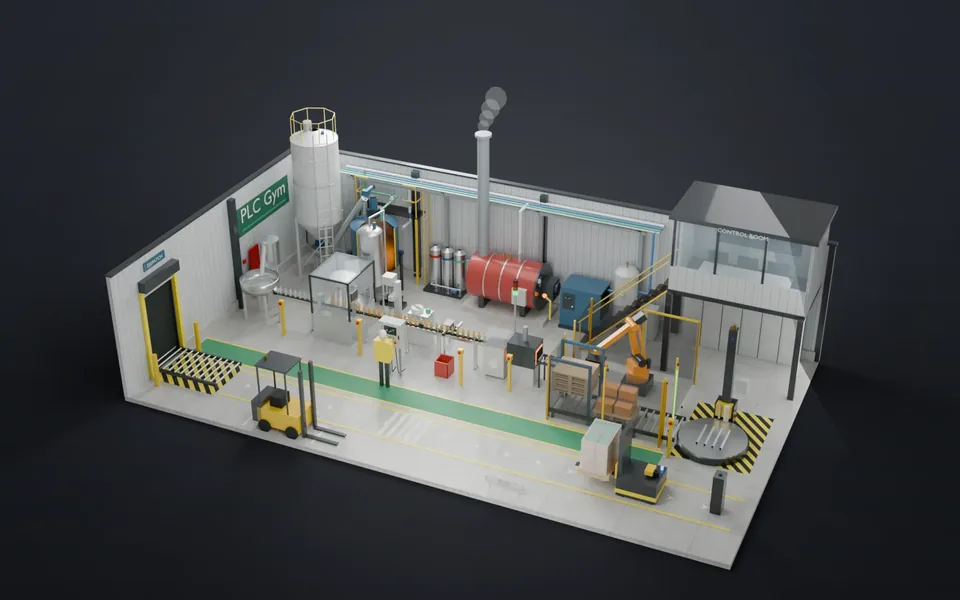
Een kleine drankenfabriek maakt een sinaasappeldrank. Suiker en water worden in batches gemengd en gepasteuriseerd en dan naar een vuller gepompt. Flessen worden gevuld, gesloten, geëtiketteerd en geïnspecteerd, in zessen verpakt, door een robot op pallets gestapeld, gewikkeld en door een bestuurderloze heftruck naar de laadkade gebracht. Elke machine heeft zijn eigen bediening; de fabrieksbesturing bepaalt wanneer elke mag draaien, geeft werk van de ene aan de volgende door en stopt alles veilig.
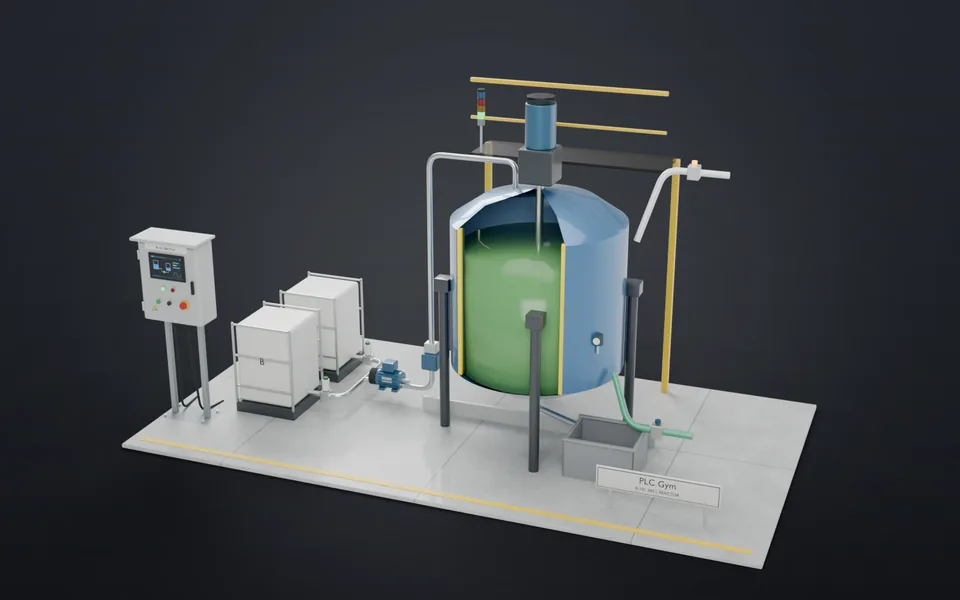
- BatchMengen en pasteuriseren
- FillVullen, sluiten, etiketteren
- InspecterenSlechte flessen verwerpen
- InpakkenRobot stapelt pakkenJe bent hier
- VerzendenWikkelen, AGV naar laadkade
Op een echte locatie: plekken, onderdelen en veiligheid
- Frisdrank- en sapbottelhallen
- Sauzen-, zuivel- en vloeibare voedselfabrieken
- Huishoud- en verzorgingsvloeistoffen
Een noodstop is bedraad via een veiligheidsrelais dat zelf de stroom afsnijdt. Het programma moet dan alles uit houden en wachten op een bewuste Reset en Start, zodat niets onverwacht beweegt.
Robotcellen zijn omheind. Lichtgordijnen en vergrendelde deuren stoppen de robot als iemand naar binnen gaat, en herstarten vraagt om een reset van buiten de cel, in de geest van ISO 10218 en ISO 13849.
De afmetingen, tijden en doorsneden zijn keuzes voor het onderwijs, geen tekening van één echte installatie.
Hierna op de route
 87Log wat een stop verklaartSla een waarde op als hij genoeg verandert, val nooit stil en lees daarna de trend om te vinden wat is uitgevallen.Gevorderd · 45 min · +500 XP
 88Schrijf het batchrecord terwijl het gebeurtBatchnummer, tijd in elke fase, totalen en de piektemperatuur, afgesloten op het moment dat de batch eindigt.Gevorderd · 45 min · +650 XP
- 89Eén alarmblok voor elk alarmNieuw, gezien, gewist: één lus voert elk alarm door dezelfde toestanden en markeert het alarm dat als eerste kwam.Expert · 45 min · +800 XP
- 85Laat de hele fabriek draaienOpstarten, batchen, bottelen, afkeur, robot, wikkelaar, AGV en veiligheid: één programma voor de hele fabriek.Expert · 240 min · +3000 XP