

Exercício de Uma tela para a planta inteira: treinamento de CLP e SCADA
Quatro estações informam um estado cada uma, e a visão geral diz qual delas precisa de você.
Dê à sala de controle uma tela com a fábrica inteira. Escreva um estado para cada uma das quatro estações, o motivo de a linha estar aguardando, um estado para a planta e uma contagem de paradas da linha. Depois escolha o que merece lugar na visão geral.
Sem cartão. Nada a pagar. Nada a cancelar.
Official release: 5 December. Fique em primeiro no ranking no dia e ganhe 3 meses de Pro, mais 2 semanas de Pro para dar a um amigo. O 2º lugar ganha 4 semanas. O 3º lugar ganha 2 semanas. Regras
- Todas as aulas, do zero
- Todas as missões e lições, conforme você sobe de nível
- Um teste prático para cada título, com certificado
- Rebobine qualquer teste, uma varredura de cada vez
- Soluções comentadas quando você travar
- O conversor de código, à vontade
 PRO (exige o Pro) missão
Partida: aguardando, depois funcionando
Teste 1 de 4StartLigar a fábricaOFFUtilStatusOutput1LineStatusEstado da linhaRunningPlantStatusEstado da plantaRunning- Level
- Avançado
- Tempo
- Sobre 40 min
- Recompensa
- +650 XP
- Bancada
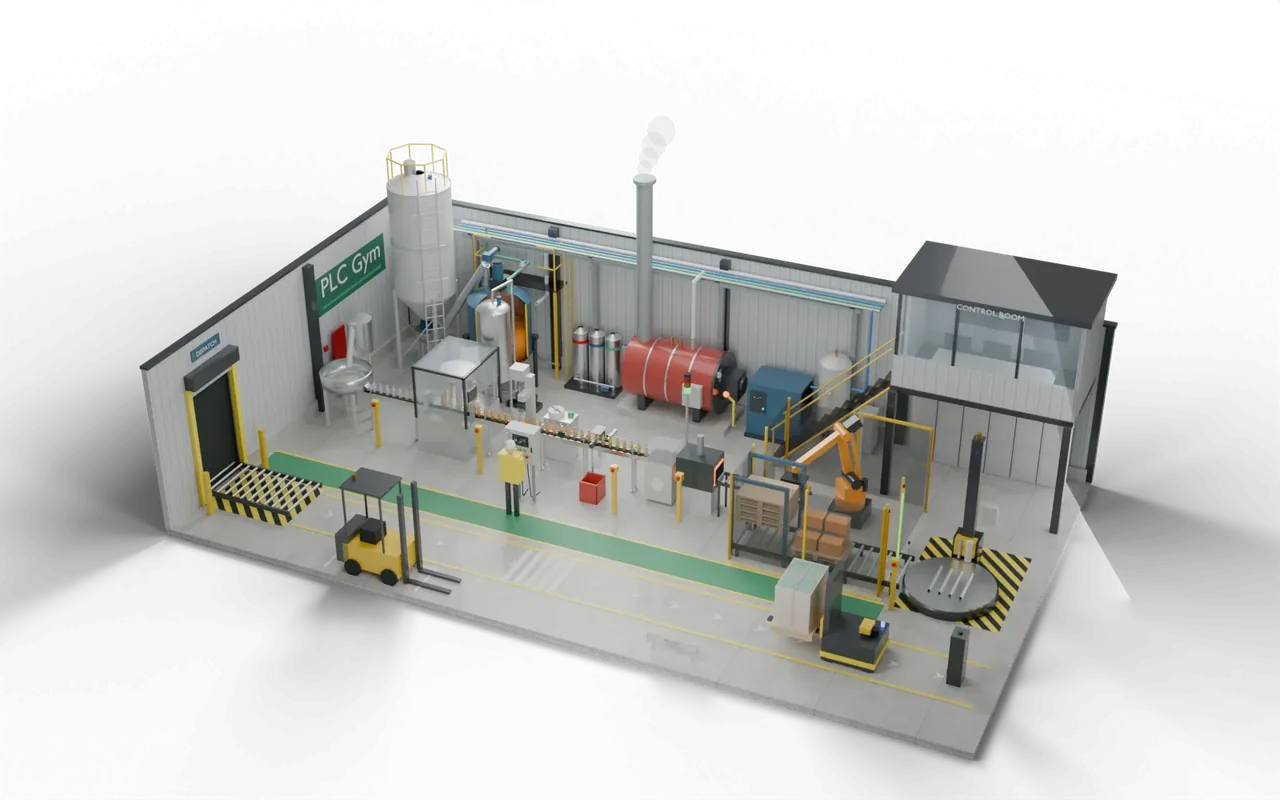
- fábrica modelo em 3D
- Siemens editores
- Ladder (LAD), SCL
- Rockwell editores
- Ladder, Texto estruturado
- Beckhoff editores
- Texto estruturado
- Etapa
- 43. SCADA 1: uma tela para a planta inteira
Uma tela para a planta inteira: o que o seu código deve fazer
O controle da planta já está escrito e funcionando. Uma tela geral do SCADA lê algumas tags de cada estação, então todas as estações informam do mesmo jeito: 0 Desligada, 1 Funcionando, 2 Esperando, 3 Falha. UtilStatus: 3 enquanto CompressorFault estiver ligado; caso contrário, 0 a não ser que Utilities esteja ligado; 2 enquanto AirPressure ou SteamPressure estiver abaixo de 6,0 bar; senão 1. BatchStatus: 0 a não ser que Run esteja ligado; 2 enquanto Step for 0, quando o tanque pulmão tem o suficiente; senão 1. LineStatus: 0 a não ser que Run esteja ligado; 1 enquanto LineRun estiver ligado; senão 2. LineReason diz por que a linha espera: 1 ar baixo (AirPressure abaixo de 5,5 bar), senão 2 pacotes acumulados (AccumFull ligado). Escreva 0 sempre que a linha não estiver esperando. PackStatus: 3 enquanto CellTrip estiver ligado; caso contrário, 1 enquanto Run estiver ligado; senão 0. PlantStatus é a pior notícia primeiro: 4 parada de emergência (State 30); senão 3 se alguma estação estiver em Falha; senão 2 partindo (State 10); senão 1 funcionando (State 20); senão 0 parada. LineStops conta quantas vezes a linha teve de esperar: some 1 cada vez que LineStatus passa a ser 2. Na aba Tela do operador, escolha o que a tela geral mostra, como ela diz um estado, se ela diz o motivo e a ordem das estações.
- Estados
- 0 Desligada, 1 Funcionando, 2 Aguardando, 3 Falha, igual para as quatro.
- Motivo da linha
- 1 pressão de ar baixa, 2 embalagens acumuladas, 0 não está aguardando.
- Planta
- 4 parada de emergência, 3 falha, 2 partindo, 1 funcionando, 0 parada.
- Paradas da linha
- Some 1 cada vez que LineStatus passa a 2.
Uma tela para a planta inteira: entradas e saídas
Seu programa lê 18 entradas e define 23 saídas. Mais uma entrada comanda a simulação ou mostra uma leitura, para você testar. Os nomes são os mesmos no editor de qualquer fabricante.
Uma tela para a planta inteira: o que os testes verificam
- Cada estação informa 0 Desligada, 1 Funcionando, 2 Aguardando ou 3 Falha, pelas mesmas regras do briefing.
- Uma linha aguardando informa o motivo: 1 pressão de ar baixa, 2 embalagens acumuladas, e 0 quando não está aguardando.
- PlantStatus coloca a pior notícia primeiro: parada de emergência, depois falha, depois partindo, funcionando, parada.
- LineStops aumenta em um cada vez que a linha passa a aguardar, não importa quanto dure a espera.
- A visão geral mostra um estado e um número para cada estação, por extenso, na ordem do processo, e diz por que uma estação está aguardando.
- Teste Use os botões abaixo do modelo e veja a bancada responder.
- Testar solução Todas as verificações rodam no seu código com um toque.
- Rebobinar PRO (exige o Pro) Se uma falhar, volte por ela uma varredura de cada vez para ver o porquê.
Travado nesta missão? Pergunte aos membros no Vestiário.
Onde você veria isto em campo
A sala de controle de uma envasadora tem uma visão geral na parede. Utilidades, dosagem, a linha e a embalagem aparecem cada uma como um bloco, cinza quando está tudo bem.
Quando a linha para, os minutos caros são os gastos descobrindo o porquê. Uma visão geral que diz 'aguardando: pressão de ar baixa' manda o mecânico ao compressor, e não à linha.
Uma pequena fábrica de bebidas faz um refresco de laranja. Açúcar e água são dosados em lotes e pasteurizados, e depois bombeados para uma enchedora. As garrafas são enchidas, tampadas, rotuladas e inspecionadas, embaladas em fardos de seis, empilhadas em paletes por um robô, envolvidas com filme e levadas até a doca por uma empilhadeira autônoma. Cada máquina tem os seus próprios controles; o controlador da planta decide quando cada uma pode funcionar, passa o trabalho de uma para a outra e para tudo com segurança.
- BatchMisturar e pasteurizar
- FillEncher, tampar, rotular
- InspecionarRejeitar garrafas ruins
- EmbalarRobô empilha os fardosVocê está aqui
- ExpedirEnvolver, AGV até a doca
Em uma instalação real: lugares, peças e segurança
- Salas de envase de refrigerantes e sucos
- Fábricas de molhos, laticínios e alimentos líquidos
- Produtos líquidos de limpeza e higiene pessoal
Uma parada de emergência é ligada por um relé de segurança que corta a energia por conta própria. O programa então precisa manter tudo desligado e esperar um Reset e um Start deliberados, para que nada se mova de surpresa.
Células robotizadas são cercadas. Cortinas de luz e portas intertravadas param o robô quando alguém entra, e religar exige um reset feito de fora da célula, no espírito da ISO 10218 e da ISO 13849.
Os tamanhos, tempos e cortes são escolhas didáticas, não o desenho de uma instalação real em particular.
Próximo na trilha
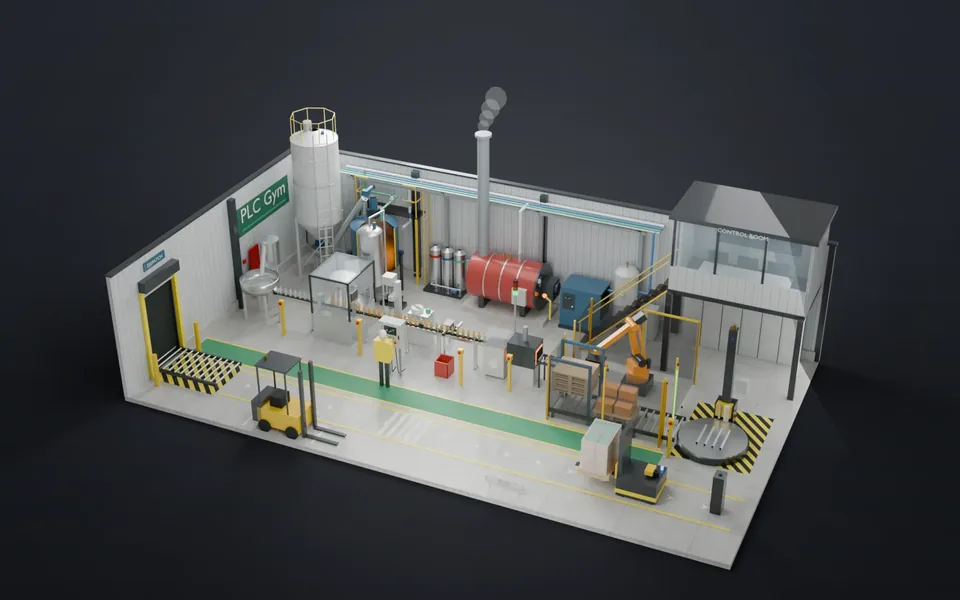 87Registre o que explica uma paradaGrave um valor quando ele muda o suficiente, nunca fique em silêncio, e depois leia a tendência para descobrir o que falhou.Avançado · 45 min · +500 XP
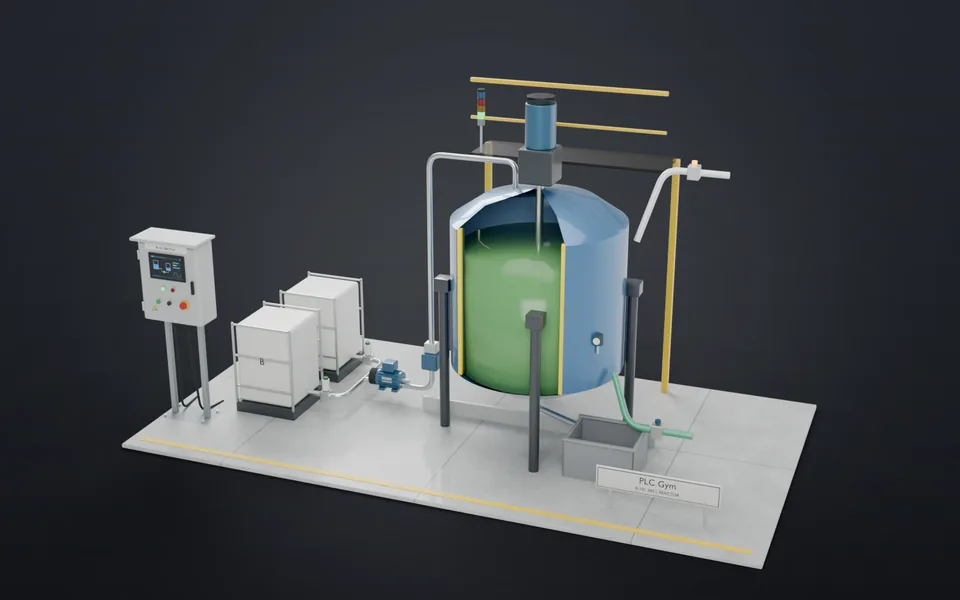 88Escreva o registro do lote enquanto ele aconteceNúmero do lote, tempo em cada fase, totais e a temperatura de pico, fechado no instante em que o lote termina.Avançado · 45 min · +650 XP
- 89Um bloco de alarmes para todos os alarmesNovo, visto, normalizado: um laço leva cada alarme pelos mesmos estados e marca o que veio primeiro.Especialista · 45 min · +800 XP
- 85Conduza a fábrica inteiraPartida, dosagem, engarrafamento, rejeitos, robô, envolvedora, AGV e segurança: um programa para a planta toda.Especialista · 240 min · +3000 XP