

Übung zu Ein Bild für die ganze Anlage: SPS- und SCADA-Schulung
Vier Stationen melden je einen Zustand, und die Übersicht sagt, welche dich braucht.
Gib der Leitwarte ein Bild über die ganze Fabrik. Schreib einen Zustand für jede der vier Stationen, den Grund, warum die Linie wartet, einen Zustand für die Anlage und einen Zähler für Linienstillstände. Dann entscheide, was einen Platz in der Übersicht verdient.
Ohne Karte. Nichts zu zahlen. Nichts zu kündigen.
Official release: 5 December. Steh an dem Tag ganz oben in der Bestenliste und gewinn 3 Monate Pro, plus 2 Wochen Pro zum Verschenken an einen Freund. Platz 2 gewinnt 4 Wochen. Platz 3 gewinnt 2 Wochen. Regeln
- Jede Lektion, ab null
- Jede Mission und Lektion, mit jedem Level
- Ein praktischer Test für jeden Titel, mit Zertifikat
- Jeden Test zurückspulen, Zyklus für Zyklus
- Musterlösungen, wenn du feststeckst
- Der Code-Konverter, so oft du willst
 PRO (braucht Pro) Mission
Anlauf: erst warten, dann laufen
Test 1 von 4StartDie Fabrik startenOFFUtilStatusOutput1LineStatusZustand der LinieRunningPlantStatusAnlagenzustandRunning- Level
- Fortgeschritten
- Zeit
- Über uns 40 Min.
- Belohnung
- +650 XP
- Anlage
- 3D-Modellfabrik
- Editoren: Siemens
- Kontaktplan (KOP), SCL
- Editoren: Rockwell
- Kontaktplan, Strukturierter Text
- Editoren: Beckhoff
- Strukturierter Text
- Stufe
- 43. SCADA 1: ein Bild für die ganze Anlage
Ein Bild für die ganze Anlage: was dein Code tun muss
Die Anlagensteuerung ist geschrieben und funktioniert. Eine SCADA-Übersicht liest von jeder Station ein paar Variablen, also meldet jede Station auf dieselbe Art: 0 Aus, 1 Läuft, 2 Wartet, 3 Fehler. UtilStatus: 3, solange CompressorFault an ist; sonst 0, außer Utilities ist an; 2, solange AirPressure oder SteamPressure unter 6,0 bar liegt; sonst 1. BatchStatus: 0, außer Run ist an; 2, solange Step 0 ist, wenn der Puffertank genug hat; sonst 1. LineStatus: 0, außer Run ist an; 1, solange LineRun an ist; sonst 2. LineReason sagt, warum die Linie wartet: 1 Luft niedrig (AirPressure unter 5,5 bar), sonst 2 Packungen gestaut (AccumFull ist an). Schreib 0, wann immer die Linie nicht wartet. PackStatus: 3, solange CellTrip an ist; sonst 1, solange Run an ist; sonst 0. PlantStatus zeigt die schlechteste Nachricht zuerst: 4 Not-Halt (State 30); sonst 3, wenn eine Station auf Fehler steht; sonst 2 Anlauf (State 10); sonst 1 läuft (State 20); sonst 0 gestoppt. LineStops zählt, wie oft die Linie warten musste: Addiere 1 jedes Mal, wenn LineStatus 2 wird. Wähle im Tab Bedienbild, was die Übersicht zeigt, wie sie einen Zustand ausdrückt, ob sie den Grund nennt und in welcher Reihenfolge die Stationen stehen.
- Zustände
- 0 Aus, 1 Läuft, 2 Wartet, 3 Störung, gleich für alle vier.
- Grund der Linie
- 1 Luft niedrig, 2 Packungen gestaut, 0 wartet nicht.
- Anlage
- 4 Not-Halt, 3 Störung, 2 Anlauf, 1 läuft, 0 gestoppt.
- Linienstillstände
- Zähl 1 dazu, jedes Mal wenn LineStatus 2 wird.
Ein Bild für die ganze Anlage: Eingänge und Ausgänge
Dein Programm liest 18 Eingänge und setzt 23 Ausgänge. Ein weiterer Eingang steuert die Simulation oder zeigt einen Messwert, damit du testen kannst. Die Namen sind im Editor jedes Herstellers gleich.
Ein Bild für die ganze Anlage: was die Tests prüfen
- Jede Station meldet 0 Aus, 1 Läuft, 2 Wartet oder 3 Störung, nach denselben Regeln wie im Auftrag.
- Eine wartende Linie nennt ihren Grund: 1 Luft niedrig, 2 Packungen gestaut und 0, wenn sie nicht wartet.
- PlantStatus stellt die schlimmste Nachricht nach vorne: Not-Halt, dann Störung, dann Anlauf, läuft, gestoppt.
- LineStops steigt jedes Mal um eins, wenn die Linie zu warten beginnt, egal wie lange das Warten dauert.
- Die Übersicht zeigt einen Zustand und eine Zahl für jede Station, in Worten, in Prozessreihenfolge, und sagt, warum eine Station wartet.
- Ausprobieren Nutze die Tasten unter dem Modell und sieh, wie die Anlage reagiert.
- Lösung testen Jede Prüfung läuft mit einem Druck auf deinem Code.
- Zurückspulen PRO (braucht Pro) Wenn eine fehlschlägt, geh sie Zyklus für Zyklus zurück, um zu sehen, warum.
Hängst du bei dieser Mission fest? Frag die Mitglieder in der Umkleide.
Wo du das im Betrieb sehen würdest
Die Leitwarte einer Abfüllhalle hat eine Übersicht an der Wand. Versorgung, Ansatz, Linie und Verpackung erscheinen je als Block, grau, wenn alles in Ordnung ist.
Wenn die Linie steht, sind die teuren Minuten die, in denen man den Grund sucht. Eine Übersicht, die „wartet: Luft niedrig“ sagt, schickt den Schlosser zum Kompressor, nicht zur Linie.
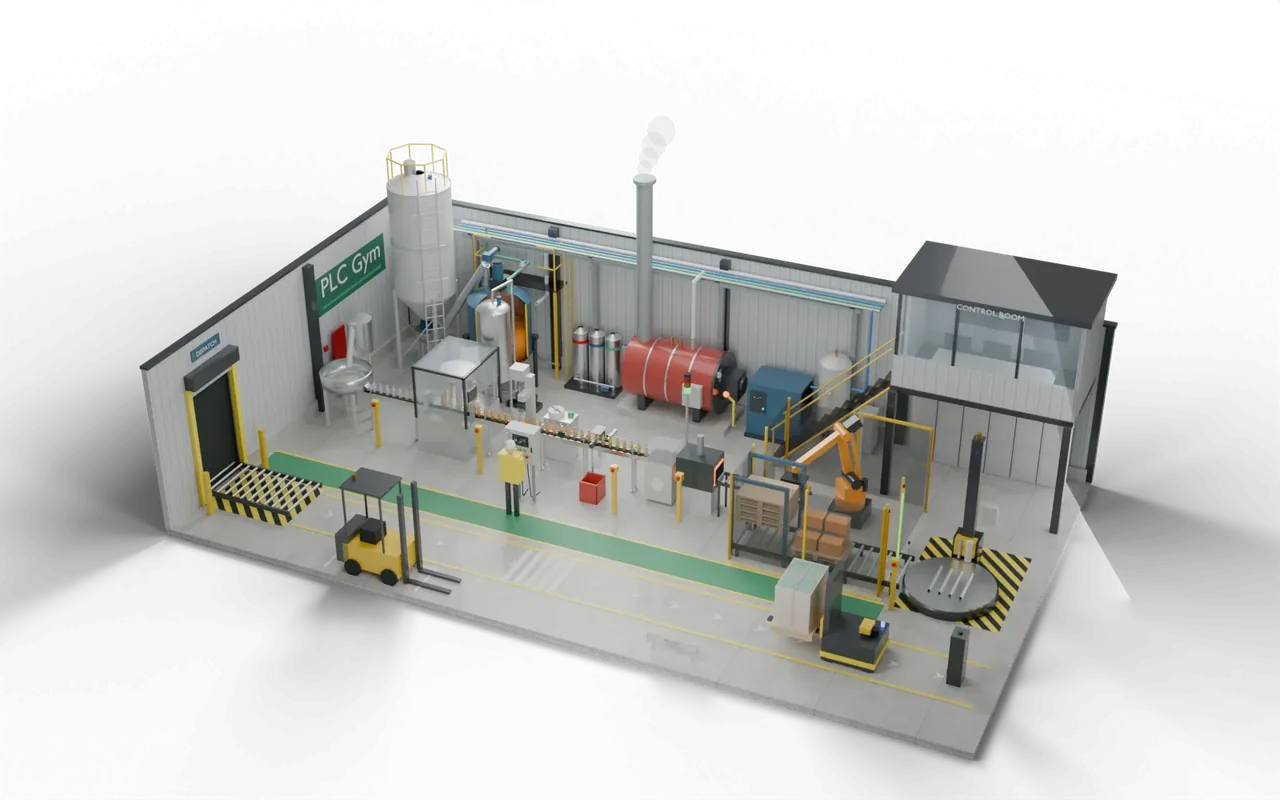
Eine kleine Getränkefabrik stellt ein Orangengetränk her. Zucker und Wasser werden dosiert und pasteurisiert und dann zu einem Füller gepumpt. Flaschen werden gefüllt, verschlossen, etikettiert und geprüft, in Sechserpacks verpackt, von einem Roboter auf Paletten gestapelt, gewickelt und von einem fahrerlosen Stapler zur Rampe gebracht. Jede Maschine hat ihre eigene Steuerung; die Anlagensteuerung entscheidet, wann jede laufen darf, übergibt die Arbeit von einer zur nächsten und stoppt alles sicher.
- BatchMischen und pasteurisieren
- FillFüllen, verschließen, etikettieren
- PrüfenSchlechte Flaschen ausschleusen
- VerpackenRoboter stapelt PacksDu bist hier
- VersendenWickeln, FTF zur Rampe
In einer echten Anlage: Orte, Teile und Sicherheit
- Abfüllhallen für Erfrischungsgetränke und Säfte
- Betriebe für Soßen, Molkereiprodukte und flüssige Lebensmittel
- Flüssige Haushalts- und Körperpflegeprodukte
Ein Not-Halt ist über ein Sicherheitsrelais verdrahtet, das die Energie selbstständig abschaltet. Das Programm muss dann alles aus halten und auf ein bewusstes Reset und Start warten, damit sich nichts überraschend bewegt.
Roboterzellen sind umzäunt. Lichtvorhänge und verriegelte Türen stoppen den Roboter, wenn jemand hineingeht, und ein Wiederanlauf braucht ein Reset von außerhalb der Zelle, im Sinne von ISO 10218 und ISO 13849.
Die Größen, Zeiten und Schnittansichten sind didaktische Entscheidungen, keine Zeichnung einer bestimmten echten Anlage.
Als Nächstes auf dem Weg
 87Protokolliere, was einen Stillstand erklärtSpeichere einen Wert, wenn er sich genug ändert, verstumme nie, und lies dann den Trend, um zu finden, was ausgefallen ist.Fortgeschritten · 45 Min. · +500 XP
 88Das Chargenprotokoll mitschreiben, während es passiertChargennummer, Zeit in jeder Phase, Summen und die Spitzentemperatur, abgeschlossen in dem Moment, in dem die Charge endet.Fortgeschritten · 45 Min. · +650 XP
- 89Ein Alarmbaustein für jeden AlarmNeu, gesehen, behoben: Eine Schleife führt jeden Alarm durch dieselben Zustände und markiert den, der zuerst kam.Experte · 45 Min. · +800 XP
- 85Die ganze Fabrik steuernHochfahren, Chargen, Abfüllen, Ausschleusen, Roboter, Wickler, FTS und Sicherheit: ein Programm für die ganze Anlage.Experte · 240 Min. · +3000 XP