

Ćwiczenie: Jeden ekran dla całego zakładu: szkolenie PLC SCADA
Cztery stacje zgłaszają po jednym stanie, a przegląd mówi, która z nich cię potrzebuje.
Daj dyspozytorni jeden ekran z widokiem na całą fabrykę. Zapisz jeden stan dla każdej z czterech stacji, przyczynę oczekiwania linii, jeden stan dla zakładu i licznik postojów linii. Potem wybierz, co zasługuje na miejsce w przeglądzie.
Bez karty. Bez płacenia. Bez anulowania.
Official release: 5 December. Bądź na szczycie rankingu tego dnia i wygraj 3 miesiące Pro oraz 2 tygodnie Pro do podarowania znajomemu. 2. miejsce wygrywa 4 tygodnie. 3. miejsce wygrywa 2 tygodnie. Zasady
- Każda lekcja, od zera
- Każda misja i lekcja, wraz z kolejnymi poziomami
- Praktyczny test dla każdego tytułu, z certyfikatem
- Przewiń dowolny test, cykl po cyklu
- Rozwiązania z objaśnieniem, gdy utkniesz
- Konwerter kodu, ile tylko chcesz
 PRO (wymaga Pro) misja
Rozruch: oczekiwanie, potem praca
Test 1 z 4StartUruchom fabrykęOFFUtilStatusOutput1LineStatusStan liniiRunningPlantStatusStan zakładuRunning- Level
- Zaawansowane
- Czas
- O nas 40 min
- Nagroda
- +650 XP
- Instalacja
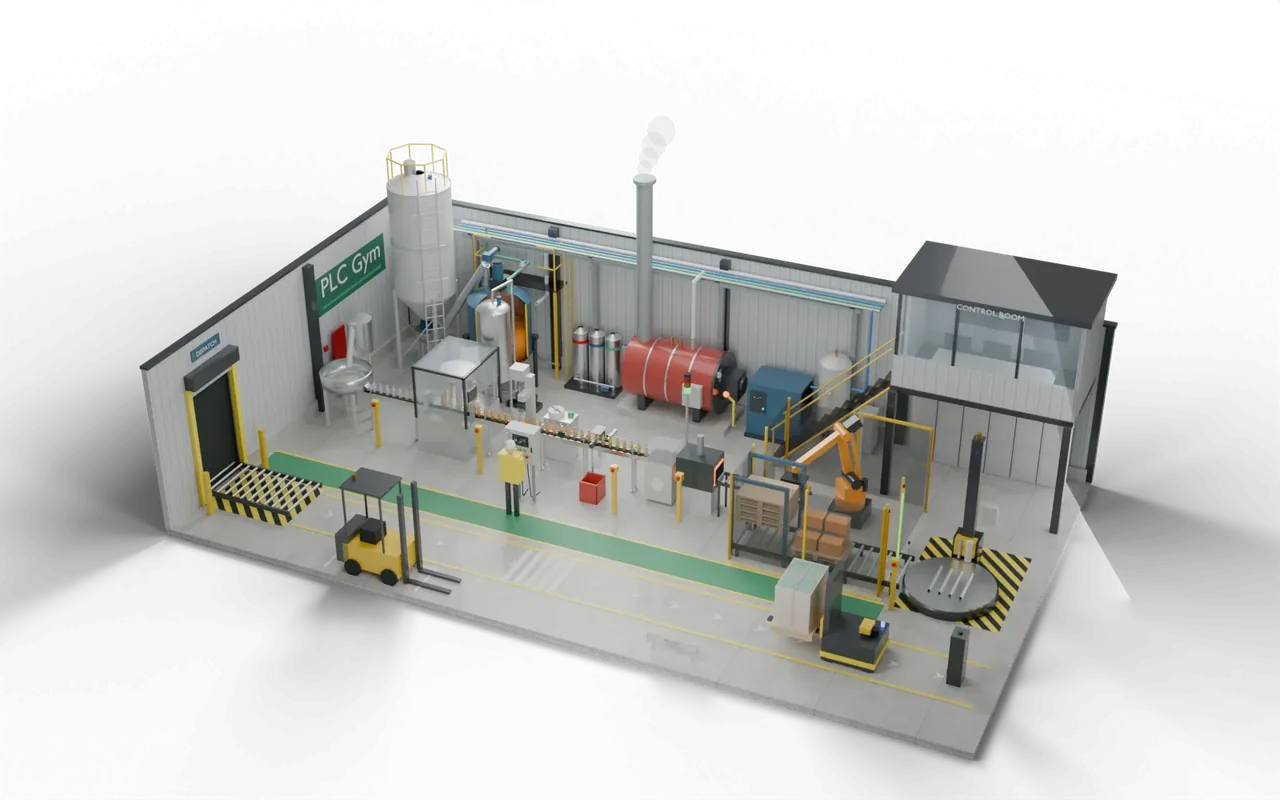
- fabryka modelowa 3D
- Edytory: Siemens
- Język drabinkowy (LAD), SCL
- Edytory: Rockwell
- Język drabinkowy, Tekst strukturalny
- Edytory: Beckhoff
- Tekst strukturalny
- Etap
- 43. SCADA 1: jeden ekran dla całej instalacji
Jeden ekran dla całego zakładu: co musi robić twój kod
Sterowanie zakładem jest napisane i działa. Ekran przeglądowy SCADA odczytuje kilka zmiennych z każdej stacji, więc każda stacja raportuje w ten sam sposób: 0 Wyłączona, 1 Pracuje, 2 Czeka, 3 Usterka. UtilStatus: 3, gdy CompressorFault jest włączone; w przeciwnym razie 0, chyba że Utilities jest włączone; 2, gdy AirPressure lub SteamPressure jest poniżej 6,0 bar; w pozostałych przypadkach 1. BatchStatus: 0, chyba że Run jest włączone; 2, gdy Step wynosi 0, bo zbiornik buforowy ma dość; w pozostałych przypadkach 1. LineStatus: 0, chyba że Run jest włączone; 1, gdy LineRun jest włączone; w pozostałych przypadkach 2. LineReason mówi, dlaczego linia czeka: 1 niskie ciśnienie powietrza (AirPressure poniżej 5,5 bar), w przeciwnym razie 2 zator opakowań (AccumFull jest włączone). Wpisuj 0 zawsze, gdy linia nie czeka. PackStatus: 3, gdy CellTrip jest włączone; w przeciwnym razie 1, gdy Run jest włączone; w pozostałych przypadkach 0. PlantStatus to najgorsze wieści najpierw: 4 wyłącznik awaryjny (State 30); w przeciwnym razie 3, jeśli którakolwiek stacja jest w stanie Usterka; w przeciwnym razie 2 rozruch (State 10); w przeciwnym razie 1 praca (State 20); w pozostałych przypadkach 0 zatrzymany. LineStops liczy, jak często linia musiała czekać: dodaj 1 za każdym razem, gdy LineStatus przechodzi w 2. W zakładce Ekran operatora wybierz, co pokazuje ekran przeglądowy, jak opisuje stan, czy podaje przyczynę i w jakiej kolejności są stacje.
- Stany
- 0 Wyłączona, 1 Praca, 2 Oczekiwanie, 3 Usterka, tak samo dla wszystkich czterech.
- Przyczyna na linii
- 1 niskie ciśnienie powietrza, 2 zator opakowań, 0 brak oczekiwania.
- Instalacja
- 4 wyłącznik awaryjny, 3 usterka, 2 rozruch, 1 praca, 0 zatrzymanie.
- Postoje linii
- Dodaj 1 za każdym razem, gdy LineStatus zmienia się na 2.
Jeden ekran dla całego zakładu: wejścia i wyjścia
Twój program czyta wejścia: 18 i ustawia wyjścia: 23. Jeszcze jedno wejście steruje symulacją lub pokazuje odczyt, żebyś mógł testować. Nazwy są takie same w edytorze każdego producenta.
Jeden ekran dla całego zakładu: co sprawdzają testy
- Każda stacja zgłasza 0 Wyłączona, 1 Praca, 2 Oczekiwanie lub 3 Usterka, według tych samych zasad co w zadaniu.
- Oczekująca linia podaje przyczynę: 1 niskie ciśnienie powietrza, 2 zator opakowań i 0, gdy nie czeka.
- PlantStatus stawia najgorsze wieści na początku: wyłącznik awaryjny, potem usterka, potem rozruch, praca, zatrzymanie.
- LineStops rośnie o jeden za każdym razem, gdy linia zaczyna czekać, bez względu na to, jak długo trwa oczekiwanie.
- Przegląd pokazuje jeden stan i jedną liczbę dla każdej stacji, słownie, w kolejności procesu, i mówi, dlaczego stacja czeka.
- Wypróbuj Użyj przycisków pod modelem i obserwuj, jak reaguje instalacja.
- Sprawdź rozwiązanie Jedno naciśnięcie uruchamia wszystkie sprawdzenia twojego kodu.
- Przewiń PRO (wymaga Pro) Jeśli któreś nie przejdzie, cofaj się cykl po cyklu, aby zobaczyć dlaczego.
Utknąłeś w tej misji? Zapytaj członków w Szatnia.
Gdzie zobaczysz to w zakładzie
Dyspozytornia rozlewni ma na ścianie jeden ekran przeglądowy. Media, naważanie, linia i pakowanie wyświetlają się jako bloki, szare, gdy wszystko jest w porządku.
Gdy linia staje, najdroższe są minuty spędzone na szukaniu przyczyny. Przegląd z napisem „oczekiwanie: niskie ciśnienie powietrza” wysyła mechanika do sprężarki, a nie na linię.
Mała fabryka napojów produkuje napój pomarańczowy. Cukier i woda są dozowane i pasteryzowane, a potem pompowane do napełniarki. Butelki są napełniane, zakręcane, etykietowane i sprawdzane, pakowane po sześć, układane na paletach przez robota, owijane i wożone do rampy przez wózek bez kierowcy. Każda maszyna ma własne sterowanie; sterownik zakładu decyduje, kiedy każda może pracować, przekazuje pracę z jednej do następnej i bezpiecznie wszystko zatrzymuje.
- BatchMieszanie i pasteryzacja
- FillNapełnianie, zakręcanie, etykietowanie
- KontrolaOdrzut wadliwych butelek
- PakowanieRobot układa zgrzewkiJesteś tutaj
- WysyłkaOwijanie, AGV do rampy
Na prawdziwym obiekcie: miejsca, części i bezpieczeństwo
- Rozlewnie napojów i soków
- Zakłady sosów, nabiału i płynnej żywności
- Płyny do domu i kosmetyki
Wyłącznik awaryjny jest podłączony przez przekaźnik bezpieczeństwa, który sam odcina zasilanie. Program musi wtedy trzymać wszystko wyłączone i czekać na świadomy Reset i Start, aby nic nie ruszyło niespodziewanie.
Cele robotów są ogrodzone. Kurtyny świetlne i drzwi z blokadą zatrzymują robota, gdy ktoś wejdzie, a ponowny start wymaga resetu spoza celi, w duchu norm ISO 10218 i ISO 13849.
Rozmiary, czasy i przekroje to wybory dydaktyczne, a nie rysunek jakiejkolwiek prawdziwej instalacji.
Następne na drodze
 87Rejestruj to, co wyjaśnia postójZapisuj wartość, gdy zmieni się wystarczająco, nigdy nie milknij, a potem odczytaj trend, aby znaleźć, co zawiodło.Zaawansowane · 45 min · +500 XP
 88Zapisuj raport partii na bieżącoNumer partii, czas każdej fazy, sumy i szczytowa temperatura, zamknięte w chwili zakończenia partii.Zaawansowane · 45 min · +650 XP
- 89Jeden blok alarmowy dla każdego alarmuNowy, widziany, skasowany: jedna pętla prowadzi każdy alarm przez te same stany i oznacza ten, który pojawił się pierwszy.Ekspert · 45 min · +800 XP
- 85Poprowadź całą fabrykęRozruch, porcjowanie, rozlew, odrzuty, robot, owijarka, AGV i bezpieczeństwo: jeden program dla całego zakładu.Ekspert · 240 min · +3000 XP