

Exercice : Un seul écran pour toute l'usine: formation SCADA pour automate
Quatre postes signalent chacun un état, et la vue d'ensemble dit lequel a besoin de toi.
Donne à la salle de contrôle un seul écran sur toute l'usine. Écris un état pour chacun des quatre postes, la raison pour laquelle la ligne attend, un état pour l'installation et un compteur d'arrêts de ligne. Puis choisis ce qui mérite une place dans la vue d'ensemble.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
 PRO (nécessite Pro) mission
Démarrage : attente, puis marche
Test 1 sur 4StartDémarrer l'usineOFFUtilStatusOutput1LineStatusÉtat de la ligneRunningPlantStatusÉtat de l'usineRunning- Level
- Avancé
- Durée
- À propos 40 min
- Récompense
- +650 XP
- Installation
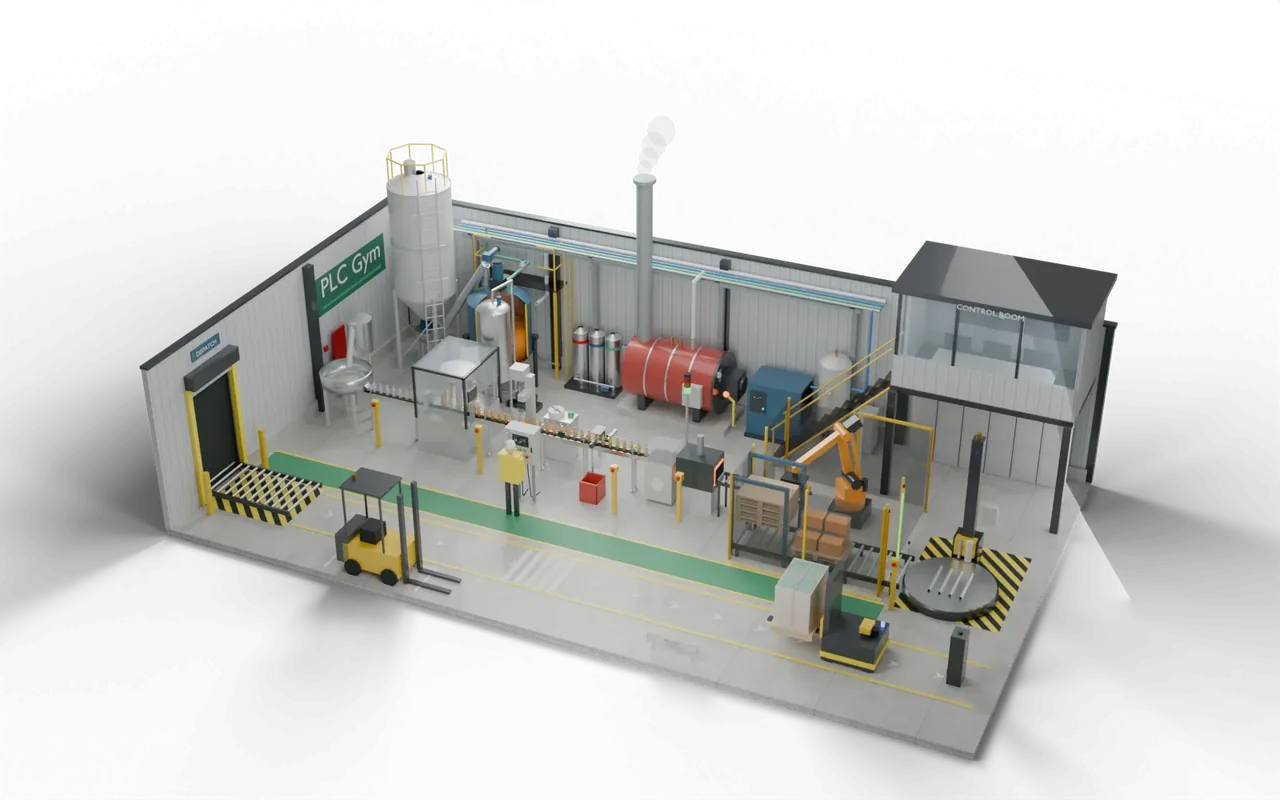
- usine modèle en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 43. SCADA 1 : un écran pour toute l’installation
Un seul écran pour toute l'usine: ce que ton code doit faire
La commande de l'installation est écrite et fonctionne. Une vue d'ensemble SCADA lit quelques variables de chaque poste, donc chaque poste rapporte de la même façon : 0 Off, 1 Running, 2 Waiting, 3 Fault. UtilStatus : 3 tant que CompressorFault est actif ; sinon 0 sauf si Utilities est actif ; 2 tant que AirPressure ou SteamPressure est sous 6,0 bar ; sinon 1. BatchStatus : 0 sauf si Run est actif ; 2 tant que Step vaut 0, quand le réservoir tampon en a assez ; sinon 1. LineStatus : 0 sauf si Run est actif ; 1 tant que LineRun est actif ; sinon 2. LineReason dit pourquoi la ligne attend : 1 air bas (AirPressure sous 5,5 bar), sinon 2 paquets accumulés (AccumFull est actif). Écris 0 chaque fois que la ligne n'attend pas. PackStatus : 3 tant que CellTrip est actif ; sinon 1 tant que Run est actif ; sinon 0. PlantStatus met les pires nouvelles en premier : 4 arrêt d'urgence (State 30) ; sinon 3 si un poste est en Fault ; sinon 2 démarrage (State 10) ; sinon 1 en marche (State 20) ; sinon 0 arrêté. LineStops compte combien de fois la ligne a dû attendre : ajoute 1 chaque fois que LineStatus devient 2. Dans l'onglet Écran opérateur, choisis ce que la vue d'ensemble montre, comment elle dit un état, si elle dit pourquoi, et l'ordre des postes.
- États
- 0 Off, 1 Running, 2 Waiting, 3 Fault, pareil pour les quatre.
- Raison de la ligne
- 1 air bas, 2 colis accumulés, 0 pas d'attente.
- Installation
- 4 arrêt d'urgence, 3 défaut, 2 démarrage, 1 marche, 0 arrêt.
- Arrêts de ligne
- Ajoute 1 chaque fois que LineStatus devient 2.
Un seul écran pour toute l'usine: entrées et sorties
Ton programme lit 18 entrées et pilote 23 sorties. Une entrée de plus pilote la simulation ou affiche une mesure, pour que tu puisses tester. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
Un seul écran pour toute l'usine: ce que vérifient les tests
- Chaque poste signale 0 Off, 1 Running, 2 Waiting ou 3 Fault, selon les mêmes règles que la consigne.
- Une ligne en attente donne sa raison : 1 air bas, 2 colis accumulés, et 0 quand elle n'attend pas.
- PlantStatus met la pire nouvelle en premier : arrêt d'urgence, puis défaut, puis démarrage, marche, arrêt.
- LineStops augmente de un chaque fois que la ligne se met à attendre, quelle que soit la durée de l'attente.
- La vue d'ensemble montre un état et un nombre pour chaque poste, en mots, dans l'ordre du procédé, et dit pourquoi un poste attend.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
La salle de contrôle d'une usine d'embouteillage a une vue d'ensemble au mur. Utilités, préparation, ligne et emballage s'affichent chacun comme un bloc, gris quand tout va bien.
Quand la ligne s'arrête, les minutes coûteuses sont celles passées à chercher pourquoi. Une vue d'ensemble qui dit « attente : air bas » envoie le dépanneur vers le compresseur, pas vers la ligne.
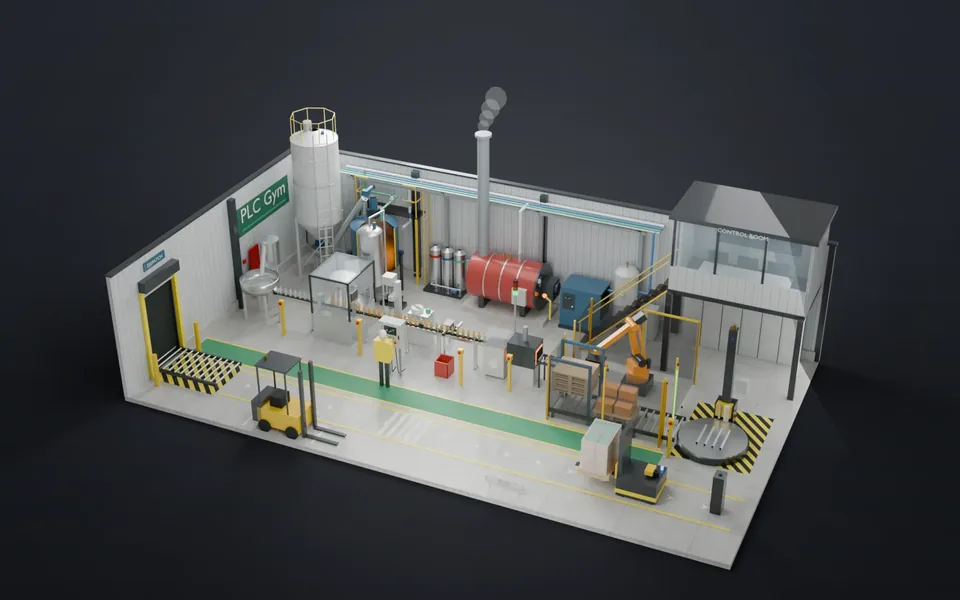
Une petite usine de boissons fabrique une boisson à l'orange. Le sucre et l'eau sont dosés et pasteurisés, puis pompés vers une remplisseuse. Les bouteilles sont remplies, capsulées, étiquetées et inspectées, emballées par six, empilées sur des palettes par un robot, filmées et amenées au quai par un chariot sans conducteur. Chaque machine a ses propres commandes ; l'automate de l'usine décide quand chacune peut tourner, passe le travail de l'une à l'autre et arrête tout en sécurité.
- BatchMélanger et pasteuriser
- FillRemplir, capsuler, étiqueter
- InspecterRejeter les mauvaises bouteilles
- EmballerLe robot empile les packsTu es ici
- ExpédierFilmer, l'AGV vers le quai
Sur un vrai site : lieux, pièces et sécurité
- Halls d'embouteillage de sodas et de jus
- Usines de sauces, de produits laitiers et d'aliments liquides
- Liquides ménagers et de soins personnels
Un arrêt d'urgence est câblé via un relais de sécurité qui coupe l'alimentation tout seul. Le programme doit alors tout maintenir à l'arrêt et attendre un Reset et un Start volontaires, pour que rien ne bouge par surprise.
Les cellules de robots sont clôturées. Les rideaux lumineux et les portes verrouillées arrêtent le robot quand quelqu'un entre, et un redémarrage demande un réarmement depuis l'extérieur de la cellule, dans l'esprit de l'ISO 10218 et de l'ISO 13849.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
 87Journaliser ce qui explique un arrêtEnregistre une valeur quand elle change assez, ne te tais jamais, puis lis la tendance pour trouver ce qui a lâché.Avancé · 45 min · +500 XP
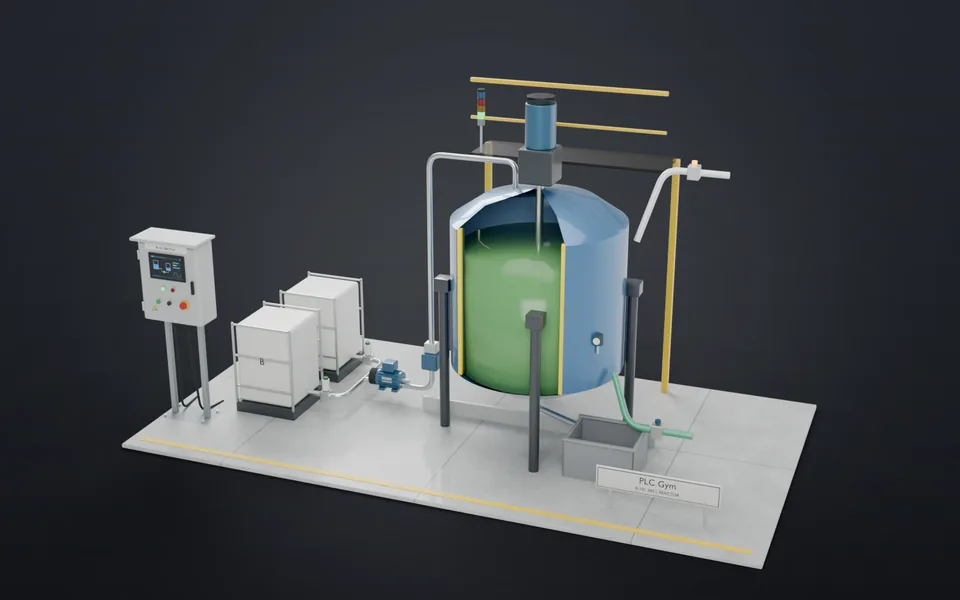 88Écrire le dossier de lot au fur et à mesureNuméro de lot, temps de chaque phase, totaux et température maximale, clos à l'instant où le lot se termine.Avancé · 45 min · +650 XP
- 89Un bloc d'alarme pour chaque alarmeNouvelle, vue, effacée : une boucle fait passer chaque alarme par les mêmes états et marque celle qui est arrivée en premier.Expert · 45 min · +800 XP
- 85Pilote toute l'usineDémarrage, dosage par lots, embouteillage, rebuts, robot, banderoleuse, AGV et sécurité : un seul programme pour toute l'usine.Expert · 240 min · +3000 XP