

Ejercicio de Una sola pantalla para toda la planta: formación en SCADA y PLC
Cuatro estaciones informan un estado cada una, y la vista general dice cuál te necesita.
Dale a la sala de control una sola pantalla de toda la fábrica. Escribe un estado para cada una de las cuatro estaciones, el motivo por el que espera la línea, un estado para la planta y una cuenta de paradas de la línea. Luego elige qué merece un lugar en la vista general.
Sin tarjeta. Nada que pagar. Nada que cancelar.
Official release: 5 December. Queda primero en la clasificación ese día y gana 3 meses de Pro, más 2 semanas de Pro para regalar a un amigo. El 2.º puesto gana 4 semanas. El 3.er puesto gana 2 semanas. Reglas
- Todas las lecciones, desde cero
- Todas las misiones y lecciones, a medida que subes de nivel
- Una prueba práctica para cada título, con un certificado
- Rebobina cualquier prueba, escaneo a escaneo
- Soluciones resueltas cuando te atascas
- El convertidor de código, todo lo que quieras
 PRO (requiere Pro) misión
Arranque: en espera y luego en marcha
Prueba 1 de 4StartArrancar la fábricaOFFUtilStatusOutput1LineStatusEstado de la líneaRunningPlantStatusEstado de la plantaRunning- Level
- Avanzado
- Tiempo
- Acerca de 40 min
- Recompensa
- +650 XP
- Instalación
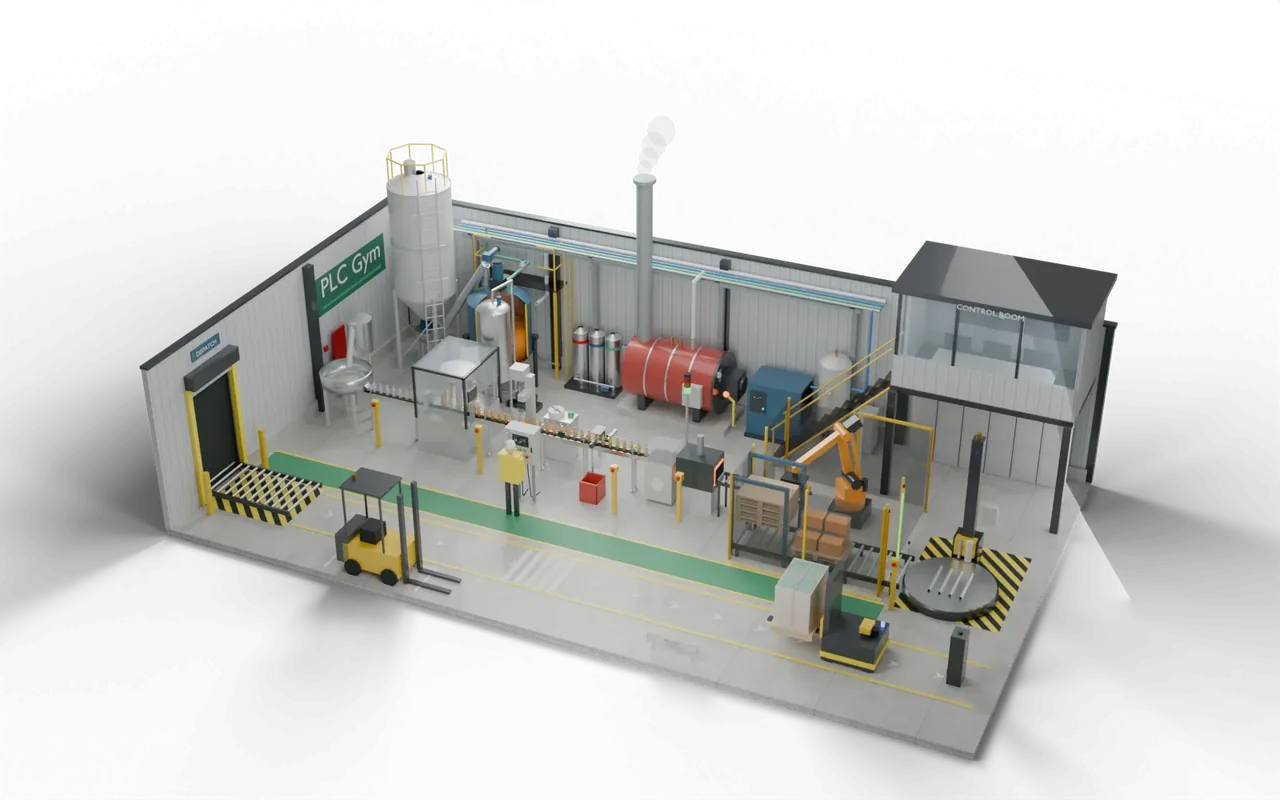
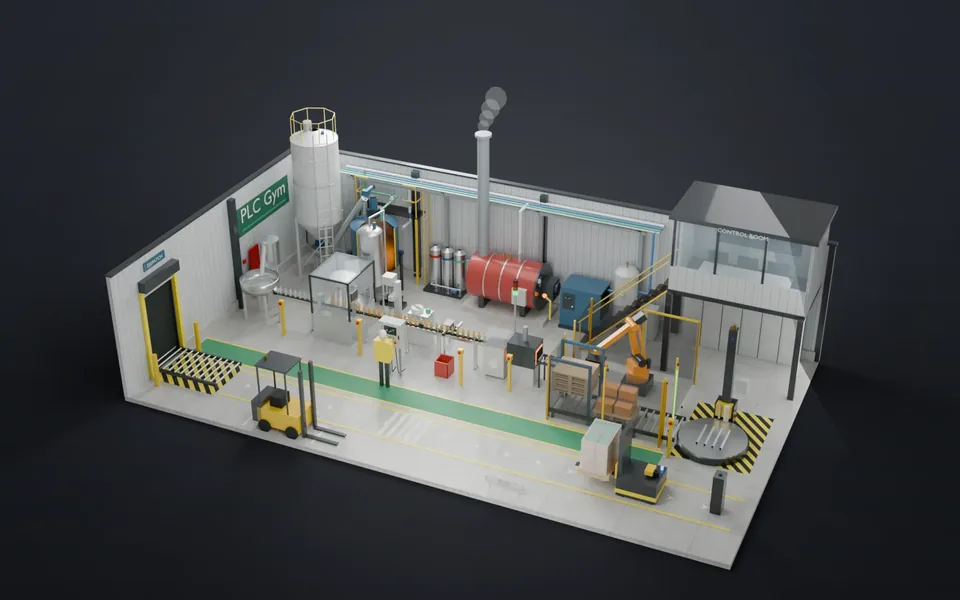
- fábrica modelo en 3D
- Editores de Siemens
- Ladder (LAD), SCL
- Editores de Rockwell
- Ladder, Texto estructurado
- Editores de Beckhoff
- Texto estructurado
- Etapa
- 43. SCADA 1: una pantalla para toda la planta
Una sola pantalla para toda la planta: qué debe hacer tu código
El control de la planta ya está escrito y funciona. Una vista general SCADA lee unas pocas variables de cada estación, así que todas las estaciones informan igual: 0 Apagada, 1 En marcha, 2 En espera, 3 Falla. UtilStatus: 3 mientras CompressorFault está activa; si no, 0 salvo que Utilities esté activa; 2 mientras AirPressure o SteamPressure estén por debajo de 6.0 bar; si no, 1. BatchStatus: 0 salvo que Run esté activa; 2 mientras Step sea 0, cuando el tanque intermedio tiene suficiente; si no, 1. LineStatus: 0 salvo que Run esté activa; 1 mientras LineRun esté activa; si no, 2. LineReason dice por qué espera la línea: 1 aire bajo (AirPressure por debajo de 5.5 bar), si no, 2 paquetes acumulados (AccumFull activa). Escribe 0 siempre que la línea no esté esperando. PackStatus: 3 mientras CellTrip está activa; si no, 1 mientras Run esté activa; si no, 0. PlantStatus pone primero la peor noticia: 4 paro de emergencia (State 30); si no, 3 si alguna estación está en falla; si no, 2 arrancando (State 10); si no, 1 en marcha (State 20); si no, 0 parada. LineStops cuenta cuántas veces ha tenido que esperar la línea: suma 1 cada vez que LineStatus pasa a 2. En la pestaña Pantalla del operador, elige qué muestra la vista general, cómo dice un estado, si dice el motivo y el orden de las estaciones.
- Estados
- 0 Apagada, 1 En marcha, 2 En espera, 3 Falla, igual para las cuatro.
- Motivo de la línea
- 1 aire bajo, 2 paquetes acumulados, 0 sin espera.
- Planta
- 4 paro de emergencia, 3 falla, 2 arrancando, 1 en marcha, 0 parada.
- Paradas de la línea
- Suma 1 cada vez que LineStatus pasa a 2.
Una sola pantalla para toda la planta: entradas y salidas
Tu programa lee 18 entradas y escribe 23 salidas. Una entrada más mueve la simulación o muestra una lectura, para que pruebes con ella. Los nombres son los mismos en el editor de cada fabricante.
Una sola pantalla para toda la planta: qué comprueban las pruebas
- Cada estación informa 0 Apagada, 1 En marcha, 2 En espera o 3 Falla, con las mismas reglas que el enunciado.
- Una línea que espera da su motivo: 1 aire bajo, 2 paquetes acumulados, y 0 cuando no está esperando.
- PlantStatus pone primero la peor noticia: paro de emergencia, luego una falla, luego arrancando, en marcha, parada.
- LineStops sube uno cada vez que la línea empieza a esperar, dure lo que dure la espera.
- La vista general muestra un estado y un número por estación, en palabras, en el orden del proceso, y dice por qué espera una estación.
- Pruébalo Usa los botones de debajo del modelo y mira cómo responde la instalación.
- Probar solución Todas las comprobaciones se ejecutan sobre tu código con una sola pulsación.
- Rebobinar PRO (requiere Pro) Si una falla, retrocede por ella escaneo a escaneo para ver por qué.
¿Atascado en esta misión? Pregunta a los miembros en el Vestuario.
Dónde verías esto en planta
La sala de control de una embotelladora tiene una vista general en la pared. Servicios, dosificación, la línea y el empaquetado aparecen cada uno como un bloque, en gris cuando todo va bien.
Cuando la línea se para, los minutos caros son los que se pierden averiguando por qué. Una vista general que dice 'en espera: aire bajo' manda al técnico al compresor, no a la línea.
Una pequeña fábrica de bebidas hace un refresco de naranja. El azúcar y el agua se dosifican y se pasteurizan, y luego se bombean a una llenadora. Las botellas se llenan, se tapan, se etiquetan y se inspeccionan, se empaquetan de seis en seis, un robot las apila en palés, se envuelven y una carretilla sin conductor las lleva al muelle. Cada máquina tiene sus propios mandos; el controlador de la planta decide cuándo puede funcionar cada una, pasa el trabajo de una a la siguiente y lo para todo con seguridad.
- BatchMezclar y pasteurizar
- FillLlenar, tapar, etiquetar
- InspeccionarRechazar botellas malas
- EmpaquetarEl robot apila paquetesEstás aquí
- EnviarEnvolver, AGV al muelle
En una planta real: lugares, piezas y seguridad
- Naves de embotellado de refrescos y zumos
- Plantas de salsas, lácteos y alimentos líquidos
- Productos líquidos para el hogar y la higiene personal
Un paro de emergencia va cableado a través de un relé de seguridad que corta la alimentación por sí solo. El programa debe entonces mantenerlo todo parado y esperar un Reset y un Start deliberados, para que nada se mueva por sorpresa.
Las células de robot están valladas. Las cortinas de luz y las puertas enclavadas paran el robot cuando alguien entra, y un rearranque necesita un rearme desde fuera de la célula, en el espíritu de ISO 10218 e ISO 13849.
Los tamaños, los tiempos y los cortes son decisiones didácticas, no el plano de ninguna instalación real concreta.
Lo siguiente en el camino
 87Registrar lo que explica una paradaGuarda un valor cuando cambia lo suficiente, no te quedes nunca en silencio, y luego lee la tendencia para encontrar qué falló.Avanzado · 45 min · +500 XP
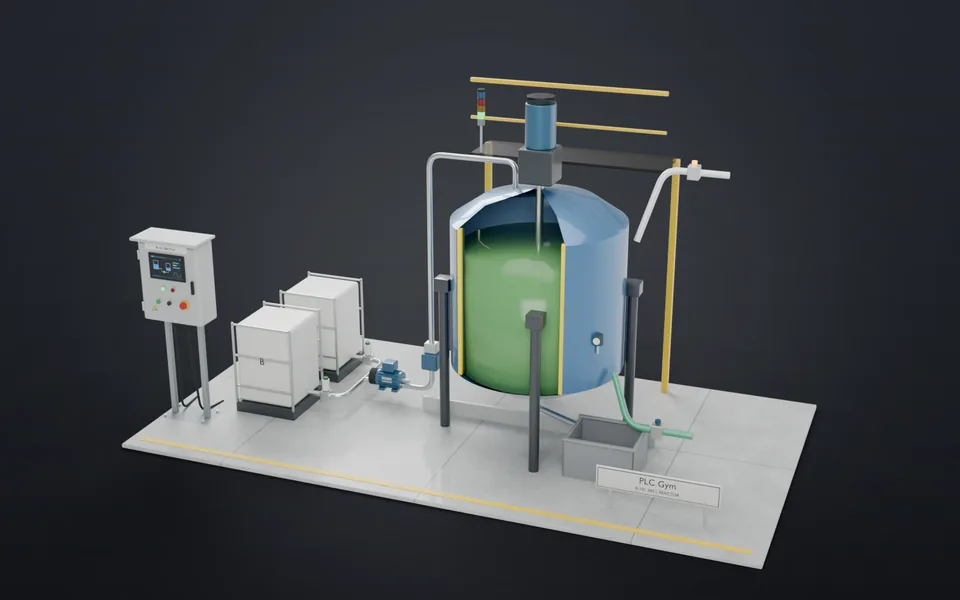 88Escribe el registro de la tanda mientras ocurreNúmero de tanda, tiempo de cada fase, totales y temperatura máxima, cerrado en cuanto termina la tanda.Avanzado · 45 min · +650 XP
- 89Un solo bloque de alarmas para todas las alarmasNueva, vista, despejada: un bucle lleva cada alarma por los mismos estados y marca la que llegó primero.Experto · 45 min · +800 XP
- 85Maneja la fábrica enteraArranque, dosificación, embotellado, rechazos, robot, enfardadora, AGV y seguridad: un solo programa para toda la planta.Experto · 240 min · +3000 XP