

Bài tập Một màn hình cho cả nhà máy: đào tạo PLC SCADA
Bốn trạm mỗi trạm báo một trạng thái, và màn hình tổng quan cho biết trạm nào cần bạn.
Cho phòng điều khiển một màn hình bao quát cả nhà máy. Viết một trạng thái cho mỗi trạm trong bốn trạm, lý do dây chuyền đang chờ, một trạng thái cho nhà máy và số lần dây chuyền dừng. Sau đó chọn những gì xứng đáng có mặt trên màn hình tổng quan.
Không cần thẻ. Không phải trả gì. Không cần hủy gì.
Official release: 5 December. Đứng đầu bảng xếp hạng vào ngày đó và thắng 3 tháng Pro, cộng 2 tuần Pro để tặng một người bạn. Hạng 2 thắng 4 tuần. Hạng 3 thắng 2 tuần. Thể lệ
- Mọi bài học, từ con số 0
- Mọi nhiệm vụ và bài học, khi bạn lên cấp
- Một bài kiểm tra thực hành cho mỗi danh hiệu, kèm chứng chỉ
- Tua lại bất kỳ bài kiểm tra nào, từng chu kỳ quét một
- Lời giải chi tiết khi bạn bí
- Công cụ chuyển đổi code, dùng thoải mái
 PRO (cần Pro) nhiệm vụ
Khởi động: chờ, rồi chạy
Bài kiểm tra 1 trên 4StartKhởi động nhà máyOFFUtilStatusOutput1LineStatusTrạng thái dây chuyềnRunningPlantStatusTrạng thái nhà máyRunning- Level
- Nâng cao
- Thời gian
- Giới thiệu 40 phút
- Phần thưởng
- +650 XP
- Hệ thống máy
- nhà máy mô hình 3D
- Trình soạn thảo Siemens
- Ngôn ngữ ladder (LAD), SCL
- Trình soạn thảo Rockwell
- Ladder, Văn bản cấu trúc
- Trình soạn thảo Beckhoff
- Văn bản cấu trúc
- Giai đoạn
- 43. SCADA 1: một màn hình cho cả nhà máy
Một màn hình cho cả nhà máy: những gì code của bạn phải làm
Phần điều khiển nhà máy đã được viết và đang hoạt động. Màn hình tổng quan SCADA đọc vài tag từ mỗi trạm, nên mọi trạm báo cáo theo cùng một cách: 0 Tắt, 1 Đang chạy, 2 Đang chờ, 3 Lỗi. UtilStatus: 3 khi CompressorFault bật; nếu không thì 0 trừ khi Utilities bật; 2 khi AirPressure hoặc SteamPressure dưới 6.0 bar; còn lại là 1. BatchStatus: 0 trừ khi Run bật; 2 khi Step là 0, lúc bồn đệm đã đủ; còn lại là 1. LineStatus: 0 trừ khi Run bật; 1 khi LineRun bật; còn lại là 2. LineReason cho biết vì sao dây chuyền chờ: 1 thiếu khí (AirPressure dưới 5.5 bar), còn lại là 2 kiện hàng bị ùn (AccumFull bật). Ghi 0 bất cứ khi nào dây chuyền không chờ. PackStatus: 3 khi CellTrip bật; nếu không thì 1 khi Run bật; còn lại là 0. PlantStatus đưa tin xấu nhất lên trước: 4 dừng khẩn cấp (State 30); còn lại là 3 nếu có trạm nào bị Lỗi; còn lại là 2 đang khởi động (State 10); còn lại là 1 đang chạy (State 20); còn lại là 0 đã dừng. LineStops đếm số lần dây chuyền phải chờ: cộng 1 mỗi khi LineStatus trở thành 2. Trong tab Màn hình vận hành, hãy chọn màn hình tổng quan hiển thị gì, nó diễn đạt một trạng thái thế nào, có nói lý do hay không, và thứ tự của các trạm.
- Trạng thái
- 0 Tắt, 1 Đang chạy, 2 Đang chờ, 3 Lỗi, giống nhau cho cả bốn.
- Lý do của dây chuyền
- 1 thiếu khí nén, 2 kiện hàng bị ùn, 0 không chờ.
- Nhà máy
- 4 dừng khẩn cấp, 3 lỗi, 2 đang khởi động, 1 đang chạy, 0 đã dừng.
- Số lần dây chuyền dừng
- Cộng 1 mỗi lần LineStatus trở thành 2.
Một màn hình cho cả nhà máy: đầu vào và đầu ra
Chương trình của bạn đọc 18 đầu vào và điều khiển 23 đầu ra. Một đầu vào nữa điều khiển mô phỏng hoặc hiện một số đo, để bạn kiểm tra. Tên giống nhau trong trình soạn thảo của mọi hãng.
Một màn hình cho cả nhà máy: các bài kiểm tra kiểm tra gì
- Mọi trạm đều báo 0 Tắt, 1 Đang chạy, 2 Đang chờ hoặc 3 Lỗi, theo cùng các quy tắc như trong đề bài.
- Dây chuyền đang chờ sẽ báo lý do: 1 thiếu khí nén, 2 kiện hàng bị ùn, và 0 khi không chờ.
- PlantStatus đặt tin xấu nhất lên trước: dừng khẩn cấp, rồi lỗi, rồi đang khởi động, đang chạy, đã dừng.
- LineStops tăng thêm một mỗi lần dây chuyền bắt đầu chờ, dù việc chờ kéo dài bao lâu.
- Màn hình tổng quan hiển thị một trạng thái và một con số cho mỗi trạm, bằng chữ, theo thứ tự quy trình, và cho biết vì sao một trạm đang chờ.
- Thử Dùng các nút bên dưới mô hình và xem hệ thống máy phản ứng.
- Kiểm tra lời giải Mọi bài kiểm tra chạy trên code của bạn chỉ với một lần nhấn.
- Tua lại PRO (cần Pro) Nếu một bài không đạt, hãy lùi lại từng chu kỳ quét để xem vì sao.
Bí ở nhiệm vụ này? Hãy hỏi các thành viên trong Phòng thay đồ.
Bạn sẽ gặp điều này ở đâu ngoài hiện trường
Phòng điều khiển của một xưởng chiết chai có một màn hình tổng quan trên tường. Phụ trợ, phối trộn, dây chuyền và đóng gói mỗi phần hiện thành một khối, màu xám khi mọi thứ ổn.
Khi dây chuyền dừng, những phút tốn kém là những phút dùng để tìm ra lý do. Một màn hình tổng quan ghi 'đang chờ: thiếu khí nén' sẽ đưa thợ đến máy nén khí, chứ không phải đến dây chuyền.
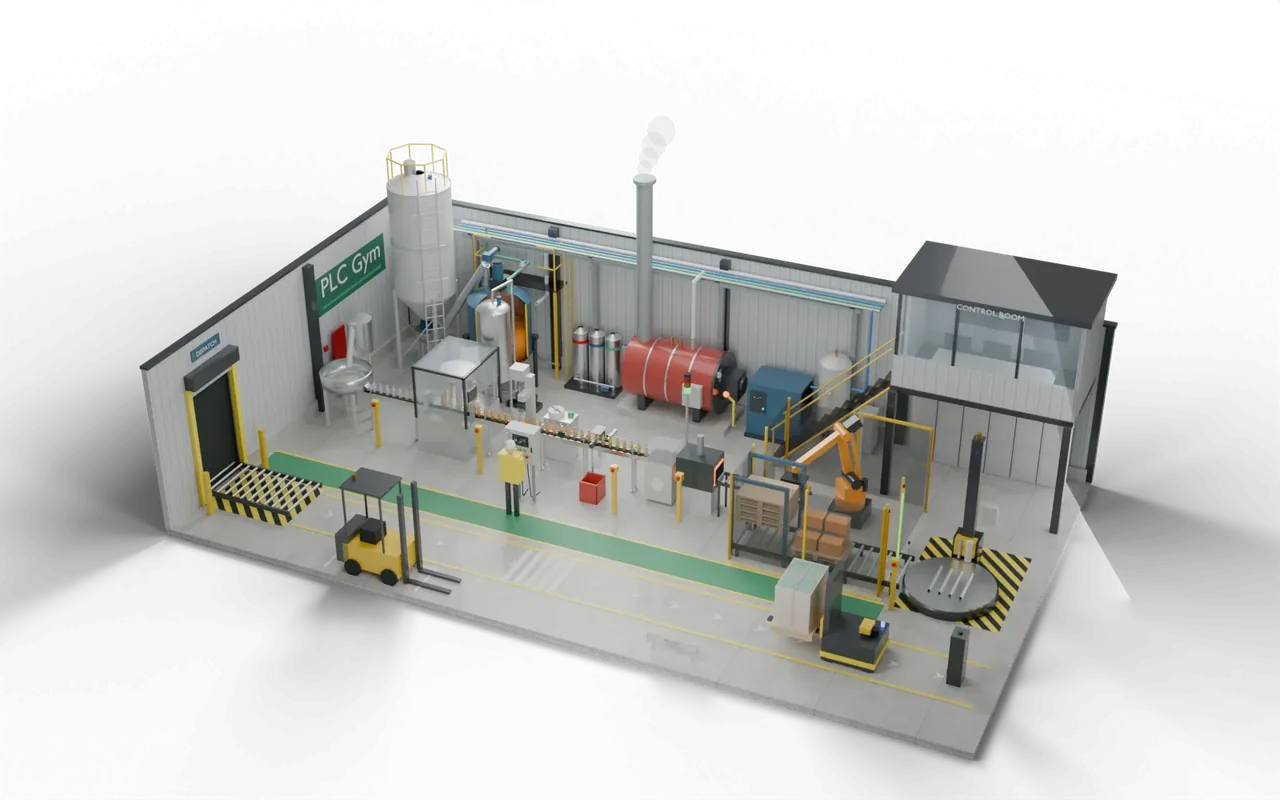
Một nhà máy đồ uống nhỏ làm nước cam. Đường và nước được định lượng thành mẻ và thanh trùng, rồi bơm đến máy chiết. Chai được chiết, đóng nắp, dán nhãn và kiểm tra, đóng gói theo lốc sáu, robot xếp lên pallet, quấn màng và xe nâng không người lái đưa ra bến xuất hàng. Mỗi máy có bộ điều khiển riêng; bộ điều khiển nhà máy quyết định khi nào mỗi máy được chạy, chuyển công việc từ máy này sang máy kế tiếp, và dừng mọi thứ một cách an toàn.
- BatchTrộn và thanh trùng
- FillChiết, đóng nắp, dán nhãn
- Kiểm traLoại bỏ chai lỗi
- Đóng góiRobot xếp lốcBạn đang ở đây
- Vận chuyểnQuấn màng, AGV đến bến
Tại nhà máy thật: khu vực, bộ phận và an toàn
- Xưởng chiết nước ngọt và nước trái cây
- Nhà máy nước sốt, sữa và thực phẩm lỏng
- Chất lỏng gia dụng và chăm sóc cá nhân
Dừng khẩn cấp được nối qua một rơ le an toàn tự cắt điện. Sau đó chương trình phải giữ mọi thứ ở trạng thái tắt và chờ một lần Reset và Start có chủ ý, để không có gì chuyển động bất ngờ.
Khu vực robot được rào chắn. Màn chắn sáng và cửa khóa liên động dừng robot khi có người đi vào, và việc khởi động lại cần đặt lại từ bên ngoài khu vực, theo tinh thần ISO 10218 và ISO 13849.
Kích thước, thời gian và hình cắt là lựa chọn để giảng dạy, không phải bản vẽ của một công trình thật cụ thể nào.
Tiếp theo trên chặng đường
 87Ghi lại những gì giải thích một lần dừngLưu một giá trị khi nó thay đổi đủ nhiều, không bao giờ im lặng, rồi đọc xu hướng để tìm ra cái gì hỏng.Nâng cao · 45 phút · +500 XP
 88Ghi hồ sơ mẻ ngay khi nó diễn raSố mẻ, thời gian ở mọi giai đoạn, tổng lượng và nhiệt độ cao nhất, đóng lại ngay khi mẻ kết thúc.Nâng cao · 45 phút · +650 XP
- 89Một khối cảnh báo cho mọi cảnh báoMới, đã thấy, đã hết: một vòng lặp đưa mọi cảnh báo qua cùng các trạng thái và đánh dấu cảnh báo xuất hiện đầu tiên.Chuyên gia · 45 phút · +800 XP
- 85Vận hành cả nhà máyKhởi động, nấu mẻ, đóng chai, loại bỏ, robot, máy quấn màng, AGV và an toàn: một chương trình cho cả nhà máy.Chuyên gia · 240 phút · +3000 XP