

Übung zu Die ganze Fabrik steuern: SPS-Programmierung
Hochfahren, Chargen, Abfüllen, Ausschleusen, Roboter, Wickler, FTS und Sicherheit: ein Programm für die ganze Anlage.
Programmiere die ganze Getränkefabrik auf einmal. Bring Druckluft und Dampf hoch, bevor irgendetwas produziert, setze Zuckerchargen an und pasteurisiere sie, wenn der Puffertank leer wird, lass die Abfülllinie nur laufen, wenn sie Produkt, Luft und Platz hat, wirf jede schlechte Flasche am Tor aus, übergib volle Paletten an den Wickler und das FTS und mach Not-Halt und Lichtgitter sicher.
Der Boss. Sie hat Tipps und keine Musterlösung, also lässt sie sich nur selbst lösen. Bestehe sie, um das Fabrik-Abzeichen zu verdienen, das in deinem Profil und neben deinem Namen angezeigt wird.
Ohne Karte. Nichts zu zahlen. Nichts zu kündigen.
Official release: 5 December. Steh an dem Tag ganz oben in der Bestenliste und gewinn 3 Monate Pro, plus 2 Wochen Pro zum Verschenken an einen Freund. Platz 2 gewinnt 4 Wochen. Platz 3 gewinnt 2 Wochen. Regeln
- Jede Lektion, ab null
- Jede Mission und Lektion, mit jedem Level
- Ein praktischer Test für jeden Titel, mit Zertifikat
- Jeden Test zurückspulen, Zyklus für Zyklus
- Musterlösungen, wenn du feststeckst
- Der Code-Konverter, so oft du willst
 PRO (braucht Pro) Mission
Erst die Versorgung, dann die Linie
Test 1 von 10StartDie Fabrik startenOFFStopEingangOFFCompressorFaultEingangOFFCompressorOutputOFF- Level
- Experte
- Zeit
- Über uns 240 Min.
- Belohnung
- +3000 XP
- Anlage
- 3D-Modellfabrik
- Editoren: Siemens
- Kontaktplan (KOP), SCL
- Editoren: Rockwell
- Kontaktplan, Strukturierter Text
- Editoren: Beckhoff
- Strukturierter Text
- Stufe
- 32. Abschlussprojekt: die ganze Fabrik betreiben
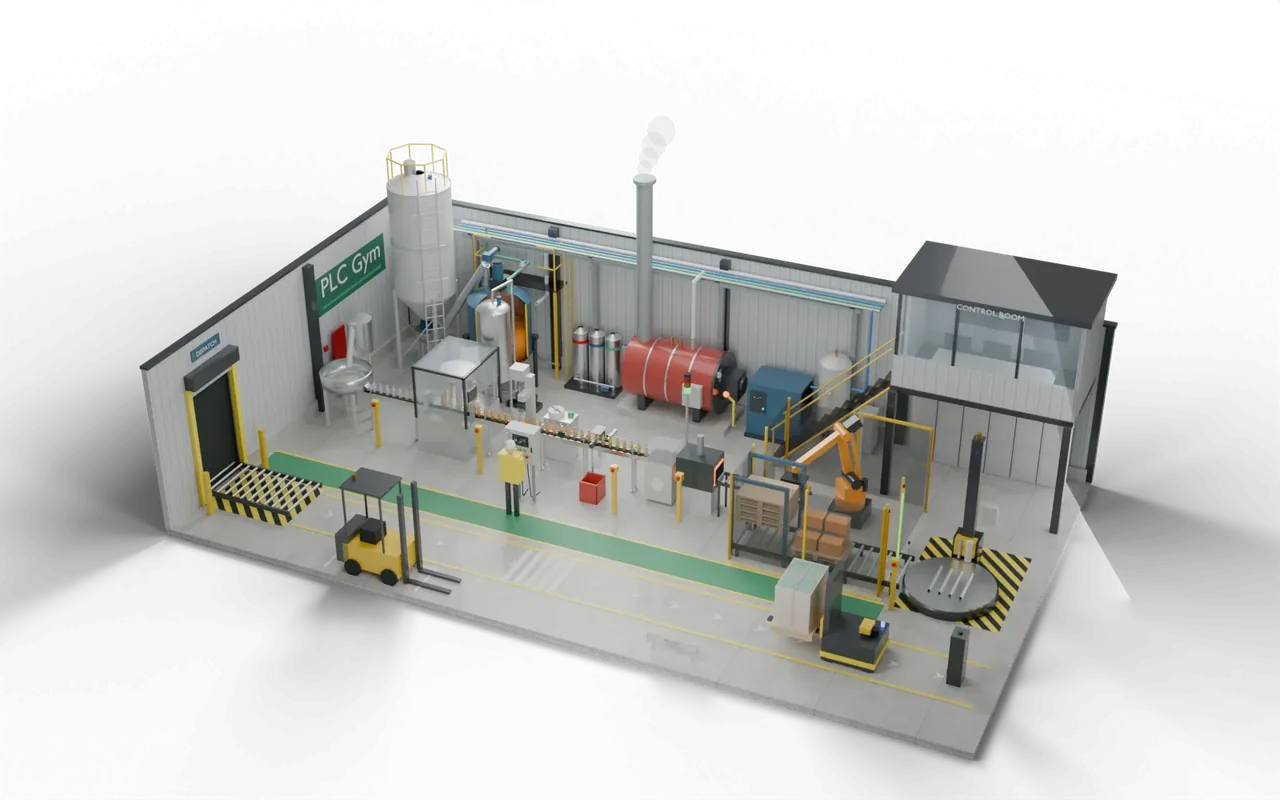
Die ganze Fabrik steuern: was dein Code tun muss
Anlagenzustände (State): 0 Gestoppt, 10 Anlauf, 20 Läuft, 30 Not-Halt. Start in Gestoppt führt zu Anlauf; Anlauf führt zu Läuft, sobald AirPressure und SteamPressure beide mindestens 6,0 bar haben; Stop in Anlauf oder Läuft führt zurück zu Gestoppt; EStop führt jederzeit zu Not-Halt, und nur Reset bei gelöstem EStop führt zurück zu Gestoppt. BoilerOn in Anlauf oder Läuft. Der Compressor startet unter 6,5 bar und stoppt über 8,0 bar und läuft nur in Anlauf oder Läuft. Die Charge (Step) geht nur in Läuft weiter, und Stop lässt sie, wo sie ist: 0 Leerlauf, eine Charge starten, wenn BufferLevel unter 60 % liegt; 1 WaterValve, bis VesselLevel 50 % erreicht; 2 Feeder mit dem Agitator, bis SugarAdded 20 kg erreicht; 3 SteamValve mit dem Agitator, bis VesselTemp 88 °C erreicht; 4 Halten mit dem Agitator für 10 s, zurück zu 3, wenn VesselTemp unter 85 °C fällt; 5 TransferPump, nur solange BufferLevel unter 95 % liegt, bis VesselLevel unter 1 % ist, dann zurück zu 0. LineRun in Läuft, wenn Produkt im Puffer ist (es startet bei 20 % und läuft, bis es unter 5 % liegt, dann wartet es wieder auf 20 %), AirPressure mindestens 5,5 bar beträgt und AccumFull aus ist. Die Kamera setzt BadBottle, während eine schlechte Flasche vorbeikommt; diese Flasche ist die nächste, die bei GateEye ankommt: Löse RejectGate aus, während sie vor der Weiche steht, auch wenn die Linie zwischendurch gestoppt hat. In Läuft: RobotEnable, außer der Lichtvorhang hat ausgelöst (eine Auslösung, CurtainClear aus, bleibt bis Reset bei freiem Vorhang; sie zählt, egal ob die Fabrik läuft oder gestoppt ist, und Stop und Start löschen sie nicht); PalletOut, solange PalletFull und der Wickler leer ist; Wrap, solange PalletOnWrapper und nicht WrapDone; AGVCall, solange WrapDone. GreenLamp, solange die Linie läuft; AmberLamp in Anlauf oder in Läuft bei gestoppter Linie; RedLamp in Not-Halt oder nach einer Auslösung des Lichtvorhangs. Jeder andere Ausgang ist aus.
- Hochfahren
- Luft und Dampf auf 6 bar, dann los.
- Batch
- Wasser 50 %, Zucker 20 kg, 88 °C, 10 s halten, umpumpen.
- Zeile
- Produkt, Luft und Platz für Gebinde; schlechte Flaschen ausschleusen.
- Sicherheit
- Not-Halt und Lichtgitter brauchen Reset.
Die ganze Fabrik steuern: Eingänge und Ausgänge
Dein Programm liest 17 Eingänge und setzt 16 Ausgänge. 2 weitere Eingänge steuern die Simulation oder zeigen Messwerte, damit du testen kannst. Die Namen sind im Editor jedes Herstellers gleich.
Die ganze Fabrik steuern: was die Tests prüfen
- Nichts produziert, bevor Luft und Dampf da sind; der Kompressor hält 6,5–8,0 bar.
- Jede Charge wird volle 10 s bei 85 °C oder heißer gehalten, bevor sie weitergeht, und überfüllt den Puffer nie.
- Die Linie läuft nur mit Produkt, Luft und Platz für Gebinde und wirft jede schlechte Flasche aus, aber keine gute.
- Paletten werden der Reihe nach bewegt, gewickelt und versandt, ohne Zusammenstöße.
- Not-Halt und Lichtgitter brauchen einen bewussten Reset; nichts startet von selbst.
- Eine ganze Schicht voller Stopps, Auslösungen und Besucher endet mit einer guten Charge, versandten Paletten und keinem einzigen Fehler.
- Ausprobieren Nutze die Tasten unter dem Modell und sieh, wie die Anlage reagiert.
- Lösung testen Jede Prüfung läuft mit einem Druck auf deinem Code.
- Zurückspulen PRO (braucht Pro) Wenn eine fehlschlägt, geh sie Zyklus für Zyklus zurück, um zu sehen, warum.
Hängst du bei dieser Mission fest? Frag die Mitglieder in der Umkleide.
Wo du das im Betrieb sehen würdest
Eine Abfüllhalle hat eine Liniensteuerung über ihren Maschinen. Sie startet die Versorgung, fordert Produkt an, verfolgt Ausschuss und gibt Paletten weiter.
Eine einzige fehlende Verriegelung in einer ganzen Anlage bedeutet einen übergelaufenen Puffertank, eine unpasteurisierte Charge in den Flaschen, eine zerdrückte Palette oder einen Roboter, der startet, während jemand in der Zelle ist. Die Kunst ist, ein Dutzend Maschinen im Takt zu halten, ohne je eine davon etwas Gefährliches tun zu lassen.
Eine kleine Getränkefabrik stellt ein Orangengetränk her. Zucker und Wasser werden dosiert und pasteurisiert und dann zu einem Füller gepumpt. Flaschen werden gefüllt, verschlossen, etikettiert und geprüft, in Sechserpacks verpackt, von einem Roboter auf Paletten gestapelt, gewickelt und von einem fahrerlosen Stapler zur Rampe gebracht. Jede Maschine hat ihre eigene Steuerung; die Anlagensteuerung entscheidet, wann jede laufen darf, übergibt die Arbeit von einer zur nächsten und stoppt alles sicher.
- BatchMischen und pasteurisieren
- FillFüllen, verschließen, etikettieren
- PrüfenSchlechte Flaschen ausschleusen
- VerpackenRoboter stapelt PacksDu bist hier
- VersendenWickeln, FTF zur Rampe
In einer echten Anlage: Orte, Teile und Sicherheit
- Abfüllhallen für Erfrischungsgetränke und Säfte
- Betriebe für Soßen, Molkereiprodukte und flüssige Lebensmittel
- Flüssige Haushalts- und Körperpflegeprodukte
Ein Not-Halt ist über ein Sicherheitsrelais verdrahtet, das die Energie selbstständig abschaltet. Das Programm muss dann alles aus halten und auf ein bewusstes Reset und Start warten, damit sich nichts überraschend bewegt.
Roboterzellen sind umzäunt. Lichtvorhänge und verriegelte Türen stoppen den Roboter, wenn jemand hineingeht, und ein Wiederanlauf braucht ein Reset von außerhalb der Zelle, im Sinne von ISO 10218 und ISO 13849.
Die Größen, Zeiten und Schnittansichten sind didaktische Entscheidungen, keine Zeichnung einer bestimmten echten Anlage.
Als Nächstes auf dem Weg
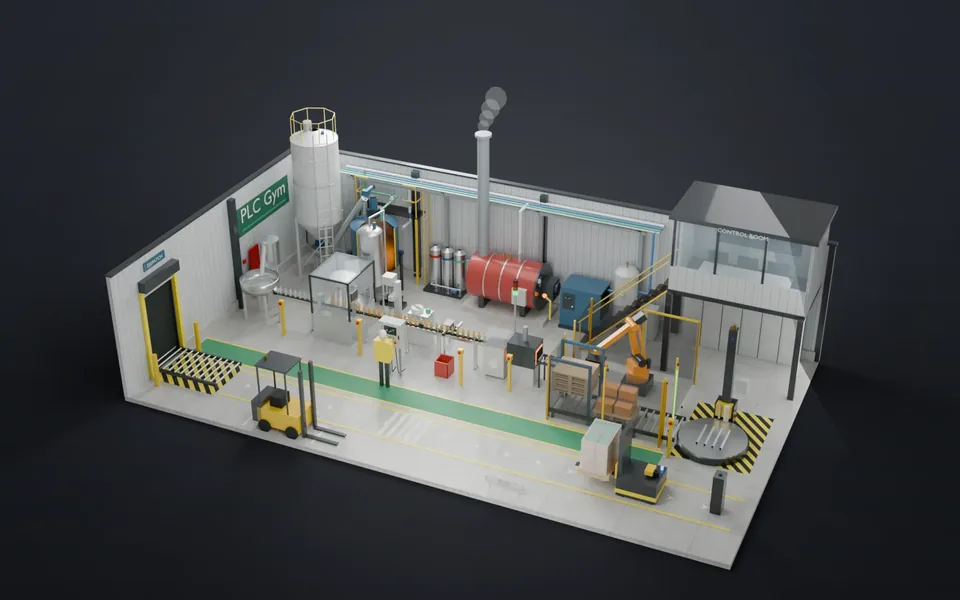 86Ein Bild für die ganze AnlageVier Stationen melden je einen Zustand, und die Übersicht sagt, welche dich braucht.Fortgeschritten · 40 Min. · +650 XP
- 87Protokolliere, was einen Stillstand erklärtSpeichere einen Wert, wenn er sich genug ändert, verstumme nie, und lies dann den Trend, um zu finden, was ausgefallen ist.Fortgeschritten · 45 Min. · +500 XP
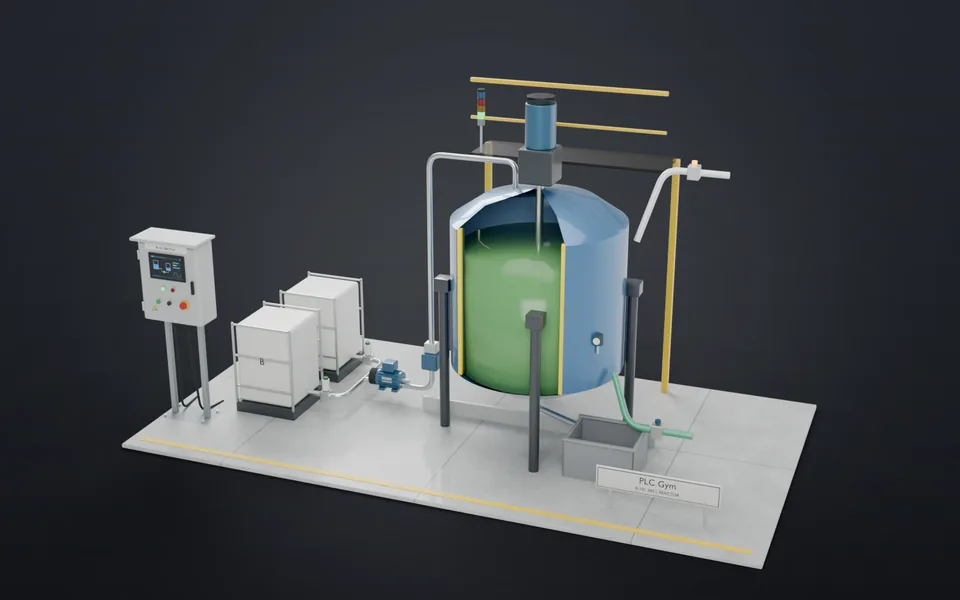 88Das Chargenprotokoll mitschreiben, während es passiertChargennummer, Zeit in jeder Phase, Summen und die Spitzentemperatur, abgeschlossen in dem Moment, in dem die Charge endet.Fortgeschritten · 45 Min. · +650 XP
- 89Ein Alarmbaustein für jeden AlarmNeu, gesehen, behoben: Eine Schleife führt jeden Alarm durch dieselben Zustände und markiert den, der zuerst kam.Experte · 45 Min. · +800 XP