

工場全体を動かす: PLC プログラミングの演習
起動、バッチ処理、ボトリング、不良品、ロボット、ラッパー、AGV、安全:工場全体をひとつのプログラムで。
飲料工場全体を一度にプログラムします。何かを生産する前に空気と蒸気を立ち上げ、バッファタンクが減ったら砂糖のバッチを作って殺菌し、ボトリングラインは製品、空気、余裕があるときだけ動かし、不良ボトルはすべてゲートで払い落とし、満杯のパレットはラッパーと AGV に渡し、非常停止とライトカーテンを安全にします。
ボス戦。 ヒントはありますが、解説付きの解答はないので、自力で解くしかありません。合格すると、プロフィールと名前の横に「工場全体」バッジが表示されます。
カード登録不要。支払いなし。解約手続きなし。
Official release: 5 December. 当日ランキング1位になると、Pro 3か月分と、友だちにあげられる Pro 2週間分を獲得できます。2位は4週間分、3位は2週間分です。 ルール
- ゼロから始める、すべてのレッスン
- レベルアップに合わせて、すべてのミッションとレッスン
- 称号ごとの実技テストと、認定証
- どのテストも、1スキャンずつ巻き戻し
- 行き詰まったときの、解説付きの解答
- コード変換ツールを好きなだけ
 PRO (Pro が必要) ミッション
まずユーティリティ、次にライン
テスト 1 / 10Start工場を起動OFFStop入力OFFCompressorFault入力OFFCompressorOutputOFF- Level
- エキスパート
- 時間
- 概要 240 分
- 報酬
- +3000 XP
- 設備
- 3D のモデル工場
- Siemens のエディタ
- ラダー図(LAD), SCL
- Rockwell のエディタ
- ラダー図, ストラクチャードテキスト
- Beckhoff のエディタ
- ストラクチャードテキスト
- ステージ
- 32. 総仕上げ:工場全体を動かす
工場全体を動かす: コードがしなければならないこと
プラントの状態(State):0 停止、10 始動中、20 運転中、30 非常停止。停止中の Start は始動中に進みます。始動中は、AirPressure と SteamPressure がどちらも6.0 bar以上になると運転中に進みます。始動中か運転中の Stop は停止に戻ります。EStop は、いつでも非常停止に進み、EStop が解除された状態での Reset だけが、停止に戻します。BoilerOn は、始動中か運転中です。Compressor は6.5 barを下回ると始動し、8.0 barを超えると止まり、始動中か運転中のときだけ動きます。バッチ(Step)は、運転中のときだけ進み、Stop はそのステップのまま止めます:0 待機、BufferLevel が60 %を下回ったらバッチを始めます。1 VesselLevel が50 %に達するまで WaterValve。2 SugarAdded が20 kgに達するまで、Agitator とともに Feeder。3 VesselTemp が88 °Cに達するまで、Agitator とともに SteamValve。4 Agitator とともに10秒保持し、VesselTemp が85 °Cを下回ったら3に戻ります。5 BufferLevel が95 %を下回っている間だけ TransferPump を動かし、VesselLevel が1 %を下回ったら、0に戻ります。LineRun は、運転中で、バッファに製品があり(20 %から始まり、5 %を下回るまで動き、そのあと再び20 %になるまで待ちます)、AirPressure が5.5 bar以上で、AccumFull がオフのときです。カメラは、不良ボトルが通る間 BadBottle を出します。そのボトルが、次に GateEye に着くボトルです。それがゲートの前にある間に RejectGate を動かします。途中でラインが止まっても同じです。運転中:ライトカーテンが作動していなければ RobotEnable(作動、つまり CurtainClear がオフになった状態は、カーテンが空いた状態で Reset するまで続きます。工場が動いていても止まっていても作動になり、Stop と Start ではクリアされません)。PalletFull でラッパーが空なら PalletOut。PalletOnWrapper で WrapDone でなければ Wrap。WrapDone の間は AGVCall。ラインが動いている間は GreenLamp。始動中か、運転中でラインが止まっている間は AmberLamp。非常停止か、ライトカーテンの作動のあとは RedLamp。それ以外の出力はすべてオフです。
- 起動
- 空気と蒸気を6 barにして、運転。
- Batch
- 水50 %、砂糖20 kg、88 °C、10秒保持、移送。
- 行
- 製品、空気、パックの余裕。不良ボトルを排除。
- 安全
- 非常停止とライトカーテンは Reset が必要。
工場全体を動かす: 入力と出力
プログラムは 17 個の入力を読み、16 個の出力を設定します。 ほかに入力が 2 個あり、シミュレーションを動かしたり値を表示したりします。テストに使ってください。 名前はどのメーカーのエディタでも同じです。
工場全体を動かす: テストでチェックする内容
- 空気と蒸気が立ち上がるまで何も生産せず、コンプレッサは6.5〜8.0 barを保つ。
- すべてのバッチは、移す前に85 °C以上で10秒間保持され、バッファを溢れさせない。
- ラインは、製品、空気、パックを置く余裕があるときだけ動き、不良ボトルはすべて排除し、良いボトルは1本も排除しない。
- パレットは順序どおりに動き、包装され、出荷され、衝突しない。
- 非常停止とライトカーテンは、意図的な Reset が必要で、勝手に始動するものはない。
- 停止、トリップ、人の立ち入りが続く1シフトの終わりに、良いバッチができ、パレットが出荷され、異常は1つもない。
- 試す モデルの下のボタンを使い、設備の反応を見てください。
- 解答をテスト ボタン1つで、すべてのチェックがあなたのコードで実行されます。
- 巻き戻し PRO (Pro が必要) 不合格のチェックがあれば、1スキャンずつさかのぼって原因を確かめられます。
このミッションで行き詰まりましたか?こちらでメンバーに聞いてみましょう: ロッカールーム.
現場で目にする場面
ボトリング工場には、機械の上に立つラインコントローラがあります。ユーティリティを始動し、製品を要求し、不良品を追跡し、パレットを次へ渡します。
工場全体でインターロックを1つ見逃すと、バッファタンクがあふれる、未殺菌のバッチがボトルに入る、パレットがつぶれる、人がセルにいるのにロボットが動き出す、といったことになります。大事なのは、十数台の機械の足並みをそろえつつ、どれにも危険なことをさせないことです。
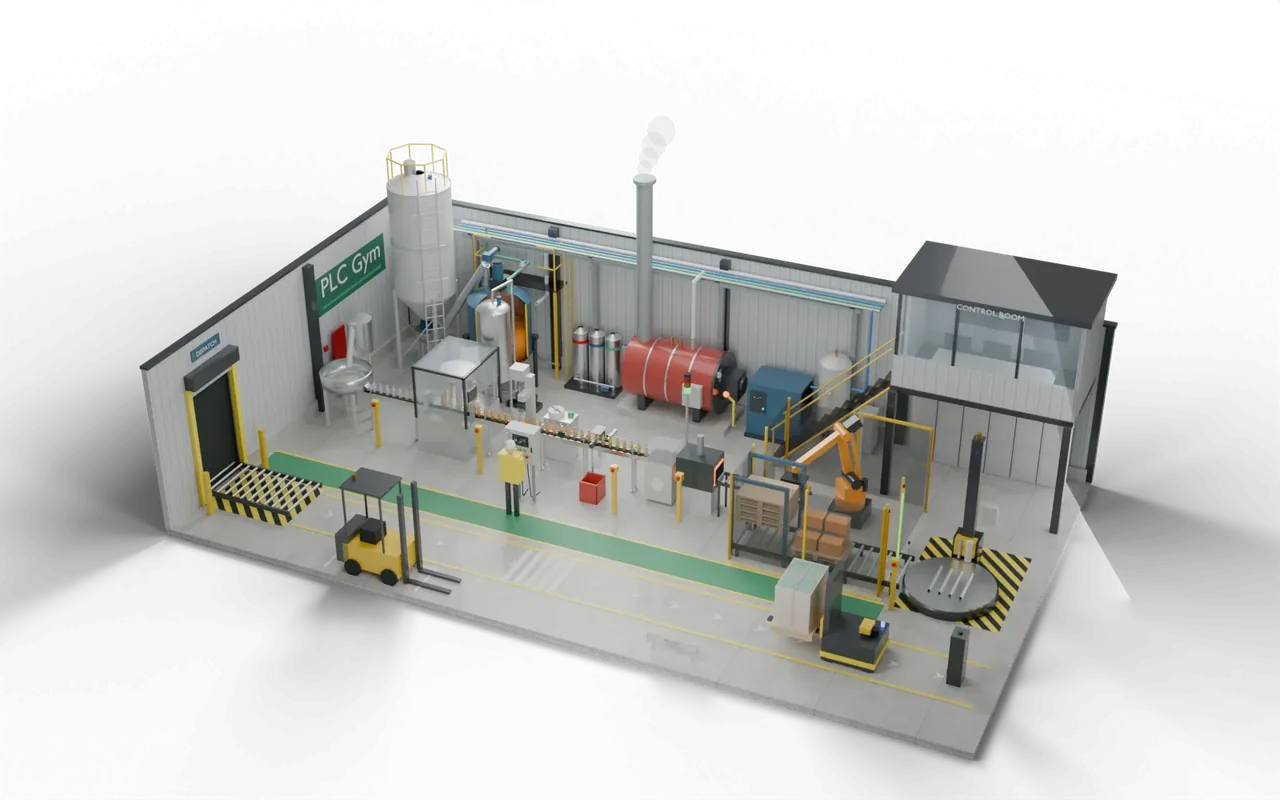
小さな飲料工場が、オレンジの飲み物を作ります。砂糖と水をバッチで混ぜて殺菌し、充填機へ送ります。ボトルは、充填、キャップ締め、ラベル貼り、検査をされ、6 本ずつ詰められ、ロボットでパレットに積まれ、ラップされ、無人フォークリフトで搬出口へ運ばれます。各機械にはそれぞれの制御があり、プラントのコントローラが、各機械がいつ動いてよいかを決め、機械から機械へ作業を渡し、すべてを安全に止めます。
- Batch混ぜて殺菌
- Fill充填、キャップ締め、ラベル貼り
- 検査不良ボトルをはじく
- 箱詰めするロボットがパックを積む現在地
- 出荷するラップし、AGV で搬出口へ
実際の現場:場所、部品、安全
- 清涼飲料とジュースのボトリング工場
- ソース、乳製品、液体食品の工場
- 家庭用品とパーソナルケアの液体
非常停止は、それだけで電源を切る安全リレーを通して配線されています。プログラムはそのあと、すべてをオフのまま保ち、意図的なリセットとスタートを待つので、不意に何かが動くことはありません。
ロボットのセルは柵で囲われています。光線カーテンとインターロック付きのドアは、人が入るとロボットを止め、再始動にはセルの外からのリセットが必要です。ISO 10218 と ISO 13849 の考え方に沿っています。
大きさ、タイミング、断面図は教えるための選択で、特定の実際の設備を描いたものではありません。
道のりの次の一歩
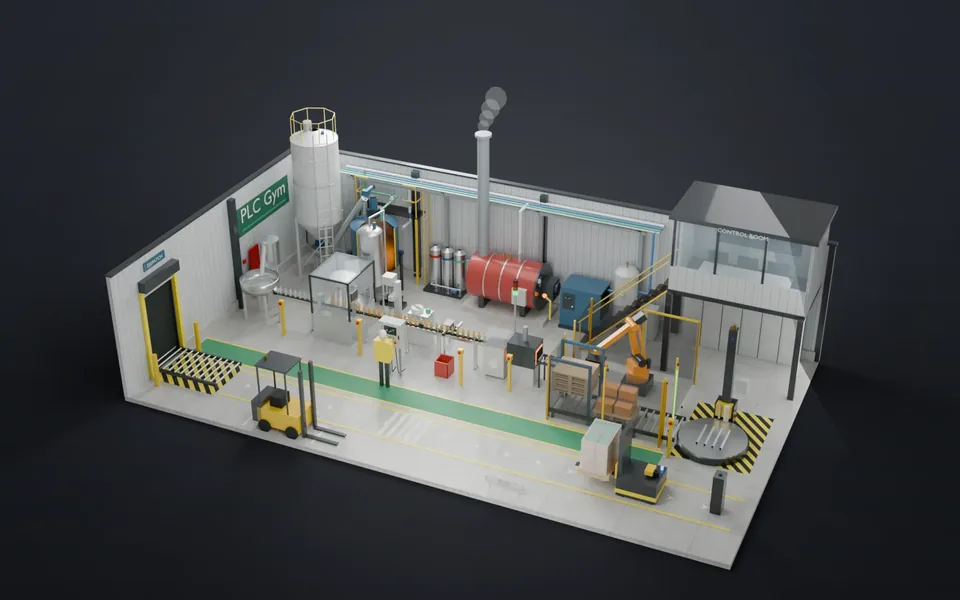 86プラント全体を1つの画面で4つのステーションがそれぞれ1つの状態を報告し、概要画面がどれに対応が必要かを示します。上級 · 40 分 · +650 XP
- 87停止を説明できるものを記録する値が十分に変わったときに保存し、記録を途切れさせず、トレンドを読んで何が故障したかを見つけます。上級 · 45 分 · +500 XP
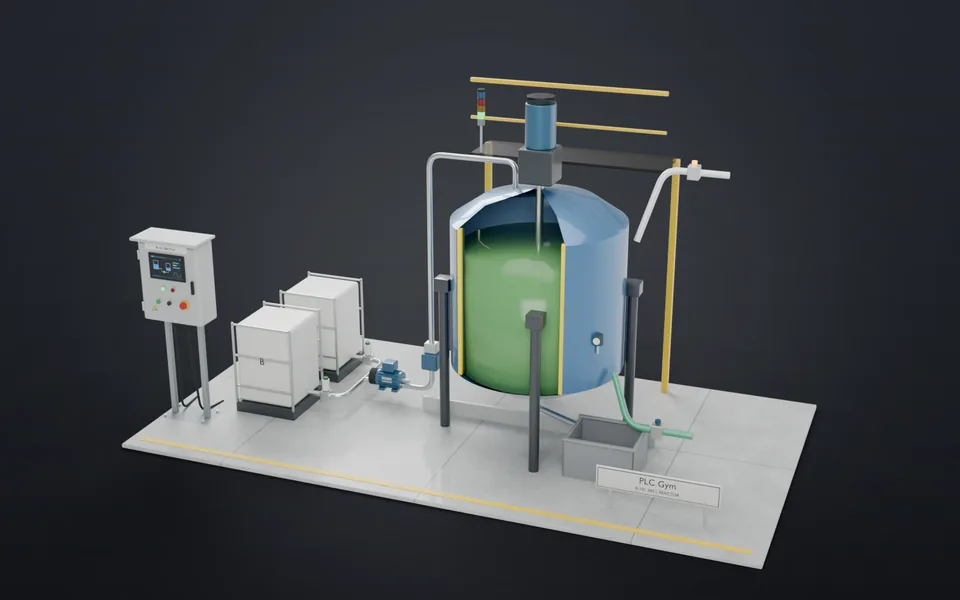 88バッチ記録を、進行中に書くバッチ番号、各フェーズの時間、合計量、最高温度を、バッチが終わった瞬間に確定します。上級 · 45 分 · +650 XP
- 89すべてのアラームに1つのアラームブロック新規、確認済み、解除済み: 1つのループで、すべてのアラームを同じ状態に通し、最初に発生したものに印を付けます。エキスパート · 45 分 · +800 XP