

Exercice : Pilote toute l'usine: programmation automate
Démarrage, dosage par lots, embouteillage, rebuts, robot, banderoleuse, AGV et sécurité : un seul programme pour toute l'usine.
Programme toute l'usine de boissons d'un coup. Mets l'air et la vapeur en route avant que quoi que ce soit produise, prépare et pasteurise des lots de sucre quand la cuve tampon baisse, fais tourner la ligne d'embouteillage seulement quand elle a du produit, de l'air et de la place, éjecte chaque mauvaise bouteille à la porte de tri, confie les palettes pleines à la banderoleuse et à l'AGV, et mets en sécurité l'arrêt d'urgence et la barrière immatérielle.
Le boss. Elle a des indices et pas de solution commentée, donc elle ne peut être résolue que par toi-même. Réussis-la pour gagner le badge de l'Usine, affiché sur ton profil et à côté de ton nom.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
 PRO (nécessite Pro) mission
Les utilités d'abord, puis la ligne
Test 1 sur 10StartDémarrer l'usineOFFStopEntréeOFFCompressorFaultEntréeOFFCompressorOutputOFF- Level
- Expert
- Durée
- À propos 240 min
- Récompense
- +3000 XP
- Installation
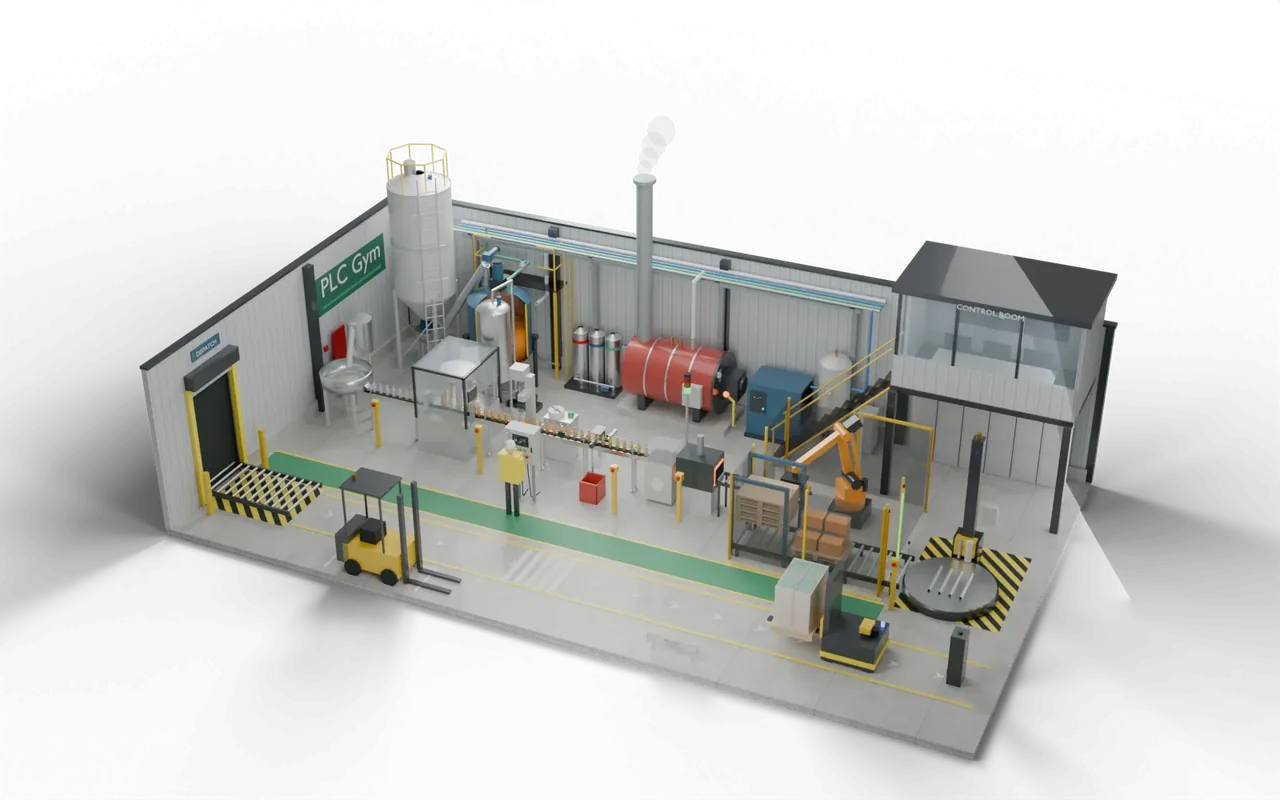
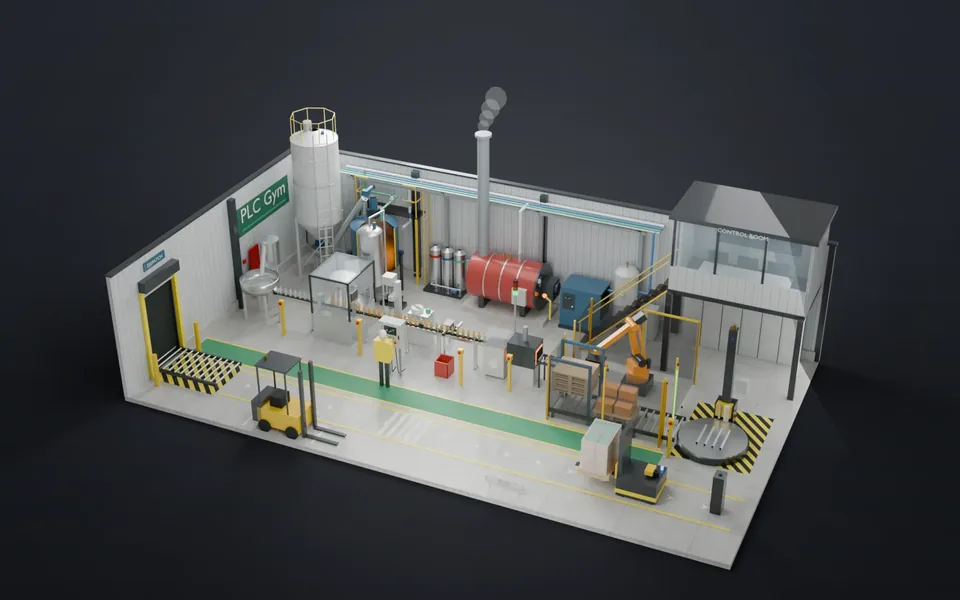
- usine modèle en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 32. Projet final : conduire toute l’usine
Pilote toute l'usine: ce que ton code doit faire
États de l'installation (State) : 0 Stopped, 10 Starting, 20 Running, 30 Emergency stop. Start dans Stopped mène à Starting ; Starting mène à Running dès que AirPressure et SteamPressure valent toutes deux au moins 6,0 bar ; Stop dans Starting ou Running ramène à Stopped ; EStop à tout moment mène à Emergency stop, et seul Reset avec EStop relâché ramène à Stopped. BoilerOn pendant Starting ou Running. Le Compressor démarre sous 6,5 bar et s'arrête au-dessus de 8,0 bar, et ne tourne que pendant Starting ou Running. Le lot (Step) n'avance que pendant Running, et Stop le laisse où il est : 0 repos, démarre un lot quand BufferLevel est sous 60 % ; 1 WaterValve jusqu'à ce que VesselLevel atteigne 50 % ; 2 Feeder avec l'Agitator jusqu'à ce que SugarAdded atteigne 20 kg ; 3 SteamValve avec l'Agitator jusqu'à ce que VesselTemp atteigne 88 °C ; 4 maintien avec l'Agitator pendant 10 s, retour à 3 si VesselTemp passe sous 85 °C ; 5 TransferPump, seulement tant que BufferLevel est sous 95 %, jusqu'à ce que VesselLevel soit sous 1 %, puis retour à 0. LineRun pendant Running avec du produit dans le tampon (il démarre à 20 % et tourne jusqu'à passer sous 5 %, puis attend de nouveau 20 %), AirPressure d'au moins 5,5 bar et AccumFull désactivé. La caméra lève BadBottle pendant qu'une mauvaise bouteille passe ; cette bouteille est la prochaine à arriver à GateEye : déclenche RejectGate pendant qu'elle est devant la porte, même si la ligne s'est arrêtée entre-temps. Pendant Running : RobotEnable sauf si le rideau lumineux s'est déclenché (un déclenchement, CurtainClear désactivé, reste jusqu'à Reset avec le rideau dégagé ; il compte, que l'usine soit en marche ou à l'arrêt, et Stop et Start ne l'effacent pas) ; PalletOut tant que PalletFull et que l'emballeuse est vide ; Wrap tant que PalletOnWrapper et pas WrapDone ; AGVCall tant que WrapDone. GreenLamp tant que la ligne tourne ; AmberLamp pendant Starting, ou Running avec la ligne arrêtée ; RedLamp en Emergency stop ou après un déclenchement du rideau lumineux. Toutes les autres sorties sont désactivées.
- Démarrage
- Air et vapeur à 6 bar, puis marche.
- Batch
- Eau 50 %, sucre 20 kg, 88 °C, maintien 10 s, transfert.
- Ligne
- Produit, air et place pour les packs ; rejette les mauvaises bouteilles.
- Sécurité
- L'arrêt d'urgence et la barrière immatérielle demandent Reset.
Pilote toute l'usine: entrées et sorties
Ton programme lit 17 entrées et pilote 16 sorties. 2 entrées de plus pilotent la simulation ou affichent des mesures, pour que tu puisses tester. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
Pilote toute l'usine: ce que vérifient les tests
- Rien ne produit tant que l'air et la vapeur ne sont pas établis ; le compresseur tient 6.5–8.0 bar.
- Chaque lot est maintenu à 85 °C ou plus pendant 10 s pleines avant de bouger, et ne fait jamais déborder la cuve tampon.
- La ligne ne tourne qu'avec du produit, de l'air et de la place pour les packs, et rejette chaque mauvaise bouteille et aucune bonne.
- Les palettes se déplacent, se filment et partent dans l'ordre, sans collision.
- L'arrêt d'urgence et la barrière immatérielle demandent un Reset volontaire ; rien ne démarre tout seul.
- Tout un poste de travail, avec ses arrêts, ses déclenchements et ses visiteurs, se termine par un bon lot, des palettes expédiées et aucun défaut.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
Une salle d'embouteillage a un contrôleur de ligne au-dessus de ses machines. Il démarre les utilités, appelle le produit, suit les rebuts et passe les palettes à l'étape suivante.
Un seul verrouillage manqué dans toute une usine, c'est une cuve tampon renversée, un lot non pasteurisé dans les bouteilles, une palette écrasée ou un robot qui démarre pendant que quelqu'un est dans la cellule. Le savoir-faire, c'est garder une douzaine de machines synchronisées sans jamais laisser l'une d'elles faire quoi que ce soit de dangereux.
Une petite usine de boissons fabrique une boisson à l'orange. Le sucre et l'eau sont dosés et pasteurisés, puis pompés vers une remplisseuse. Les bouteilles sont remplies, capsulées, étiquetées et inspectées, emballées par six, empilées sur des palettes par un robot, filmées et amenées au quai par un chariot sans conducteur. Chaque machine a ses propres commandes ; l'automate de l'usine décide quand chacune peut tourner, passe le travail de l'une à l'autre et arrête tout en sécurité.
- BatchMélanger et pasteuriser
- FillRemplir, capsuler, étiqueter
- InspecterRejeter les mauvaises bouteilles
- EmballerLe robot empile les packsTu es ici
- ExpédierFilmer, l'AGV vers le quai
Sur un vrai site : lieux, pièces et sécurité
- Halls d'embouteillage de sodas et de jus
- Usines de sauces, de produits laitiers et d'aliments liquides
- Liquides ménagers et de soins personnels
Un arrêt d'urgence est câblé via un relais de sécurité qui coupe l'alimentation tout seul. Le programme doit alors tout maintenir à l'arrêt et attendre un Reset et un Start volontaires, pour que rien ne bouge par surprise.
Les cellules de robots sont clôturées. Les rideaux lumineux et les portes verrouillées arrêtent le robot quand quelqu'un entre, et un redémarrage demande un réarmement depuis l'extérieur de la cellule, dans l'esprit de l'ISO 10218 et de l'ISO 13849.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
 86Un seul écran pour toute l'usineQuatre postes signalent chacun un état, et la vue d'ensemble dit lequel a besoin de toi.Avancé · 40 min · +650 XP
- 87Journaliser ce qui explique un arrêtEnregistre une valeur quand elle change assez, ne te tais jamais, puis lis la tendance pour trouver ce qui a lâché.Avancé · 45 min · +500 XP
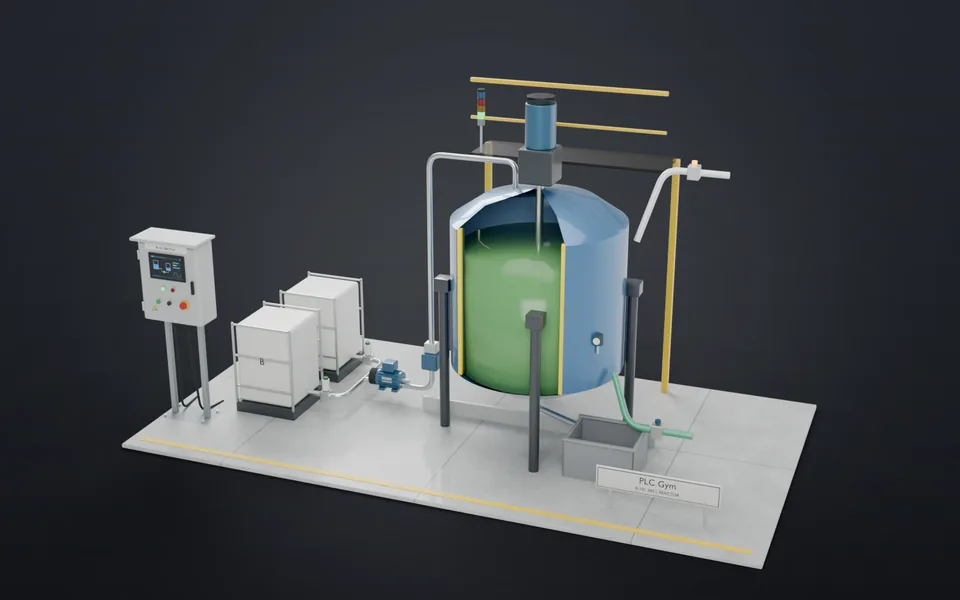 88Écrire le dossier de lot au fur et à mesureNuméro de lot, temps de chaque phase, totaux et température maximale, clos à l'instant où le lot se termine.Avancé · 45 min · +650 XP
- 89Un bloc d'alarme pour chaque alarmeNouvelle, vue, effacée : une boucle fait passer chaque alarme par les mêmes états et marque celle qui est arrivée en premier.Expert · 45 min · +800 XP