

Übung zu Den Füller nie stoppen: SPS-Programmierung
Koordiniere drei Maschinen und zwei Puffer als eine Linie.
Starte die Linie vom Ende her, takte den Etikettierer nach Buffer 1, schütze beide Puffer vor dem Überlaufen, überstehe Staus, ohne Flaschen zu zerbrechen, und fahr die Linie bei Stop leer.
Ohne Karte. Nichts zu zahlen. Nichts zu kündigen.
Official release: 5 December. Steh an dem Tag ganz oben in der Bestenliste und gewinn 3 Monate Pro, plus 2 Wochen Pro zum Verschenken an einen Freund. Platz 2 gewinnt 4 Wochen. Platz 3 gewinnt 2 Wochen. Regeln
- Jede Lektion, ab null
- Jede Mission und Lektion, mit jedem Level
- Ein praktischer Test für jeden Titel, mit Zertifikat
- Jeden Test zurückspulen, Zyklus für Zyklus
- Musterlösungen, wenn du feststeckst
- Der Code-Konverter, so oft du willst
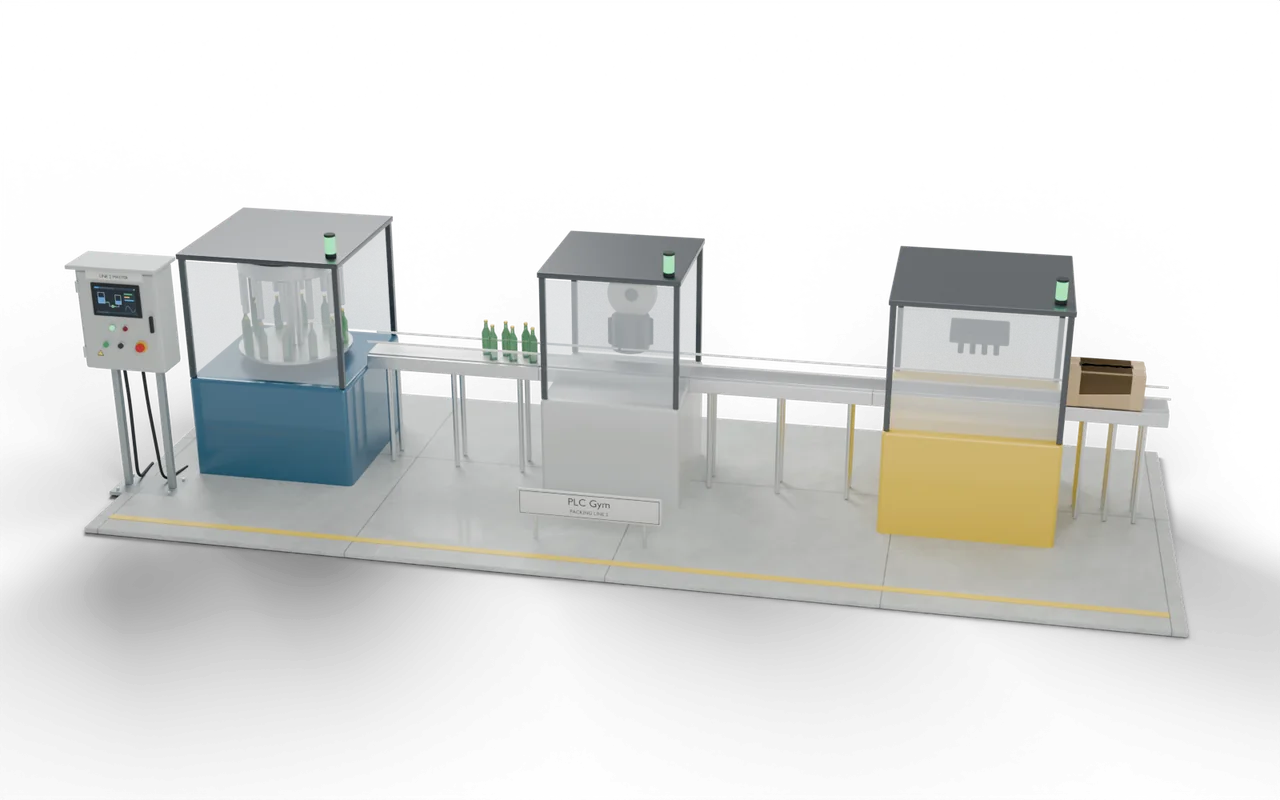 PRO (braucht Pro) Mission
Start vom Linienende
Test 1 von 5StartDie Linie startenOFFFillerRunDen Füller laufen lassenONLabellerRunOutputONPackerRunOutputON- Level
- Fortgeschritten
- Zeit
- Über uns 90 Min.
- Belohnung
- +650 XP
- Anlage
- 3D-Steuerung einer Verpackungslinie
- Editoren: Siemens
- Kontaktplan (KOP), SCL
- Editoren: Rockwell
- Kontaktplan, Strukturierter Text
- Editoren: Beckhoff
- Strukturierter Text
- Stufe
- 31. Maschinenlabor 5: Expertensysteme
Den Füller nie stoppen: was dein Code tun muss
Start: Lass den Packer sofort laufen, den Etikettierer 2 s später und den Füller 4 s später. Im Betrieb: FillerSpeed ist 4.0 Flaschen/s, oder 3.0, wenn Buffer1 30 oder mehr ist; stoppe den Füller bei Buffer1 ≥ 36 und lass ihn erst unter 28 wieder laufen. LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15), begrenzt zwischen 2.0 und 5.0. Stoppe den Etikettierer, wenn Buffer2 36 erreicht, und lass ihn unter 28 wieder laufen; er braucht außerdem LabellerOK. Der Packer braucht PackerOK. Stop: Der Füller stoppt sofort, der Etikettierer läuft mit 5.0, um Puffer 1 zu leeren, und wenn beide Puffer leer sind, stoppt alles. FillerRun, LabellerRun und PackerRun lassen die drei Maschinen laufen.
- Start
- Packer, Etikettierer +2 s, Füller +4 s.
- Takt
- Etikettierer 4,0 + 0,1 × (B1 − 15), 2–5.
- Schutz
- Füller aus bei B1 ≥ 36, an unter 28.
Den Füller nie stoppen: Eingänge und Ausgänge
Dein Programm liest 6 Eingänge und setzt 5 Ausgänge. 2 weitere Eingänge steuern die Simulation oder zeigen Messwerte, damit du testen kannst. Die Namen sind im Editor jedes Herstellers gleich.
Den Füller nie stoppen: was die Tests prüfen
- Start vom Linienende: Packer, Etikettierer nach 2 s, Füller nach 4 s.
- Die Geschwindigkeit des Etikettierers folgt Buffer 1, begrenzt auf 2 bis 5 Flaschen/s.
- Der Füller verlangsamt bei 30 und stoppt bei 36, Neustart unter 28.
- Der Etikettierer hält bei Buffer 2 ≥ 36 an und braucht LabellerOK.
- Stop fährt beide Puffer leer, bevor alles stoppt.
- Ausprobieren Nutze die Tasten unter dem Modell und sieh, wie die Anlage reagiert.
- Lösung testen Jede Prüfung läuft mit einem Druck auf deinem Code.
- Zurückspulen PRO (braucht Pro) Wenn eine fehlschlägt, geh sie Zyklus für Zyklus zurück, um zu sehen, warum.
Hängst du bei dieser Mission fest? Frag die Mitglieder in der Umkleide.
Wo du das im Betrieb sehen würdest
Jede Verpackungslinie hat eine Liniensteuerung, die das macht. Durch Feintuning von Pufferständen und Geschwindigkeiten holen Werke mehr Ausstoß heraus, ohne Maschinen zu kaufen.
Ein Füller, der stoppt, verliert Produkt und Zeit, die er nie wieder aufholt. Ein Puffer, der überläuft, wirft Flaschen auf den Boden. Eine Linie, die auf einen Schlag stoppt, hinterlässt halb etikettierte Ware in jeder Maschine.
Auf einer Verpackungslinie gibt der Füller den Takt vor: Er ist die teuerste Maschine, und wenn er stoppt, wird Produkt verschwendet. Jede andere Maschine läuft etwas schneller und wird danach getaktet, wie voll die Puffer um sie herum sind, damit der Füller nie leer läuft oder blockiert wird.
- Füller4 bottles/s
- Puffer 140 FlaschenDu bist hier
- EtikettiererBis zu 5/s
- PackerKartons zu 12
In einer echten Anlage: Orte, Teile und Sicherheit
- Abfüllanlagen für Flaschen und Dosen
- Verpackungshallen für Lebensmittel und Pharma
- Jede Reihe von Maschinen, die durch Förderbänder verbunden sind
Jede Maschine hat ihre eigenen Schutzeinrichtungen und ihren eigenen Sicherheitskreis; die Liniensteuerung koordiniert sie nur.
Eine Maschine nach einem Stau wieder zu starten, entscheidet das Bedienpersonal: Die Liniensteuerung startet nie eine Maschine, deren Schutzeinrichtung offen ist.
Die Größen, Zeiten und Schnittansichten sind didaktische Entscheidungen, keine Zeichnung einer bestimmten echten Anlage.
Als Nächstes auf dem Weg
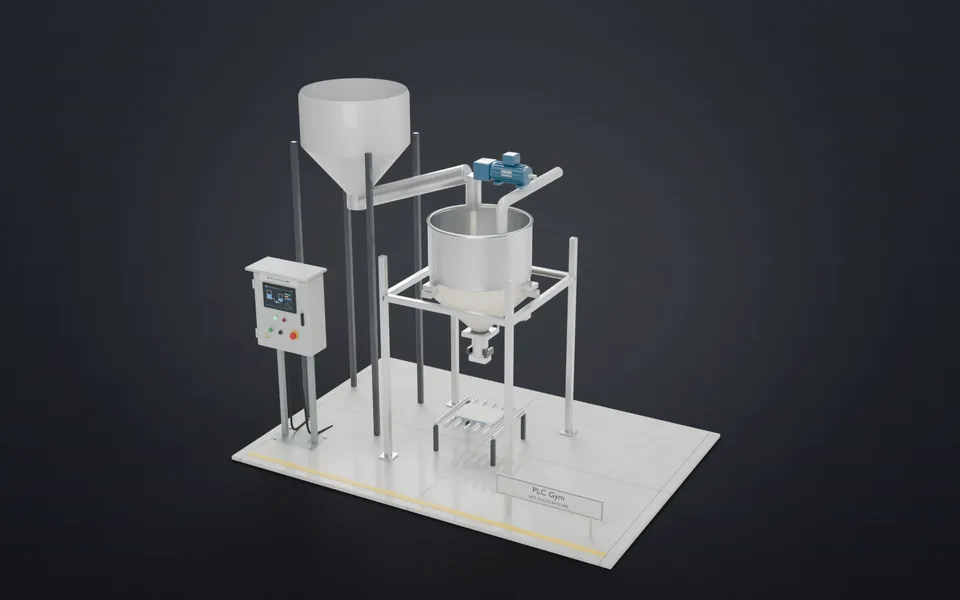 7125 kg, jeder SackErst schnell dosieren, dann langsam, früh stoppen und aus jeder Charge lernen.Fortgeschritten · 40 Min. · +650 XP
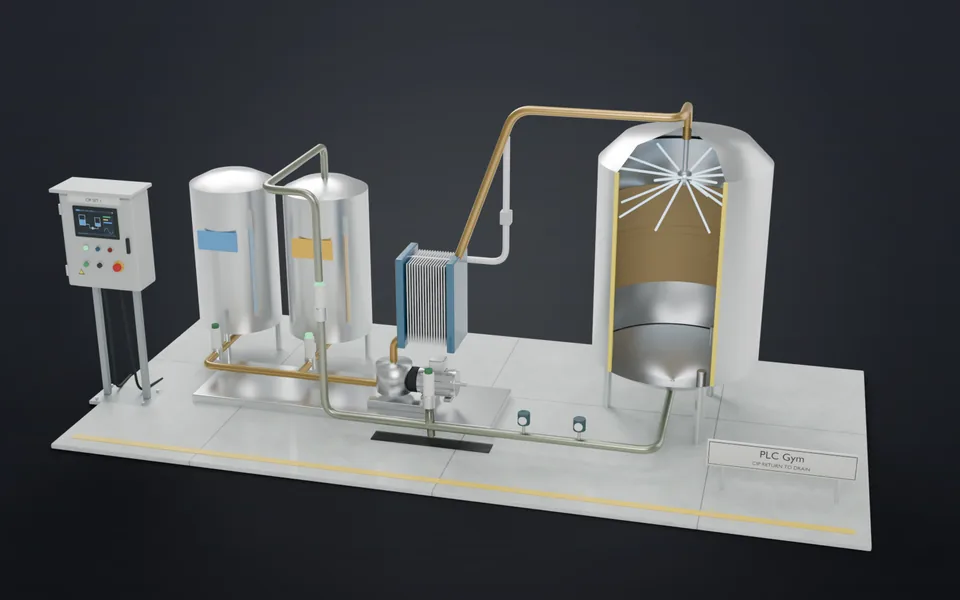 72Reinigen, zurückgewinnen, spülenFahre ein CIP-Rezept mit Halten und Fortsetzen und leite jeden Liter nach Leitfähigkeit.Fortgeschritten · 60 Min. · +700 XP
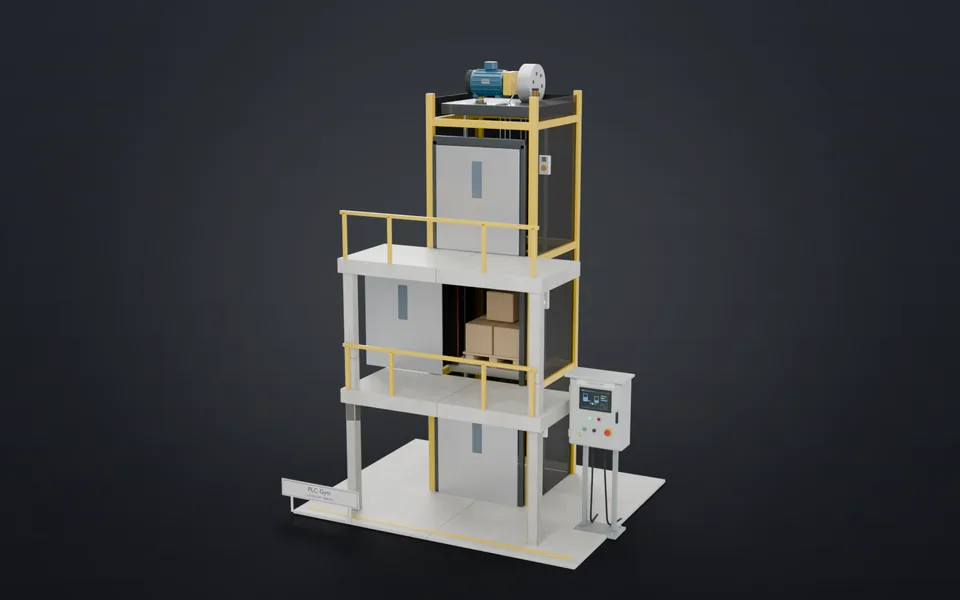 73Erst bündig, dann öffnenSteuere einen Lastenaufzug mit drei Haltestellen: Rufe, zwei Geschwindigkeiten, Türen und eine Schließkantensicherung.Fortgeschritten · 50 Min. · +750 XP
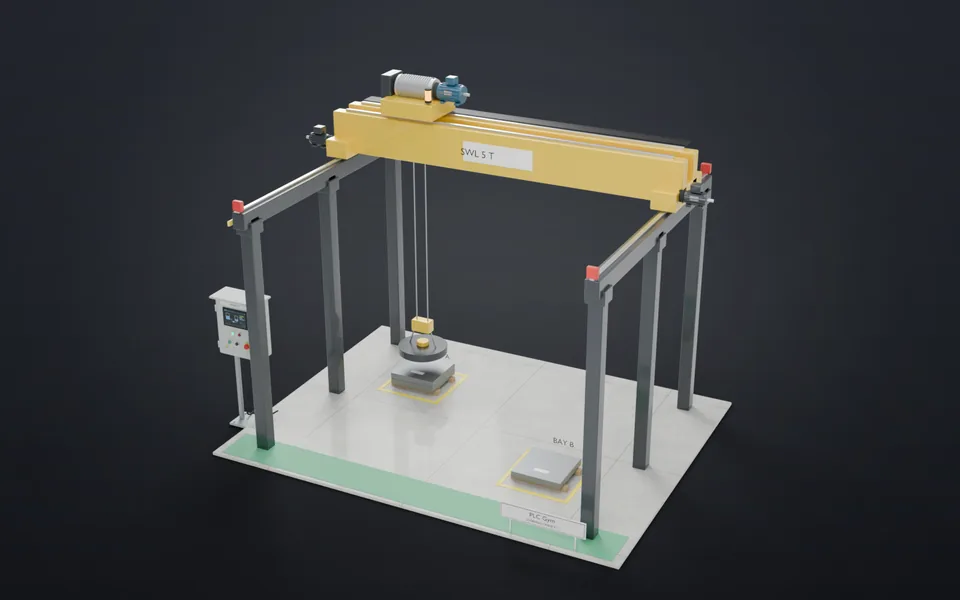 74Von Feld A nach Feld BPositioniere drei Kranachsen über ihre Geber und bewege Platten mit einem Magneten.Experte · 60 Min. · +800 XP