

Bài tập Không bao giờ dừng máy chiết rót: Lập trình PLC
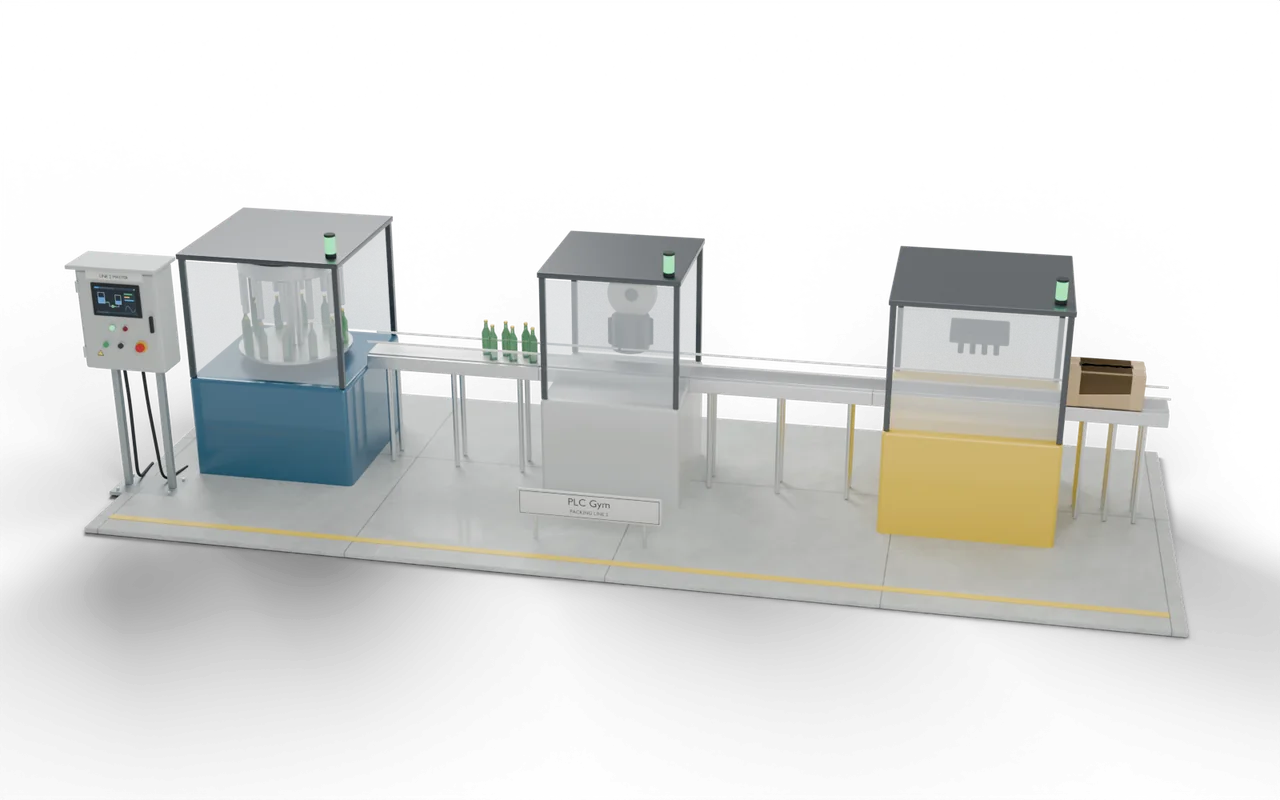
Phối hợp ba máy và hai vùng đệm thành một dây chuyền.
Khởi động dây chuyền từ cuối, điều tốc máy dán nhãn theo Vùng đệm 1, bảo vệ cả hai vùng đệm khỏi tràn, vượt qua các lần kẹt mà không làm vỡ chai, và chạy hết hàng trên dây chuyền khi Stop.
Không cần thẻ. Không phải trả gì. Không cần hủy gì.
Official release: 5 December. Đứng đầu bảng xếp hạng vào ngày đó và thắng 3 tháng Pro, cộng 2 tuần Pro để tặng một người bạn. Hạng 2 thắng 4 tuần. Hạng 3 thắng 2 tuần. Thể lệ
- Mọi bài học, từ con số 0
- Mọi nhiệm vụ và bài học, khi bạn lên cấp
- Một bài kiểm tra thực hành cho mỗi danh hiệu, kèm chứng chỉ
- Tua lại bất kỳ bài kiểm tra nào, từng chu kỳ quét một
- Lời giải chi tiết khi bạn bí
- Công cụ chuyển đổi code, dùng thoải mái
 PRO (cần Pro) nhiệm vụ
Khởi động từ cuối dây chuyền
Bài kiểm tra 1 trên 5StartKhởi động dây chuyềnOFFFillerRunChạy máy chiếtONLabellerRunOutputONPackerRunOutputON- Level
- Nâng cao
- Thời gian
- Giới thiệu 90 phút
- Phần thưởng
- +650 XP
- Hệ thống máy
- điều khiển dây chuyền đóng gói 3D
- Trình soạn thảo Siemens
- Ngôn ngữ ladder (LAD), SCL
- Trình soạn thảo Rockwell
- Ladder, Văn bản cấu trúc
- Trình soạn thảo Beckhoff
- Văn bản cấu trúc
- Giai đoạn
- 31. Bài thực hành máy 5: hệ thống chuyên gia
Không bao giờ dừng máy chiết rót: những gì code của bạn phải làm
Start: chạy máy đóng gói ngay, máy dán nhãn sau 2 giây và máy chiết rót sau 4 giây. Khi đang chạy: FillerSpeed là 4.0 chai/giây, hoặc 3.0 khi Buffer1 từ 30 trở lên; dừng máy chiết rót khi Buffer1 ≥ 36 và chỉ cho chạy lại khi dưới 28. LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15), giữ trong khoảng 2.0 đến 5.0. Dừng máy dán nhãn khi Buffer2 đạt 36, và chỉ cho chạy lại khi dưới 28; nó cũng cần LabellerOK. Máy đóng gói cần PackerOK. Stop: máy chiết rót dừng ngay, máy dán nhãn chạy ở 5.0 để làm trống bộ đệm 1, và khi cả hai bộ đệm đều trống thì mọi thứ dừng. FillerRun, LabellerRun và PackerRun chạy ba máy.
- Start
- Máy đóng thùng, máy dán nhãn +2 s, máy chiết rót +4 s.
- Điều tốc
- Máy dán nhãn 4.0 + 0.1 × (B1 − 15), 2–5.
- Bảo vệ
- Máy chiết rót tắt khi B1 ≥ 36, bật khi dưới 28.
Không bao giờ dừng máy chiết rót: đầu vào và đầu ra
Chương trình của bạn đọc 6 đầu vào và điều khiển 5 đầu ra. 2 đầu vào nữa điều khiển mô phỏng hoặc hiện số đo, để bạn kiểm tra. Tên giống nhau trong trình soạn thảo của mọi hãng.
Không bao giờ dừng máy chiết rót: các bài kiểm tra kiểm tra gì
- Khởi động từ cuối dây chuyền: máy đóng thùng, máy dán nhãn sau 2 s, máy chiết rót sau 4 s.
- Tốc độ máy dán nhãn bám theo Vùng đệm 1, giữ trong khoảng 2 đến 5 chai/s.
- Máy chiết rót chạy chậm lại ở 30 và dừng ở 36, khởi động lại khi dưới 28.
- Máy dán nhãn tạm dừng khi Vùng đệm 2 ≥ 36 và cần LabellerOK.
- Stop chạy cho cả hai vùng đệm hết chai rồi mới dừng mọi thứ.
- Thử Dùng các nút bên dưới mô hình và xem hệ thống máy phản ứng.
- Kiểm tra lời giải Mọi bài kiểm tra chạy trên code của bạn chỉ với một lần nhấn.
- Tua lại PRO (cần Pro) Nếu một bài không đạt, hãy lùi lại từng chu kỳ quét để xem vì sao.
Bí ở nhiệm vụ này? Hãy hỏi các thành viên trong Phòng thay đồ.
Bạn sẽ gặp điều này ở đâu ngoài hiện trường
Mọi dây chuyền đóng gói đều có bộ điều khiển dây chuyền làm việc này. Tinh chỉnh mức vùng đệm và tốc độ là cách nhà máy tăng sản lượng mà không cần mua thêm máy.
Máy chiết rót dừng là mất sản phẩm và thời gian không bao giờ lấy lại được. Vùng đệm bị tràn sẽ làm chai rơi xuống sàn. Dây chuyền dừng tất cả cùng lúc sẽ để lại sản phẩm dán nhãn dở trong mọi máy.
Trên dây chuyền đóng gói, máy chiết quyết định nhịp: đó là máy đắt nhất, và dừng nó là lãng phí sản phẩm. Mọi máy khác chạy nhanh hơn một chút và được điều nhịp theo mức đầy của các vùng đệm quanh nó, để máy chiết không bao giờ bị thiếu chai hay bị nghẽn.
- Máy chiết4 bottles/s
- Vùng đệm 140 chaiBạn đang ở đây
- Máy dán nhãnĐến 5/s
- Máy đóng thùngThùng 12 chai
Tại nhà máy thật: khu vực, bộ phận và an toàn
- Dây chuyền chiết chai và đóng lon
- Xưởng đóng gói thực phẩm và dược phẩm
- Bất kỳ dây chuyền máy nào nối với nhau bằng băng tải
Mỗi máy có che chắn và mạch an toàn riêng; bộ điều khiển dây chuyền chỉ điều phối chúng.
Khởi động lại một máy sau khi kẹt là quyết định của người vận hành: bộ điều khiển dây chuyền không bao giờ khởi động lại máy có che chắn đang mở.
Kích thước, thời gian và hình cắt là lựa chọn để giảng dạy, không phải bản vẽ của một công trình thật cụ thể nào.
Tiếp theo trên chặng đường
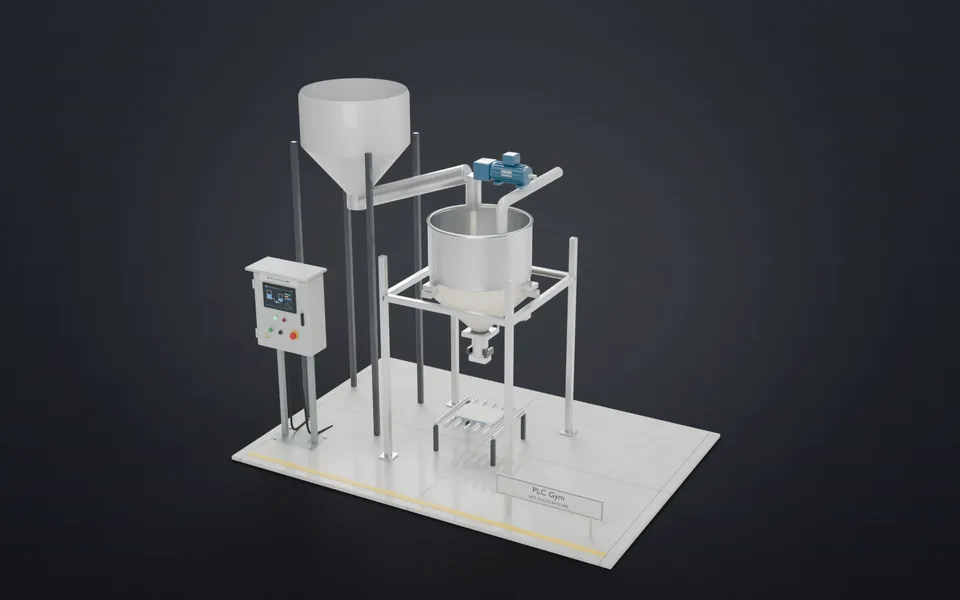 7125 kg, mọi baoCấp liệu nhanh, rồi chậm, dừng sớm, và học hỏi từ mọi mẻ.Nâng cao · 40 phút · +650 XP
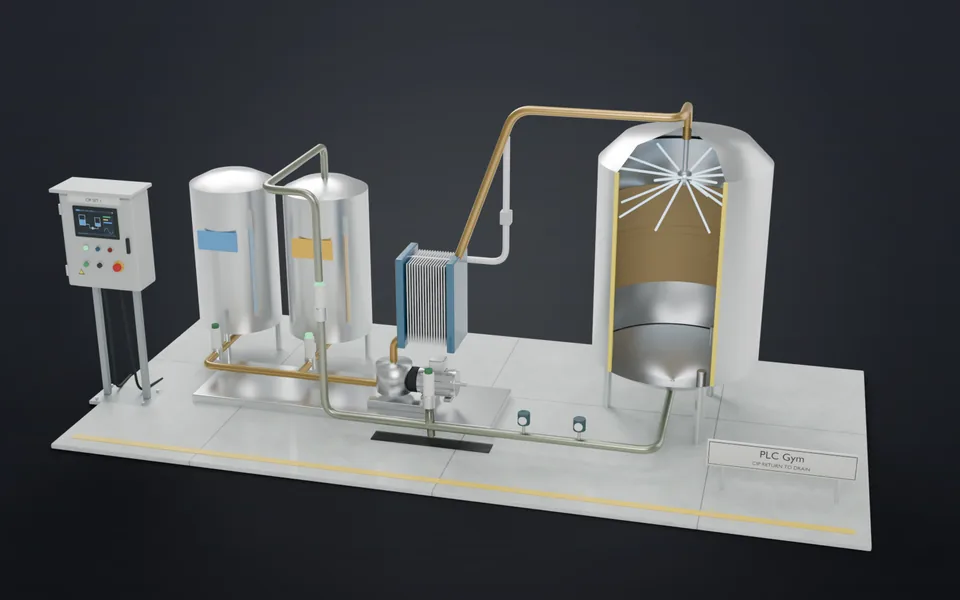 72Vệ sinh, thu hồi, trángChạy công thức CIP có tạm giữ và tiếp tục, phân luồng từng lít theo độ dẫn điện.Nâng cao · 60 phút · +700 XP
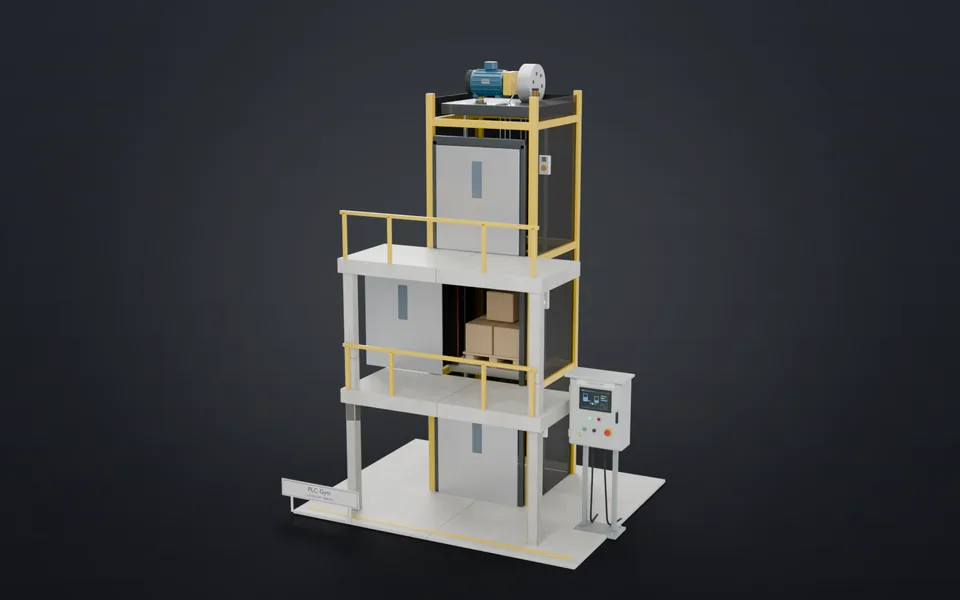 73Dừng đúng tầng, rồi mở cửaVận hành thang nâng hàng ba điểm dừng: lệnh gọi, hai tốc độ, cửa và gờ an toàn.Nâng cao · 50 phút · +750 XP
 74Từ khoang A sang khoang BĐịnh vị ba trục cầu trục theo encoder và di chuyển tấm thép bằng nam châm.Chuyên gia · 60 phút · +800 XP