

Ejercicio de Nunca pares la llenadora: Programación de PLC
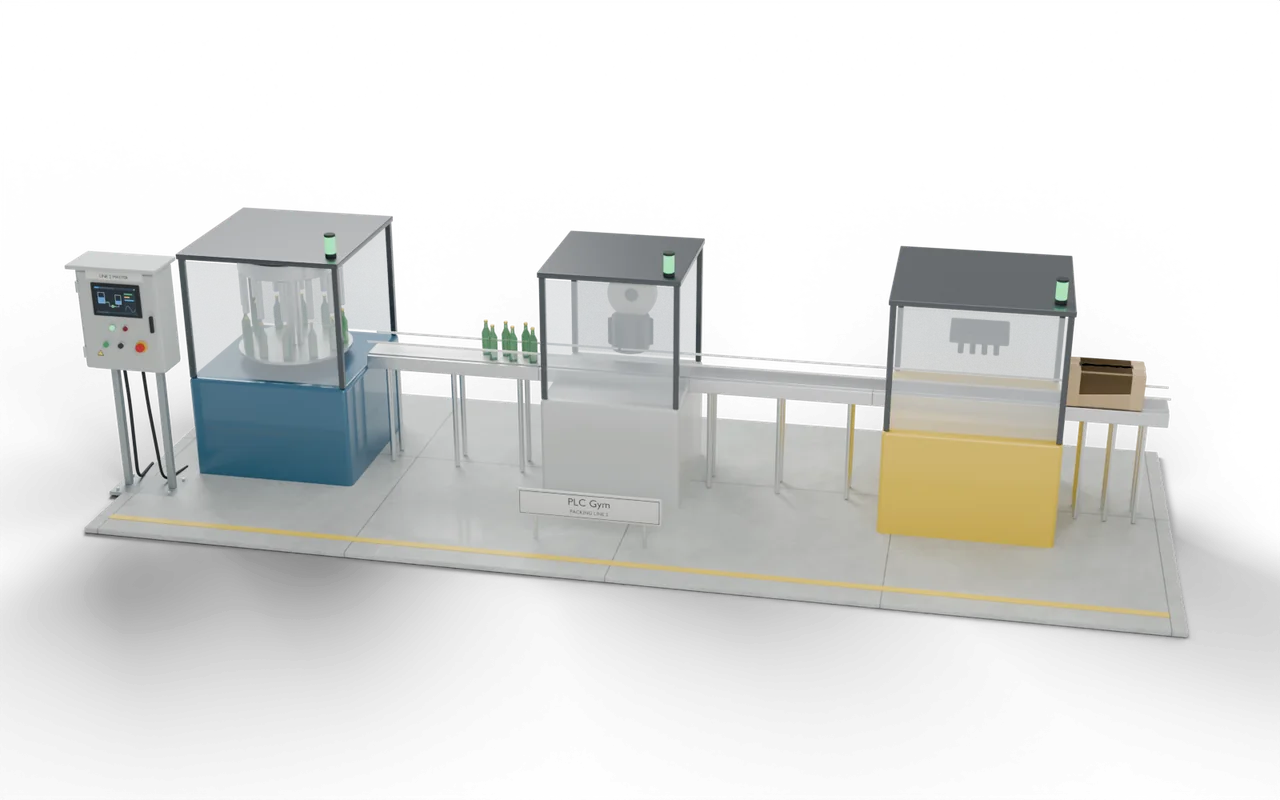
Coordina tres máquinas y dos pulmones como una sola línea.
Arranca la línea desde el final, marca el ritmo de la etiquetadora según el pulmón 1, protege los dos pulmones para que no rebosen, aguanta los atascos sin romper botellas y vacía la línea con Stop.
Sin tarjeta. Nada que pagar. Nada que cancelar.
Official release: 5 December. Queda primero en la clasificación ese día y gana 3 meses de Pro, más 2 semanas de Pro para regalar a un amigo. El 2.º puesto gana 4 semanas. El 3.er puesto gana 2 semanas. Reglas
- Todas las lecciones, desde cero
- Todas las misiones y lecciones, a medida que subes de nivel
- Una prueba práctica para cada título, con un certificado
- Rebobina cualquier prueba, escaneo a escaneo
- Soluciones resueltas cuando te atascas
- El convertidor de código, todo lo que quieras
 PRO (requiere Pro) misión
Arrancar desde el final de la línea
Prueba 1 de 5StartArrancar la líneaOFFFillerRunHacer funcionar la llenadoraONLabellerRunOutputONPackerRunOutputON- Level
- Avanzado
- Tiempo
- Acerca de 90 min
- Recompensa
- +650 XP
- Instalación
- control de línea de envasado en 3D
- Editores de Siemens
- Ladder (LAD), SCL
- Editores de Rockwell
- Ladder, Texto estructurado
- Editores de Beckhoff
- Texto estructurado
- Etapa
- 31. Laboratorio de máquinas 5: sistemas expertos
Nunca pares la llenadora: qué debe hacer tu código
Start: pon en marcha la embaladora de inmediato, la etiquetadora 2 s después y la llenadora 4 s después. En marcha: FillerSpeed es 4.0 botellas/s, o 3.0 cuando Buffer1 vale 30 o más; detén la llenadora con Buffer1 ≥ 36 y deja que vuelva a funcionar solo por debajo de 28. LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15), limitado entre 2.0 y 5.0. Detén la etiquetadora cuando Buffer2 llegue a 36 y deja que vuelva a funcionar por debajo de 28; además necesita LabellerOK. La embaladora necesita PackerOK. Stop: la llenadora se detiene de inmediato, la etiquetadora funciona a 5.0 para vaciar Buffer 1, y cuando los dos búferes están vacíos todo se detiene. FillerRun, LabellerRun y PackerRun hacen funcionar las tres máquinas.
- Start
- Empacadora, etiquetadora +2 s, llenadora +4 s.
- Ritmo
- Etiquetadora 4.0 + 0.1 × (B1 − 15), 2–5.
- Proteger
- Llenadora parada con B1 ≥ 36, en marcha por debajo de 28.
Nunca pares la llenadora: entradas y salidas
Tu programa lee 6 entradas y escribe 5 salidas. 2 entradas más mueven la simulación o muestran lecturas, para que pruebes con ellas. Los nombres son los mismos en el editor de cada fabricante.
Nunca pares la llenadora: qué comprueban las pruebas
- Arranca desde el final de la línea: empacadora, etiquetadora 2 s después, llenadora 4 s después.
- La velocidad de la etiquetadora sigue al pulmón 1, entre 2 y 5 botellas/s.
- La llenadora frena en 30 y para en 36, y vuelve a arrancar por debajo de 28.
- La etiquetadora espera con el pulmón 2 ≥ 36 y necesita LabellerOK.
- Stop vacía los dos pulmones antes de pararlo todo.
- Pruébalo Usa los botones de debajo del modelo y mira cómo responde la instalación.
- Probar solución Todas las comprobaciones se ejecutan sobre tu código con una sola pulsación.
- Rebobinar PRO (requiere Pro) Si una falla, retrocede por ella escaneo a escaneo para ver por qué.
¿Atascado en esta misión? Pregunta a los miembros en el Vestuario.
Dónde verías esto en planta
Toda línea de envasado tiene un controlador de línea que hace esto. Ajustar los niveles de los pulmones y las velocidades es como las plantas sacan producción extra sin comprar máquinas.
Una llenadora que para pierde producto y tiempo que nunca recupera. Un pulmón que rebosa tira botellas al suelo. Una línea que para de golpe deja producto a medio etiquetar en cada máquina.
En una línea de envasado, la llenadora marca el ritmo: es la máquina más cara, y pararla desperdicia producto. Todas las demás máquinas van un poco más rápido y su ritmo depende de lo llenos que estén los pulmones de alrededor, para que la llenadora nunca se quede sin botellas ni bloqueada.
- Llenadora4 bottles/s
- Pulmón 140 botellasEstás aquí
- EtiquetadoraHasta 5/s
- EncajonadoraCajas de 12
En una planta real: lugares, piezas y seguridad
- Líneas de embotellado y enlatado
- Naves de envasado de alimentos y farmacia
- Cualquier línea de máquinas unidas por transportadores
Cada máquina tiene sus propias protecciones y su circuito de seguridad; el controlador de la línea solo las coordina.
Rearrancar una máquina después de un atasco es decisión del operador: el controlador de la línea nunca rearranca una máquina con la protección abierta.
Los tamaños, los tiempos y los cortes son decisiones didácticas, no el plano de ninguna instalación real concreta.
Lo siguiente en el camino
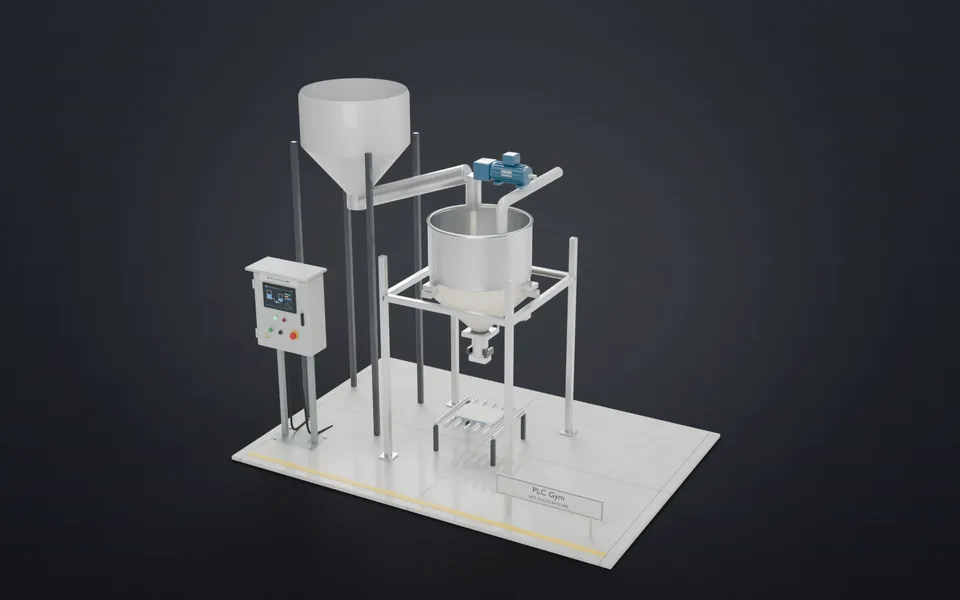 7125 kg, cada sacoAlimenta rápido, luego despacio, para antes de tiempo y aprende de cada tanda.Avanzado · 40 min · +650 XP
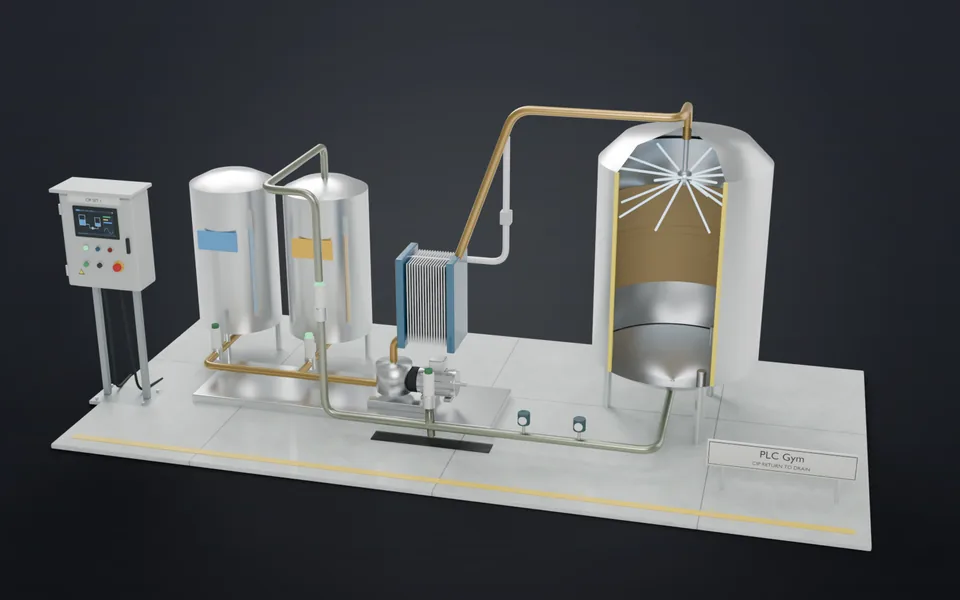 72Limpiar, recuperar, enjuagarEjecuta una receta CIP con espera y reanudación, dirigiendo cada litro según la conductividad.Avanzado · 60 min · +700 XP
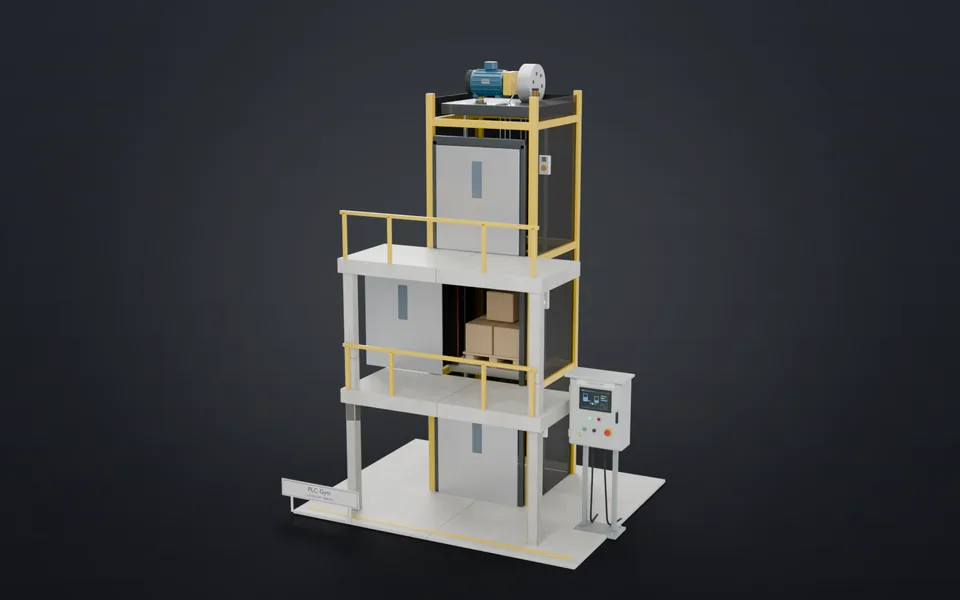 73Nivelar y luego abrirManeja un montacargas de tres paradas: llamadas, dos velocidades, puertas y un borde de seguridad.Avanzado · 50 min · +750 XP
 74Del área A al área BPosiciona los tres ejes de una grúa con sus encoders y mueve chapas con un electroimán.Experto · 60 min · +800 XP