

Exercício de Nunca pare a enchedora: Programação de CLP
Coordene três máquinas e dois buffers como uma só linha.
Dê partida na linha a partir do fim, ajuste o ritmo da rotuladora pelo Buffer 1, proteja os dois buffers contra transbordar, atravesse travamentos sem quebrar garrafas e esvazie a linha no Stop.
Sem cartão. Nada a pagar. Nada a cancelar.
Official release: 5 December. Fique em primeiro no ranking no dia e ganhe 3 meses de Pro, mais 2 semanas de Pro para dar a um amigo. O 2º lugar ganha 4 semanas. O 3º lugar ganha 2 semanas. Regras
- Todas as aulas, do zero
- Todas as missões e lições, conforme você sobe de nível
- Um teste prático para cada título, com certificado
- Rebobine qualquer teste, uma varredura de cada vez
- Soluções comentadas quando você travar
- O conversor de código, à vontade
 PRO (exige o Pro) missão
Partida a partir do fim da linha
Teste 1 de 5StartLigar a linhaOFFFillerRunLigar a enchedoraONLabellerRunOutputONPackerRunOutputON- Level
- Avançado
- Tempo
- Sobre 90 min
- Recompensa
- +650 XP
- Bancada
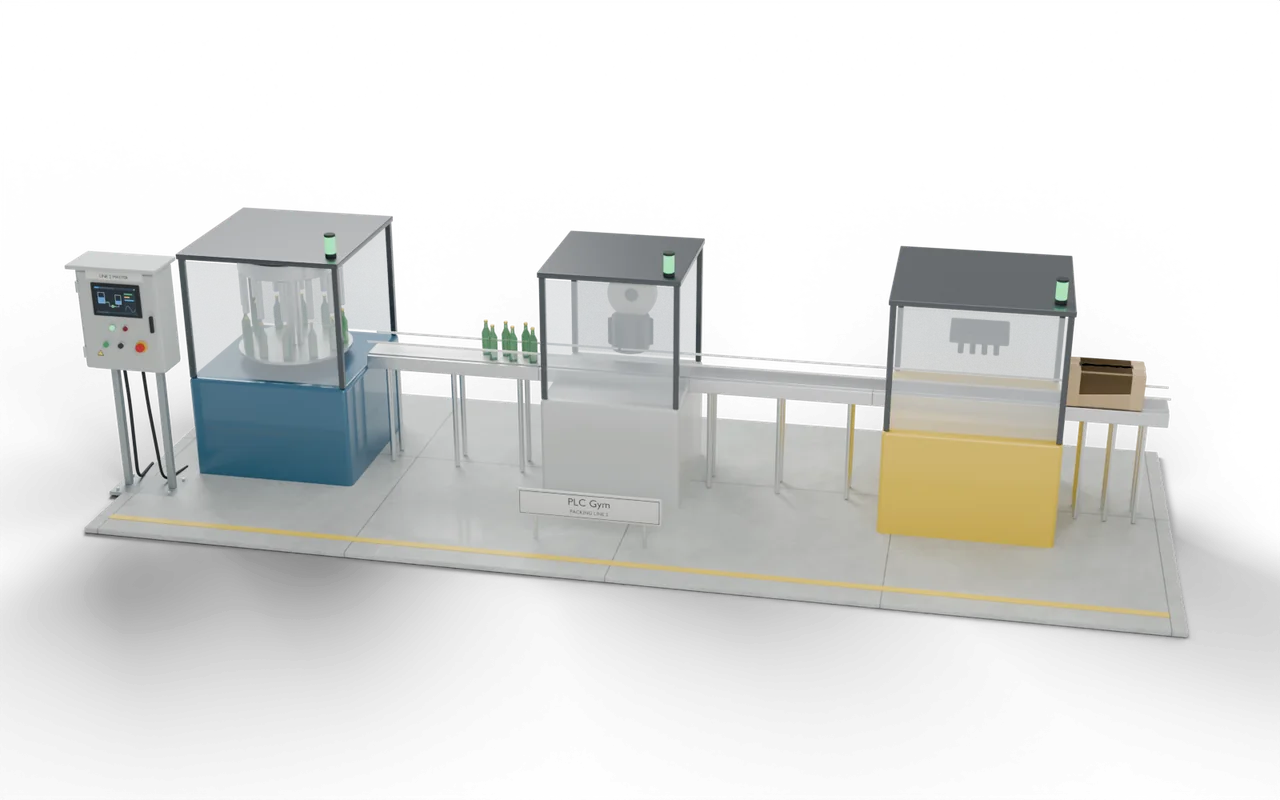
- controle de linha de embalagem em 3D
- Siemens editores
- Ladder (LAD), SCL
- Rockwell editores
- Ladder, Texto estruturado
- Beckhoff editores
- Texto estruturado
- Etapa
- 31. Laboratório de máquinas 5: sistemas de especialista
Nunca pare a enchedora: o que o seu código deve fazer
Start: ligue a embaladora de imediato, a rotuladora 2 s depois e a envasadora 4 s depois. Em operação: FillerSpeed é 4.0 garrafas/s, ou 3.0 quando Buffer1 é 30 ou mais; pare a envasadora com Buffer1 ≥ 36 e deixe-a rodar de novo só abaixo de 28. LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15), mantido entre 2.0 e 5.0. Pare a rotuladora quando Buffer2 chegar a 36 e deixe-a rodar de novo abaixo de 28; ela também precisa de LabellerOK. A embaladora precisa de PackerOK. Stop: a envasadora para de imediato, a rotuladora roda a 5.0 para esvaziar Buffer 1, e quando os dois buffers estão vazios tudo para. FillerRun, LabellerRun e PackerRun ligam as três máquinas.
- Start
- Encaixotadora, rotuladora +2 s, enchedora +4 s.
- Ritmo
- Rotuladora 4.0 + 0.1 × (B1 − 15), 2–5.
- Proteção
- Enchedora desligada em B1 ≥ 36, ligada abaixo de 28.
Nunca pare a enchedora: entradas e saídas
Seu programa lê 6 entradas e define 5 saídas. Mais 2 entradas comandam a simulação ou mostram leituras, para você testar. Os nomes são os mesmos no editor de qualquer fabricante.
Nunca pare a enchedora: o que os testes verificam
- A partida começa pelo fim da linha: encaixotadora, rotuladora após 2 s, enchedora após 4 s.
- A velocidade da rotuladora segue o Buffer 1, mantida entre 2 e 5 garrafas/s.
- A enchedora desacelera em 30 e para em 36, voltando abaixo de 28.
- A rotuladora espera com Buffer 2 ≥ 36 e precisa de LabellerOK.
- Stop esvazia os dois buffers antes de parar tudo.
- Teste Use os botões abaixo do modelo e veja a bancada responder.
- Testar solução Todas as verificações rodam no seu código com um toque.
- Rebobinar PRO (exige o Pro) Se uma falhar, volte por ela uma varredura de cada vez para ver o porquê.
Travado nesta missão? Pergunte aos membros no Vestiário.
Onde você veria isto em campo
Toda linha de embalagem tem um controlador de linha fazendo isso. Ajustar os níveis e as velocidades dos buffers é como as fábricas tiram mais produção sem comprar máquinas.
Uma enchedora que para perde produto e tempo que nunca mais volta. Um buffer que transborda joga garrafas no chão. Uma linha que para toda de uma vez deixa produto meio rotulado em cada máquina.
Em uma linha de embalagem, a enchedora dita o ritmo: ela é a máquina mais cara, e pará-la desperdiça produto. Todas as outras máquinas funcionam um pouco mais rápido e têm o ritmo ditado pelo quanto os acumuladores em volta estão cheios, para a enchedora nunca ficar sem garrafas nem bloqueada.
- Enchedora4 bottles/s
- Acumulador 140 garrafasVocê está aqui
- RotuladoraAté 5/s
- EncaixotadoraCaixas de 12
Em uma instalação real: lugares, peças e segurança
- Linhas de envase de garrafas e latas
- Salas de embalagem de alimentos e farmacêuticos
- Qualquer linha de máquinas ligadas por esteiras
Cada máquina tem as suas próprias proteções e o seu próprio circuito de segurança; o controlador da linha só as coordena.
Religar uma máquina depois de um travamento é decisão do operador: o controlador da linha nunca religa uma máquina com a proteção aberta.
Os tamanhos, tempos e cortes são escolhas didáticas, não o desenho de uma instalação real em particular.
Próximo na trilha
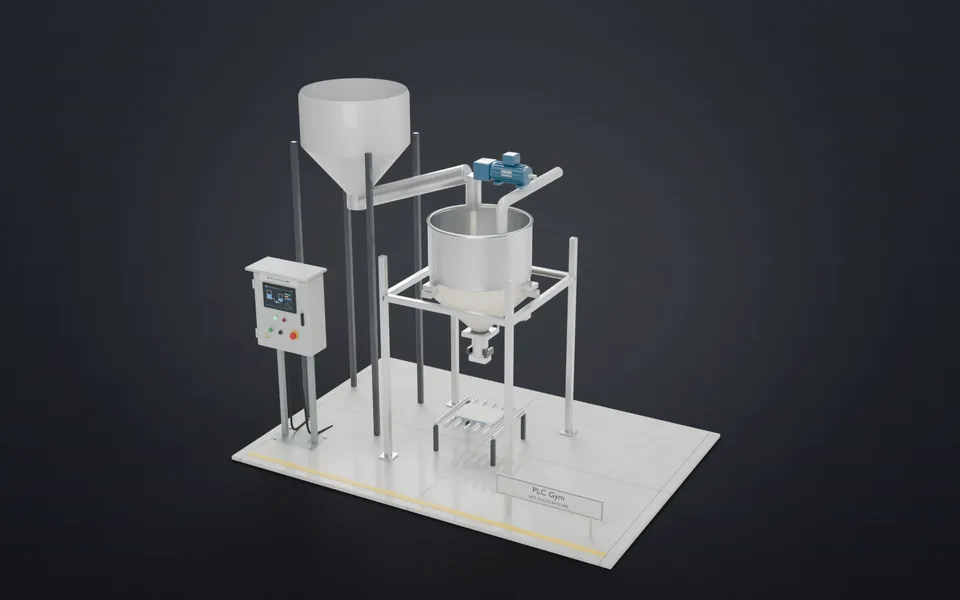 7125 kg, todo sacoAlimente rápido, depois devagar, pare antes e aprenda com cada batelada.Avançado · 40 min · +650 XP
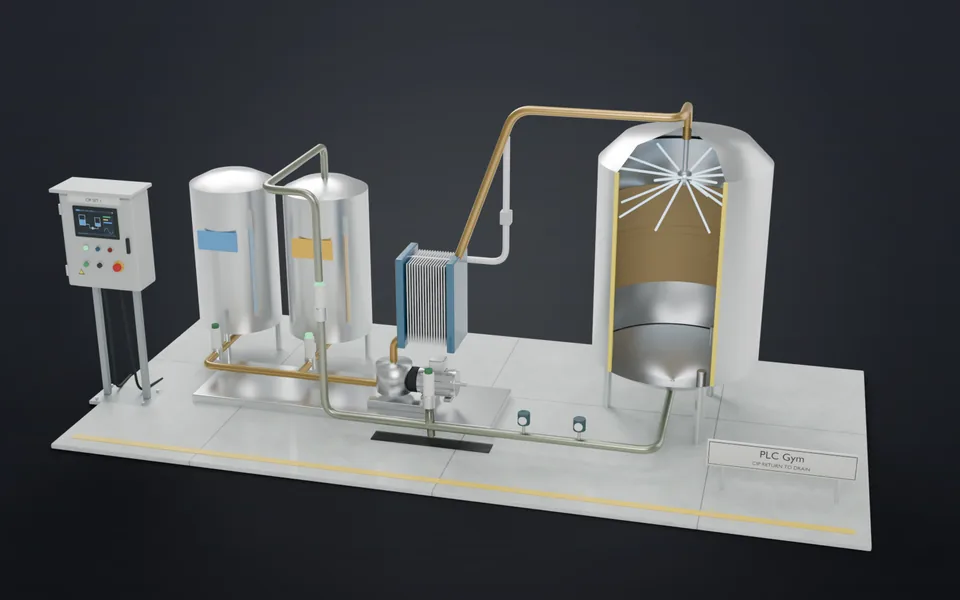 72Limpar, recuperar, enxaguarExecute uma receita de CIP com pausa e retomada, roteando cada litro pela condutividade.Avançado · 60 min · +700 XP
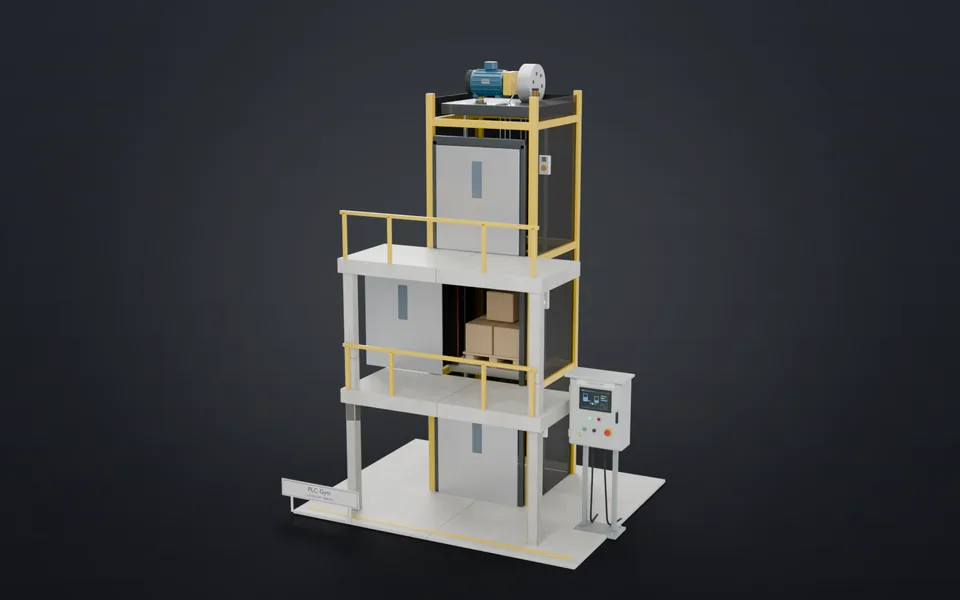 73Nivelar, depois abrirOpere um elevador de carga de três paradas: chamadas, duas velocidades, portas e uma borda de segurança.Avançado · 50 min · +750 XP
 74Da baia A para a baia BPosicione três eixos de ponte rolante pelos encoders e mova placas com um ímã.Especialista · 60 min · +800 XP