

Exercice : Ne jamais arrêter la remplisseuse: programmation automate
Coordonne trois machines et deux tampons comme une seule ligne.
Démarre la ligne par la fin, cadence l'étiqueteuse d'après Tampon 1, protège les deux tampons du débordement, traverse les bourrages sans casser de bouteilles, et vide la ligne sur Stop.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
 PRO (nécessite Pro) mission
Démarrer par la fin de la ligne
Test 1 sur 5StartDémarrer la ligneOFFFillerRunFaire tourner la remplisseuseONLabellerRunOutputONPackerRunOutputON- Level
- Avancé
- Durée
- À propos 90 min
- Récompense
- +650 XP
- Installation
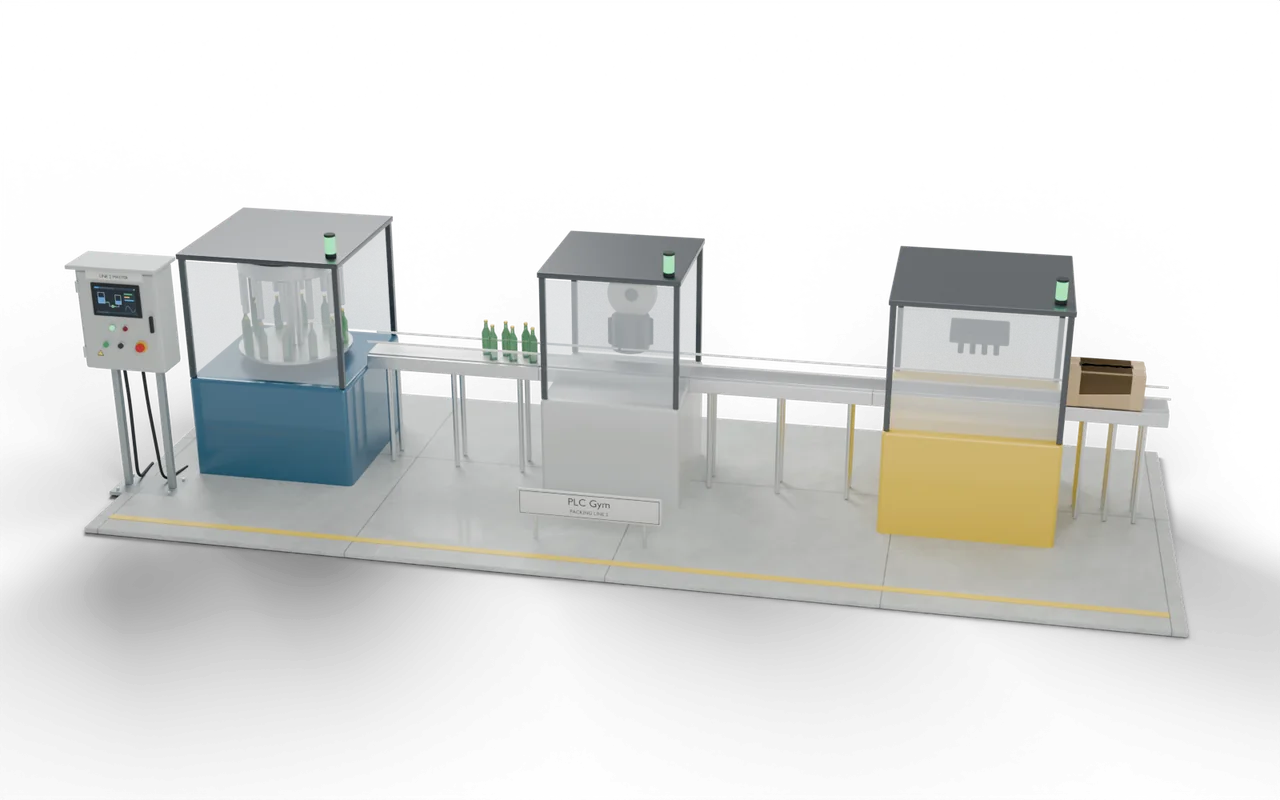
- commande de ligne d'emballage en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 31. Labo machine 5 : systèmes experts
Ne jamais arrêter la remplisseuse: ce que ton code doit faire
Start : lance l’emballeuse tout de suite, l’étiqueteuse 2 s plus tard et la remplisseuse 4 s plus tard. En marche : FillerSpeed vaut 4.0 bouteilles/s, ou 3.0 quand Buffer1 vaut 30 ou plus ; arrête la remplisseuse à Buffer1 ≥ 36 et ne la relance que sous 28. LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15), limité entre 2.0 et 5.0. Arrête l’étiqueteuse quand Buffer2 atteint 36, et ne la relance que sous 28 ; il lui faut aussi LabellerOK. L’emballeuse a besoin de PackerOK. Stop : la remplisseuse s’arrête tout de suite, l’étiqueteuse tourne à 5.0 pour vider Buffer 1, et quand les deux tampons sont vides, tout s’arrête. FillerRun, LabellerRun et PackerRun font tourner les trois machines.
- Start
- Encaisseuse, étiqueteuse +2 s, remplisseuse +4 s.
- Cadence
- Étiqueteuse 4.0 + 0.1 × (B1 − 15), 2–5.
- Protection
- Remplisseuse coupée à B1 ≥ 36, remise en marche sous 28.
Ne jamais arrêter la remplisseuse: entrées et sorties
Ton programme lit 6 entrées et pilote 5 sorties. 2 entrées de plus pilotent la simulation ou affichent des mesures, pour que tu puisses tester. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
Ne jamais arrêter la remplisseuse: ce que vérifient les tests
- Démarrage par la fin de la ligne : encaisseuse, étiqueteuse après 2 s, remplisseuse après 4 s.
- La vitesse de l'étiqueteuse suit Tampon 1, maintenue entre 2 et 5 bouteilles/s.
- La remplisseuse ralentit à 30 et s'arrête à 36, et redémarre sous 28.
- L'étiqueteuse attend quand Tampon 2 ≥ 36 et a besoin de LabellerOK.
- Stop vide les deux tampons avant de tout arrêter.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
Chaque ligne de conditionnement a un contrôleur de ligne qui fait cela. Régler les niveaux de tampon et les vitesses est la façon dont les usines trouvent de la production en plus sans acheter de machines.
Une remplisseuse qui s'arrête perd du produit et du temps qu'elle ne rattrapera jamais. Un tampon qui déborde jette des bouteilles par terre. Une ligne qui s'arrête d'un coup laisse du produit à moitié étiqueté dans chaque machine.
Sur une ligne d'emballage, la remplisseuse donne le rythme : c'est la machine la plus chère, et l'arrêter gaspille du produit. Toutes les autres machines tournent un peu plus vite et sont cadencées par le remplissage des tampons autour d'elles, si bien que la remplisseuse n'est jamais affamée ni bloquée.
- Remplisseuse4 bottles/s
- Tampon 140 bouteillesTu es ici
- ÉtiqueteuseJusqu'à 5/s
- EncaisseuseCaisses de 12
Sur un vrai site : lieux, pièces et sécurité
- Lignes d'embouteillage et de mise en canette
- Halls d'emballage alimentaire et pharmaceutique
- Toute ligne de machines reliées par des convoyeurs
Chaque machine a ses propres protecteurs et son propre circuit de sécurité ; l'automate de ligne ne fait que les coordonner.
Redémarrer une machine après un bourrage est la décision de l'opérateur : l'automate de ligne ne redémarre jamais une machine dont le protecteur est ouvert.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
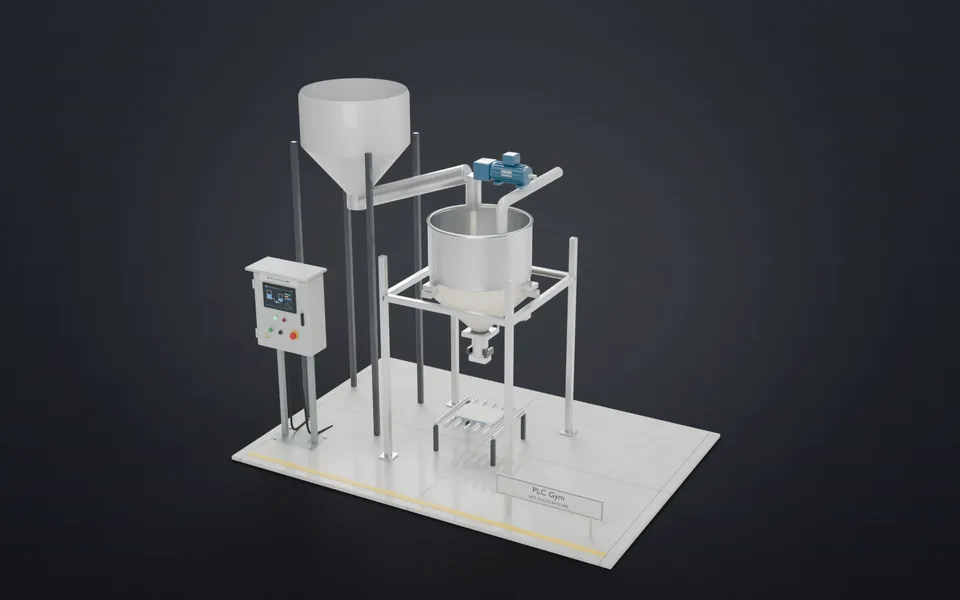 7125 kg, chaque sacDose vite, puis lentement, arrête-toi tôt, et apprends de chaque lot.Avancé · 40 min · +650 XP
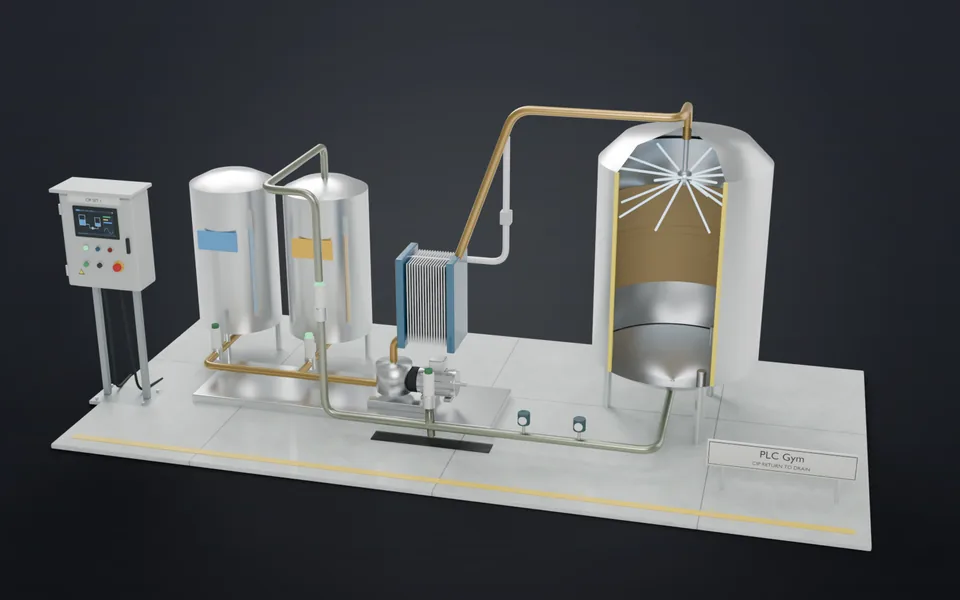 72Nettoyer, récupérer, rincerExécute une recette de NEP (nettoyage en place) avec pause et reprise, en aiguillant chaque litre selon la conductivité.Avancé · 60 min · +700 XP
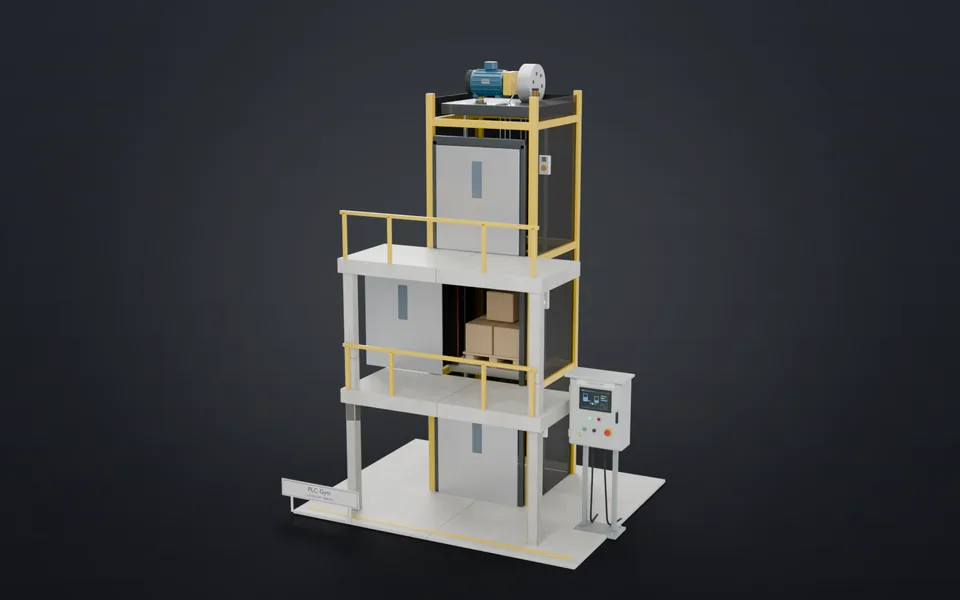 73Mise à niveau, puis ouvertureFais fonctionner un monte-charge à trois arrêts : appels, deux vitesses, portes et bord sensible.Avancé · 50 min · +750 XP
 74De la zone A à la zone BPositionne trois axes de pont roulant à partir de leurs codeurs et déplace des plaques avec un aimant.Expert · 60 min · +800 XP