

Übung zu Jede zweite Lage drehen: SPS-Programmierung
Berechne den Platz jedes Kartons aus einem Packschema und baue eine volle Palette.
Staple 32 Kartons, acht pro Lage, vier Lagen, jede Lage quer zur darunter, dann schick die Palette hinaus und beginne die nächste.
Ohne Karte. Nichts zu zahlen. Nichts zu kündigen.
Official release: 5 December. Steh an dem Tag ganz oben in der Bestenliste und gewinn 3 Monate Pro, plus 2 Wochen Pro zum Verschenken an einen Freund. Platz 2 gewinnt 4 Wochen. Platz 3 gewinnt 2 Wochen. Regeln
- Jede Lektion, ab null
- Jede Mission und Lektion, mit jedem Level
- Ein praktischer Test für jeden Titel, mit Zertifikat
- Jeden Test zurückspulen, Zyklus für Zyklus
- Musterlösungen, wenn du feststeckst
- Der Code-Konverter, so oft du willst
 PRO (braucht Pro) Mission
Wartet auf Auto und auf einen Karton
Test 1 von 2AutoAutomatisch laufenONMoveOutputONBoxReadyOutputONGoXOutput-0.83- Level
- Experte
- Zeit
- Über uns 90 Min.
- Belohnung
- +1000 XP
- Anlage
- 3D-Palettierer
- Editoren: Siemens
- Kontaktplan (KOP), SCL
- Editoren: Rockwell
- Kontaktplan, Strukturierter Text
- Editoren: Beckhoff
- Strukturierter Text
- Stufe
- 31. Maschinenlabor 5: Expertensysteme
Jede zweite Lage drehen: was dein Code tun muss
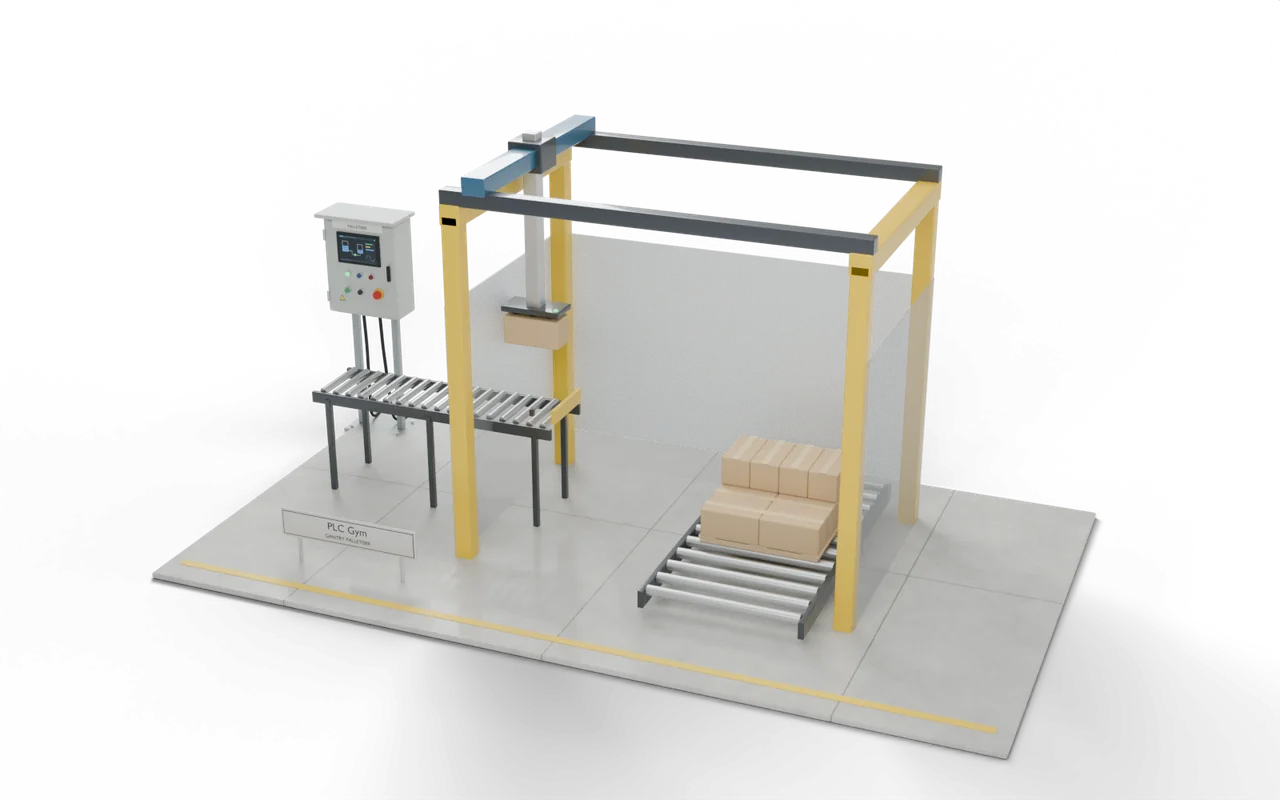
Die Kartons sind 0.4 × 0.2 × 0.2 m; die Palettenmitte liegt bei x 0.9, z 0. Karton Index (0–7) der Lage Layer wird so platziert: gerade Lagen, längs, PlaceX := 0.7 + 0.4 × (Index MOD 2), PlaceZ := −0.3 + 0.2 × (Index / 2); ungerade Lagen, quer (Turn ON), PlaceX := 0.6 + 0.2 × (Index MOD 4), PlaceZ := −0.2 + 0.4 × (Index / 4). Die Saugfläche sitzt bei PlaceY := 0.47 + 0.2 × Layer, wenn der Karton unten ist. Der Karton am Einlaufanschlag wird bei x −0.83, z 0, y 1.005 aufgenommen. Das Portal fährt zu GoX, GoZ, GoY (und Turn), solange Move ON ist, und zeigt InPosition, wenn es dort ist. Fahre nur bei y 1.6: über die Aufnahme, nach unten, Grip und auf GripOK warten, nach oben, über die Ablage (bei Bedarf gedreht), nach unten, lösen und warten, bis GripOK wegfällt, nach oben. Dann zählen: Nach 8 Kartons beginnt die nächste Lage; nach 4 Lagen setze PalletOut und FullLamp auf ON. PalletOut geht auf OFF, wenn PalletPresent auf OFF geht (die volle Palette fährt weg). FullLamp bleibt ON, bis PalletPresent mit der neuen Palette wieder auf ON kommt; dann fang wieder beim ersten Karton von Lage 0 an. Starte einen Ablauf nur in Auto, bei vorhandener Palette und BoxReady.
- Gerade
- X 0,7 + 0,4·(i MOD 2), Z −0,3 + 0,2·(i / 2).
- Ungerade
- Gedreht; X 0,6 + 0,2·(i MOD 4), Z −0,2 + 0,4·(i / 4).
- Höhe
- Fläche bei 0,47 + 0,2 × Layer; fahren bei 1,6.
Jede zweite Lage drehen: Eingänge und Ausgänge
Dein Programm liest 5 Eingänge und setzt 8 Ausgänge. Die Namen sind im Editor jedes Herstellers gleich.
Jede zweite Lage drehen: was die Tests prüfen
- Jeder Karton kommt an seinen berechneten Platz.
- Ungerade Lagen werden quer gedreht, sodass jeder Karton ab der zweiten Lage über zwei Kartons darunter liegt.
- Der Kopf fährt nur auf 1,6 m.
- Greifen wartet auf GripOK; Loslassen wartet, bis es weg ist.
- Nach 32 Kartons geht die Palette hinaus, FullLamp leuchtet, bis die neue da ist, und die Zählung beginnt von vorn.
- Ausprobieren Nutze die Tasten unter dem Modell und sieh, wie die Anlage reagiert.
- Lösung testen Jede Prüfung läuft mit einem Druck auf deinem Code.
- Zurückspulen PRO (braucht Pro) Wenn eine fehlschlägt, geh sie Zyklus für Zyklus zurück, um zu sehen, warum.
Hängst du bei dieser Mission fest? Frag die Mitglieder in der Umkleide.
Wo du das im Betrieb sehen würdest
Packschemata werden an modernen Palettierern konfiguriert, nicht von Hand programmiert, aber die Rechnung darunter ist genau diese, und jemand muss sie in Betrieb nehmen.
Kartons, die in jeder Lage gleich gestapelt sind, stehen jeweils nur auf einem Karton darunter, und die Säulen kippen beim Transport auseinander. Tief zu fahren wirft den Stapel um. Zu früh zu zählen lässt eine Lücke, in die die nächste Lage fällt.
Palettierer am Linienende bauen jede Palette, die eine Fabrik verlässt. Die Steuerung berechnet den Platz jedes Kartons aus einem Muster, wechselt das Muster von Lage zu Lage, damit die Kartons im Verbund liegen, und tauscht Paletten, wenn eine voll ist.
- ZuführungKartons bis zum Anschlag
- PickVakuumkopf
- PlatzPosition im MusterDu bist hier
- Palette raus4 Lagen, dann wechseln
In einer echten Anlage: Orte, Teile und Sicherheit
- Endverpackung für Lebensmittel und Getränke
- Verteilzentren, die gemischte Paletten bauen
- Baustoffe, Papier und Chemikalien in Säcken
Palettierzellen sind vollständig umzäunt; der Palettenausgang hat einen Lichtvorhang mit Muting, damit Paletten hinaus-, aber keine Menschen hineinkommen.
Ein aus 2 m fallender Karton kann verletzen: Der Kopf fährt nie tief über Menschen oder Stapel.
Die Größen, Zeiten und Schnittansichten sind didaktische Entscheidungen, keine Zeichnung einer bestimmten echten Anlage.
Als Nächstes auf dem Weg
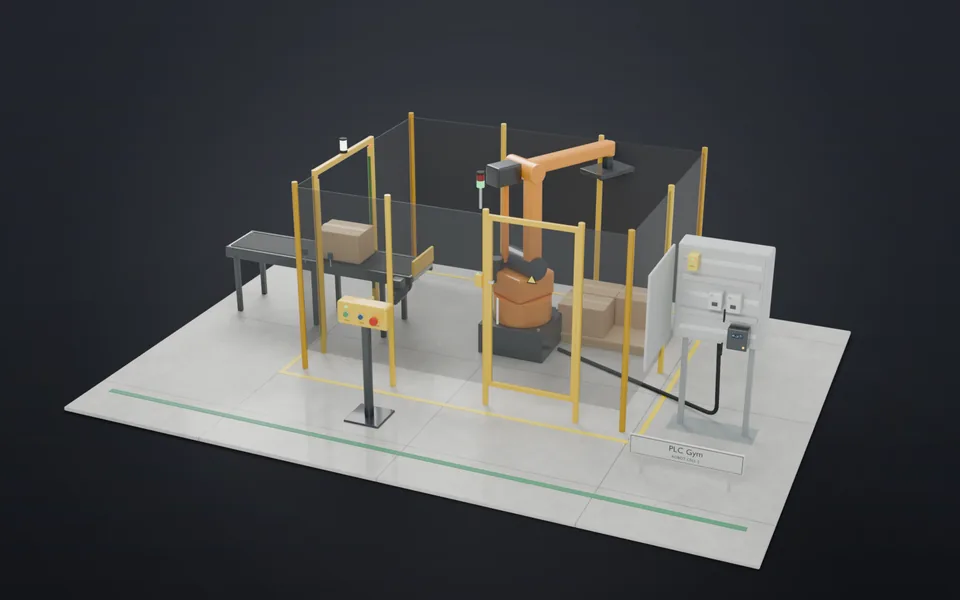 84Die Zelle in Betrieb nehmenBring alle Sicherheitsregeln zusammen: zweikanalige Geräte, beide Stopp-Kategorien, Muting und Schützprüfung.Experte · 75 Min. · +1050 XP
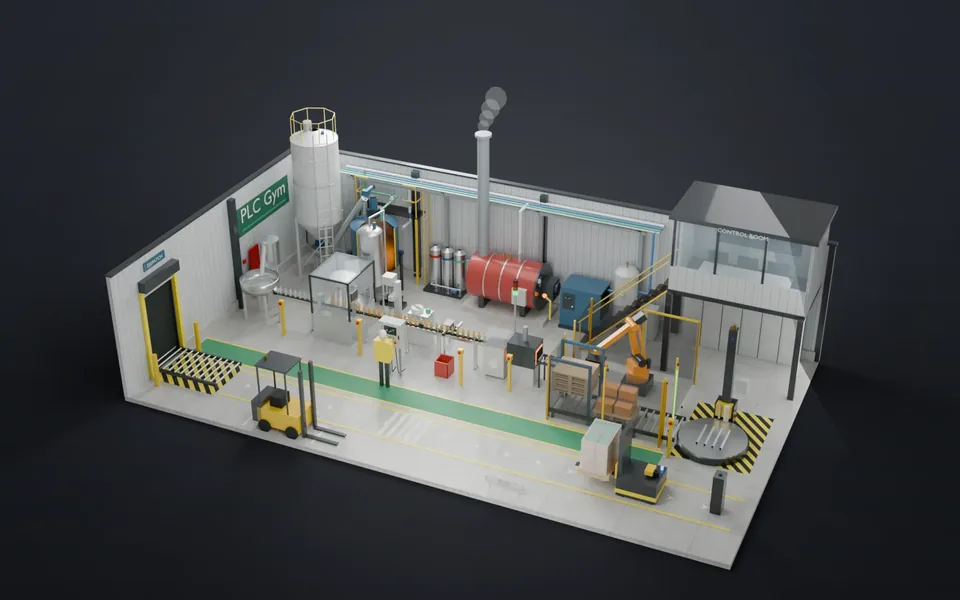 85Die ganze Fabrik steuernHochfahren, Chargen, Abfüllen, Ausschleusen, Roboter, Wickler, FTS und Sicherheit: ein Programm für die ganze Anlage.Experte · 240 Min. · +3000 XP
- 86Ein Bild für die ganze AnlageVier Stationen melden je einen Zustand, und die Übersicht sagt, welche dich braucht.Fortgeschritten · 40 Min. · +650 XP
- 87Protokolliere, was einen Stillstand erklärtSpeichere einen Wert, wenn er sich genug ändert, verstumme nie, und lies dann den Trend, um zu finden, was ausgefallen ist.Fortgeschritten · 45 Min. · +500 XP