充填機を決して止めない: PLC プログラミングの演習
3台の機械と2つのバッファを、1本のラインとして調整する。
ラインを終端から始動し、バッファ1からラベラーのペースを決め、両方のバッファのあふれを防ぎ、ボトルを壊さずに詰まりを乗り越え、Stop でラインを空にして止めます。
カード登録不要。支払いなし。解約手続きなし。
Official release: 5 December. 当日ランキング1位になると、Pro 3か月分と、友だちにあげられる Pro 2週間分を獲得できます。2位は4週間分、3位は2週間分です。 ルール
- ゼロから始める、すべてのレッスン
- レベルアップに合わせて、すべてのミッションとレッスン
- 称号ごとの実技テストと、認定証
- どのテストも、1スキャンずつ巻き戻し
- 行き詰まったときの、解説付きの解答
- コード変換ツールを好きなだけ
 PRO (Pro が必要) ミッション
ラインの終端から始動
テスト 1 / 5Startラインを開始OFFFillerRun充填機を運転するONLabellerRunOutputONPackerRunOutputON- Level
- 上級
- 時間
- 概要 90 分
- 報酬
- +650 XP
- 設備
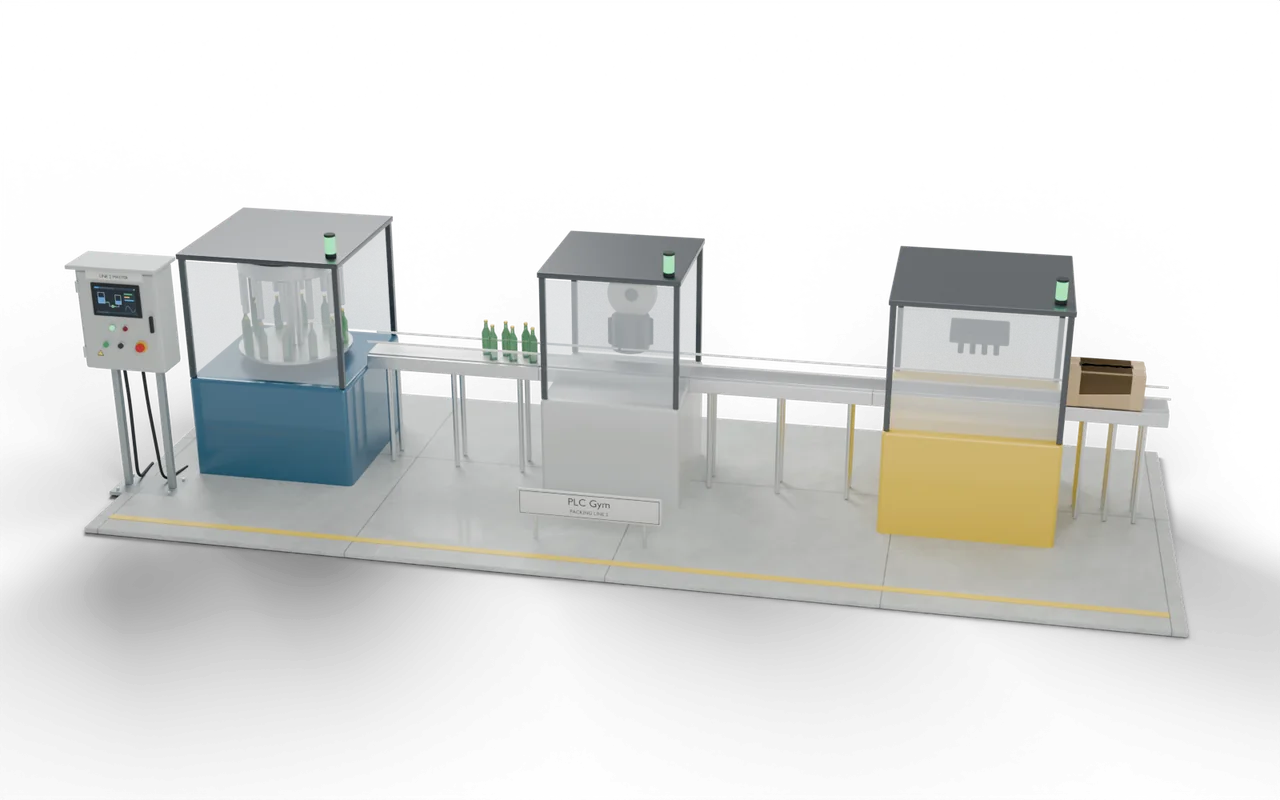
- 3D の包装ラインの制御
- Siemens のエディタ
- ラダー図(LAD), SCL
- Rockwell のエディタ
- ラダー図, ストラクチャードテキスト
- Beckhoff のエディタ
- ストラクチャードテキスト
- ステージ
- 31. マシンラボ 5:エキスパートシステム
充填機を決して止めない: コードがしなければならないこと
Start:パッカーをすぐに動かし、ラベラーは2秒後、フィラーは4秒後に動かします。運転中:FillerSpeed は4.0本/秒です。Buffer1 が30以上のときは3.0にします。Buffer1 ≥ 36 でフィラーを止め、28を下回ってはじめて再び動かします。LabellerSpeed := 4.0 + 0.1 × (Buffer1 − 15) で、2.0から5.0の範囲に保ちます。Buffer2 が36に達したらラベラーを止め、28を下回ったら再び動かします。ラベラーには LabellerOK も必要です。パッカーには PackerOK が必要です。Stop:フィラーはすぐに止まり、ラベラーは5.0で動いて バッファ1を空にし、両方のバッファが空になったらすべて止まります。FillerRun、LabellerRun、PackerRun が3台の機械を動かします。
- Start
- パッカー、ラベラー +2秒、充填機 +4秒。
- ペース
- ラベラー 4.0 + 0.1 × (B1 − 15)、2〜5。
- 保護
- 充填機は B1 ≥ 36 でオフ、28未満でオン。
充填機を決して止めない: 入力と出力
プログラムは 6 個の入力を読み、5 個の出力を設定します。 ほかに入力が 2 個あり、シミュレーションを動かしたり値を表示したりします。テストに使ってください。 名前はどのメーカーのエディタでも同じです。
充填機を決して止めない: テストでチェックする内容
- ラインの終端から始動:パッカー、2秒後にラベラー、4秒後に充填機。
- ラベラーの速度はバッファ1に従い、毎秒2〜5本に保つ。
- 充填機は30で減速し、36で停止、28を下回ると再始動。
- ラベラーはバッファ 2 ≥ 36 で保持され、LabellerOK が必要。
- Stop は、両方のバッファを空にしてから、すべてを止める。
- 試す モデルの下のボタンを使い、設備の反応を見てください。
- 解答をテスト ボタン1つで、すべてのチェックがあなたのコードで実行されます。
- 巻き戻し PRO (Pro が必要) 不合格のチェックがあれば、1スキャンずつさかのぼって原因を確かめられます。
このミッションで行き詰まりましたか?こちらでメンバーに聞いてみましょう: ロッカールーム.
現場で目にする場面
どの包装ラインにも、これを行うラインコントローラがあります。バッファのレベルと速度を調整することが、機械を買わずに生産量を増やす、工場の見つけ方です。
止まる充填機は、取り戻せない製品と時間を失います。あふれるバッファは、ボトルを床にまき散らします。ラインを一度に止めると、半端にラベルを貼った製品がすべての機械に残ります。
包装ラインでは、充填機がペースを決めます。いちばん高価な機械で、止めると製品がむだになります。ほかの機械は少し速く動き、周りのバッファの埋まり具合でペースを合わせるので、充填機が足りなくなったり、詰まったりすることがありません。
- 充填機4 bottles/s
- バッファ 140 本現在地
- ラベラー最大毎秒 5 本
- パッカー12 本入りのケース
実際の現場:場所、部品、安全
- ボトリングと缶詰のライン
- 食品と医薬品の包装ホール
- コンベアでつながった機械のライン
各機械には、それぞれのガードと安全回路があります。ラインのコントローラは、それらを調整するだけです。
詰まりのあとに機械を再始動するかどうかは、オペレータが決めます。ガードが開いている機械は、ラインのコントローラが再始動することは決してありません。
大きさ、タイミング、断面図は教えるための選択で、特定の実際の設備を描いたものではありません。