

Ćwiczenie: Rejestruj to, co wyjaśnia postój: szkolenie PLC SCADA
Zapisuj wartość, gdy zmieni się wystarczająco, nigdy nie milknij, a potem odczytaj trend, aby znaleźć, co zawiodło.
Daj historii fabryki to, czego potrzebuje, by wyjaśnić postój. Napisz zapis dla dwóch zmiennych: ciśnienia powietrza, zapisywanego, gdy zmieni się o 0,2 bar lub po 10 s, oraz stanu linii, zapisywanego przy każdej zmianie lub po 10 s. Potem wybierz, co i jak rejestrować, i odczytaj zarejestrowany postój, aby znaleźć jego przyczynę.
Bez karty. Bez płacenia. Bez anulowania.
Official release: 5 December. Bądź na szczycie rankingu tego dnia i wygraj 3 miesiące Pro oraz 2 tygodnie Pro do podarowania znajomemu. 2. miejsce wygrywa 4 tygodnie. 3. miejsce wygrywa 2 tygodnie. Zasady
- Każda lekcja, od zera
- Każda misja i lekcja, wraz z kolejnymi poziomami
- Praktyczny test dla każdego tytułu, z certyfikatem
- Przewiń dowolny test, cykl po cyklu
- Rozwiązania z objaśnieniem, gdy utkniesz
- Konwerter kodu, ile tylko chcesz
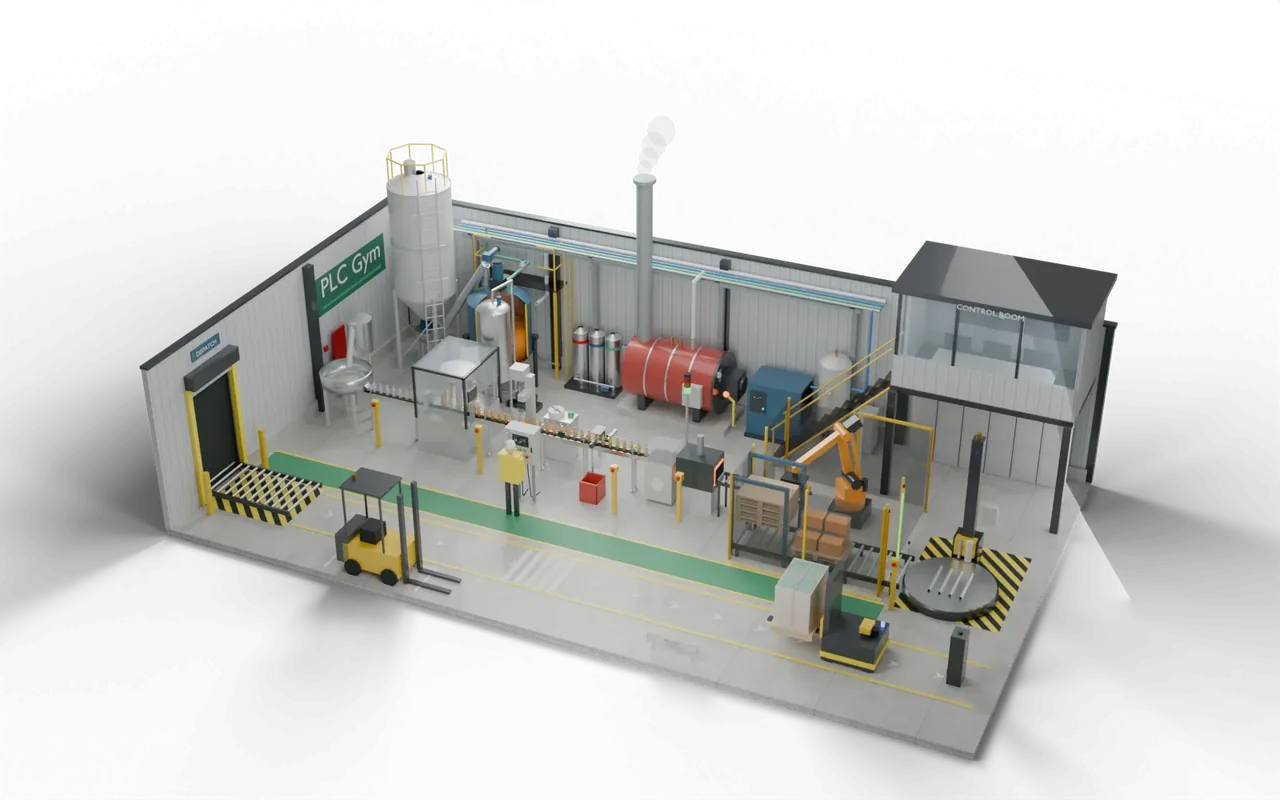 PRO (wymaga Pro) misja
Płaska linia też dostaje sygnał życia
Test 1 z 3StartUruchom fabrykęOFFAirSamplesZapisane próbki powietrza2LineSamplesZapisane próbki linii2AirStoredZapisane powietrze, bar0- Level
- Zaawansowane
- Czas
- O nas 45 min
- Nagroda
- +500 XP
- Instalacja
- fabryka modelowa 3D
- Edytory: Siemens
- Język drabinkowy (LAD), SCL
- Edytory: Rockwell
- Język drabinkowy, Tekst strukturalny
- Edytory: Beckhoff
- Tekst strukturalny
- Etap
- 45. SCADA 3: rejestruj to, co wyjaśnia zatrzymanie
Rejestruj to, co wyjaśnia postój: co musi robić twój kod
Sterowanie zakładem jest napisane i działa. Historian nie może przechowywać każdego cyklu każdej zmiennej, więc każda zmienna jest zapisywana przy zmianie, z najwolniejszą częstotliwością, aby było wiadomo, że płaska linia żyje. Napisz ten zapis w PLC, tak jak robi to stacja zdalna, aby wysyłane było tylko to, co ważne. Ciśnienie powietrza: dodawaj 0.02 do AirAge w każdym cyklu. Gdy AirPressure jest o 0,2 bar lub więcej powyżej lub poniżej AirStored albo AirAge osiągnie 10,0 s, zapisz je: skopiuj AirPressure do AirStored, dodaj 1 do AirSamples i ustaw AirAge na 0. Linia: dodawaj 0.02 do LineAge w każdym cyklu. Gdy LineRun różni się od LineStored albo LineAge osiągnie 10,0 s, zapisz ją: skopiuj LineRun do LineStored, dodaj 1 do LineSamples i ustaw LineAge na 0. Zakładka Ekran operatora rysuje to, co zapisuje twój PLC, na tle prawdziwego sygnału. Tam wybierz, które zmienne przechowuje historia, jak często i z jaką strefą martwą. Potem odczytaj zatrzymanie zapisane zeszłej nocy i powiedz, co zawiodło.
- Powietrze
- Zapisuj przy zmianie o 0,2 bar w dowolną stronę lub po 10 s.
- Wiersz
- Zapisuj przy każdej zmianie LineRun lub po 10 s.
- Zapis
- Skopiuj wartość, dodaj 1 do licznika, ustaw wiek na 0.
Rejestruj to, co wyjaśnia postój: wejścia i wyjścia
Twój program czyta wejścia: 17 i ustawia wyjścia: 18. Dodatkowe wejścia (2) sterują symulacją lub pokazują odczyty, żebyś mógł testować. Nazwy są takie same w edytorze każdego producenta.
Rejestruj to, co wyjaśnia postój: co sprawdzają testy
- AirStored podąża za AirPressure z dokładnością do 0,2 bar.
- Stałe ciśnienie i tak jest zapisywane co 10 s, więc wiadomo, że płaska linia jest żywa.
- LineStored zapisuje każdą zmianę LineRun w cyklu, w którym zachodzi, oraz sygnał życia co 10 s.
- AirSamples i LineSamples liczą jeden za każdy zapis: dziesiątki na minutę, nie tysiące.
- Historia zapisuje pomiar, polecenie i stan, które wyjaśniają postój, przy zmianie, ze strefą nieczułości tuż powyżej szumu czujnika.
- Zarejestrowany postój jest odczytany poprawnie: sprężarka była wywołana, a ciśnienie dalej spadało.
- Wypróbuj Użyj przycisków pod modelem i obserwuj, jak reaguje instalacja.
- Sprawdź rozwiązanie Jedno naciśnięcie uruchamia wszystkie sprawdzenia twojego kodu.
- Przewiń PRO (wymaga Pro) Jeśli któreś nie przejdzie, cofaj się cykl po cyklu, aby zobaczyć dlaczego.
Utknąłeś w tej misji? Zapytaj członków w Szatnia.
Gdzie zobaczysz to w zakładzie
Historian zakładowy przechowuje lata odczytów z tysięcy zmiennych. Po każdym niewyjaśnionym postoju inżynier najpierw otwiera trend z minut przed nim.
Zadziałanie zabezpieczenia w nocy, gdy nikt nie patrzy, zostawia tylko to, co zostało zarejestrowane. Jeśli polecenie i ciśnienie nie były zapisywane oba, wystarczająco często, by zobaczyć, co zmieniło się pierwsze, przyczyna to zgadywanie.
Mała fabryka napojów produkuje napój pomarańczowy. Cukier i woda są dozowane i pasteryzowane, a potem pompowane do napełniarki. Butelki są napełniane, zakręcane, etykietowane i sprawdzane, pakowane po sześć, układane na paletach przez robota, owijane i wożone do rampy przez wózek bez kierowcy. Każda maszyna ma własne sterowanie; sterownik zakładu decyduje, kiedy każda może pracować, przekazuje pracę z jednej do następnej i bezpiecznie wszystko zatrzymuje.
- BatchMieszanie i pasteryzacja
- FillNapełnianie, zakręcanie, etykietowanie
- KontrolaOdrzut wadliwych butelek
- PakowanieRobot układa zgrzewkiJesteś tutaj
- WysyłkaOwijanie, AGV do rampy
Na prawdziwym obiekcie: miejsca, części i bezpieczeństwo
- Rozlewnie napojów i soków
- Zakłady sosów, nabiału i płynnej żywności
- Płyny do domu i kosmetyki
Wyłącznik awaryjny jest podłączony przez przekaźnik bezpieczeństwa, który sam odcina zasilanie. Program musi wtedy trzymać wszystko wyłączone i czekać na świadomy Reset i Start, aby nic nie ruszyło niespodziewanie.
Cele robotów są ogrodzone. Kurtyny świetlne i drzwi z blokadą zatrzymują robota, gdy ktoś wejdzie, a ponowny start wymaga resetu spoza celi, w duchu norm ISO 10218 i ISO 13849.
Rozmiary, czasy i przekroje to wybory dydaktyczne, a nie rysunek jakiejkolwiek prawdziwej instalacji.
Następne na drodze
 88Zapisuj raport partii na bieżącoNumer partii, czas każdej fazy, sumy i szczytowa temperatura, zamknięte w chwili zakończenia partii.Zaawansowane · 45 min · +650 XP
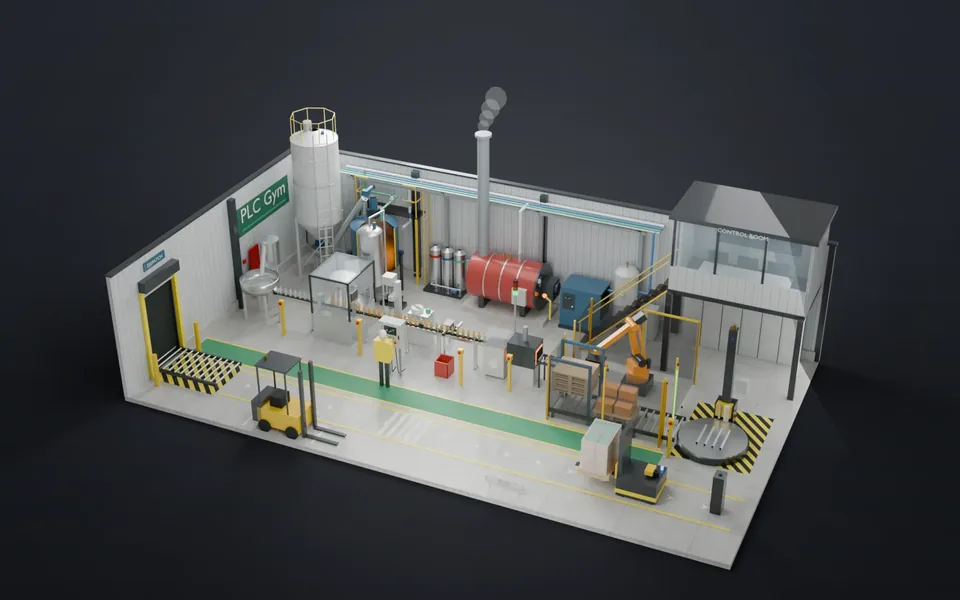 89Jeden blok alarmowy dla każdego alarmuNowy, widziany, skasowany: jedna pętla prowadzi każdy alarm przez te same stany i oznacza ten, który pojawił się pierwszy.Ekspert · 45 min · +800 XP
- 86Jeden ekran dla całego zakładuCztery stacje zgłaszają po jednym stanie, a przegląd mówi, która z nich cię potrzebuje.Zaawansowane · 40 min · +650 XP
- 85Poprowadź całą fabrykęRozruch, porcjowanie, rozlew, odrzuty, robot, owijarka, AGV i bezpieczeństwo: jeden program dla całego zakładu.Ekspert · 240 min · +3000 XP