

停止を説明できるものを記録する: PLC の SCADA トレーニングの演習
値が十分に変わったときに保存し、記録を途切れさせず、トレンドを読んで何が故障したかを見つけます。
工場の履歴に、停止を説明するために必要なものを持たせます。2つのタグ用の保存処理を書きます。空気圧は 0.2 bar 動いたとき、または 10 秒後に保存し、ラインの状態は、変化のたびに、または 10 秒後に保存します。そのうえで、何をどう記録するかを選び、記録された停止を読んで原因を見つけます。
カード登録不要。支払いなし。解約手続きなし。
Official release: 5 December. 当日ランキング1位になると、Pro 3か月分と、友だちにあげられる Pro 2週間分を獲得できます。2位は4週間分、3位は2週間分です。 ルール
- ゼロから始める、すべてのレッスン
- レベルアップに合わせて、すべてのミッションとレッスン
- 称号ごとの実技テストと、認定証
- どのテストも、1スキャンずつ巻き戻し
- 行き詰まったときの、解説付きの解答
- コード変換ツールを好きなだけ
 PRO (Pro が必要) ミッション
変化のないラインにも、ハートビートを
テスト 1 / 3Start工場を起動OFFAirSamples保存された空気圧のサンプル数2LineSamples保存されたラインのサンプル数2AirStored保存された空気圧(bar)0- Level
- 上級
- 時間
- 概要 45 分
- 報酬
- +500 XP
- 設備
- 3D のモデル工場
- Siemens のエディタ
- ラダー図(LAD), SCL
- Rockwell のエディタ
- ラダー図, ストラクチャードテキスト
- Beckhoff のエディタ
- ストラクチャードテキスト
- ステージ
- 45. SCADA 3:停止の説明になるものを記録する
停止を説明できるものを記録する: コードがしなければならないこと
プラントの制御は、書かれていて、動いています。ヒストリアンは、すべてのタグのすべてのスキャンを保存できないので、各タグは、変化したときに保存され、最も遅い周期も決めて、平らな線が生きていると分かるようにします。その保存を、リモートステーションのように、PLC の中に書き、大事なものだけが送られるようにします。空気圧:スキャンごとに AirAge に0.02を足します。AirPressure が AirStored より0.2 bar以上高いか低いとき、または AirAge が10.0秒に達したとき、保存します:AirPressure を AirStored にコピーし、AirSamples に1を足し、AirAge を0にします。ライン:スキャンごとに LineAge に0.02を足します。LineRun が LineStored と違うとき、または LineAge が10.0秒に達したとき、保存します:LineRun を LineStored にコピーし、LineSamples に1を足し、LineAge を0にします。「操作画面」タブは、あなたの PLC が保存したものを、実際の信号の上に描きます。そこで、履歴がどのタグを、どれだけの頻度で、どのデッドバンドで保つかを選びます。そのあと、昨夜に記録された停止を読んで、何が故障したかを言います。
- エア
- どちら向きでも 0.2 bar 変化したとき、または 10 秒後に保存します。
- 行
- LineRun が変わるたび、または 10 秒後に保存します。
- 1回の保存
- 値をコピーし、カウントに 1 を足し、経過時間を 0 にします。
停止を説明できるものを記録する: 入力と出力
プログラムは 17 個の入力を読み、18 個の出力を設定します。 ほかに入力が 2 個あり、シミュレーションを動かしたり値を表示したりします。テストに使ってください。 名前はどのメーカーのエディタでも同じです。
停止を説明できるものを記録する: テストでチェックする内容
- AirStored は、AirPressure に 0.2 bar 以内で追従します。
- 圧力が安定していても、10 秒ごとに保存されるので、変化のないラインでも生きていることが分かります。
- LineStored は、LineRun が変わったスキャンで、そのたびに値を取り込み、さらに 10 秒ごとのハートビートも取り込みます。
- AirSamples と LineSamples は、保存のたびに1ずつ数えます。1分あたり数十で、数千ではありません。
- 履歴には、停止を説明する測定値、指令、状態を、変化したときに、センサのノイズのすぐ上の不感帯で残します。
- 記録された停止が正しく読み取れています。コンプレッサは起動の指令を受けていたのに、圧力は下がり続けました。
- 試す モデルの下のボタンを使い、設備の反応を見てください。
- 解答をテスト ボタン1つで、すべてのチェックがあなたのコードで実行されます。
- 巻き戻し PRO (Pro が必要) 不合格のチェックがあれば、1スキャンずつさかのぼって原因を確かめられます。
このミッションで行き詰まりましたか?こちらでメンバーに聞いてみましょう: ロッカールーム.
現場で目にする場面
プラントのヒストリアンは、何千ものタグの数年分の値を保持します。原因不明の停止のあと、エンジニアが最初に開くのは、その直前の数分間のトレンドです。
誰も見ていない夜に起きたトリップは、記録されたものしか残りません。指令と圧力の両方が、どちらが先に動いたか分かる速さで保存されていなければ、原因は推測になります。
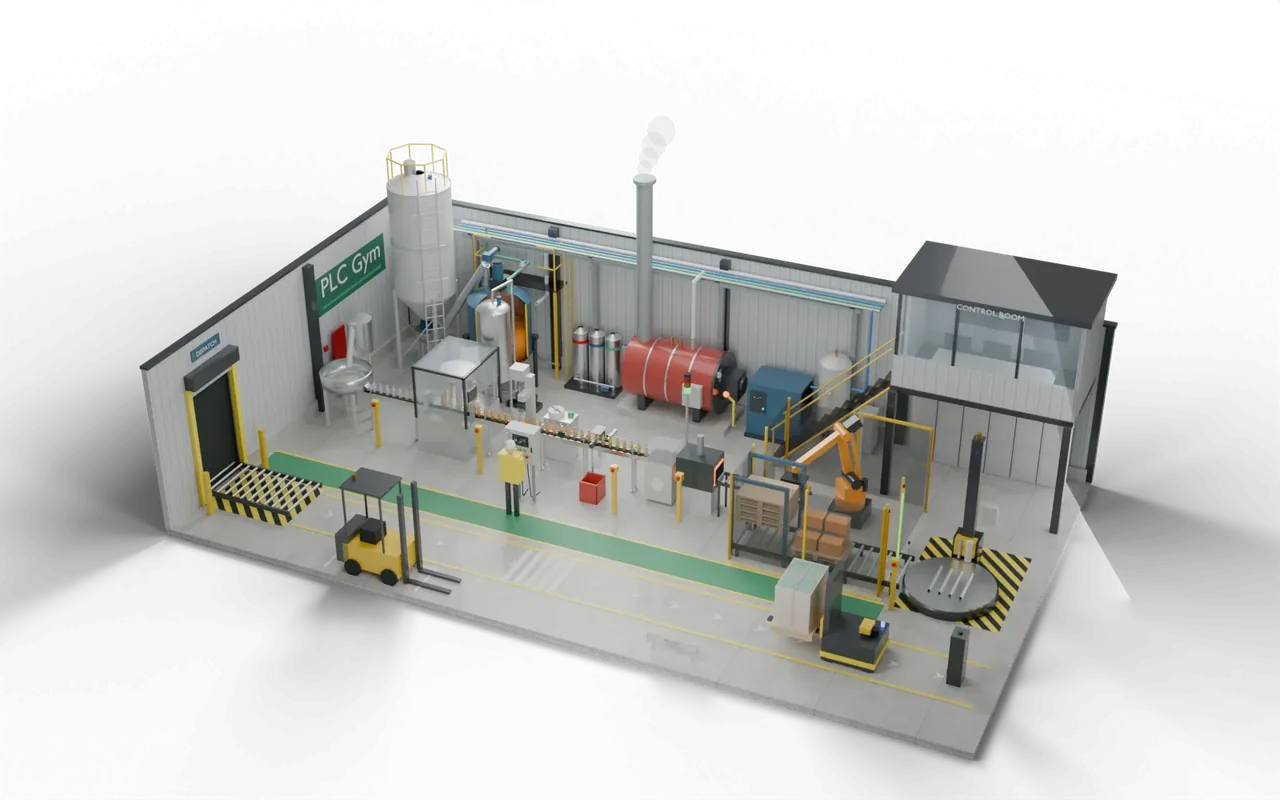
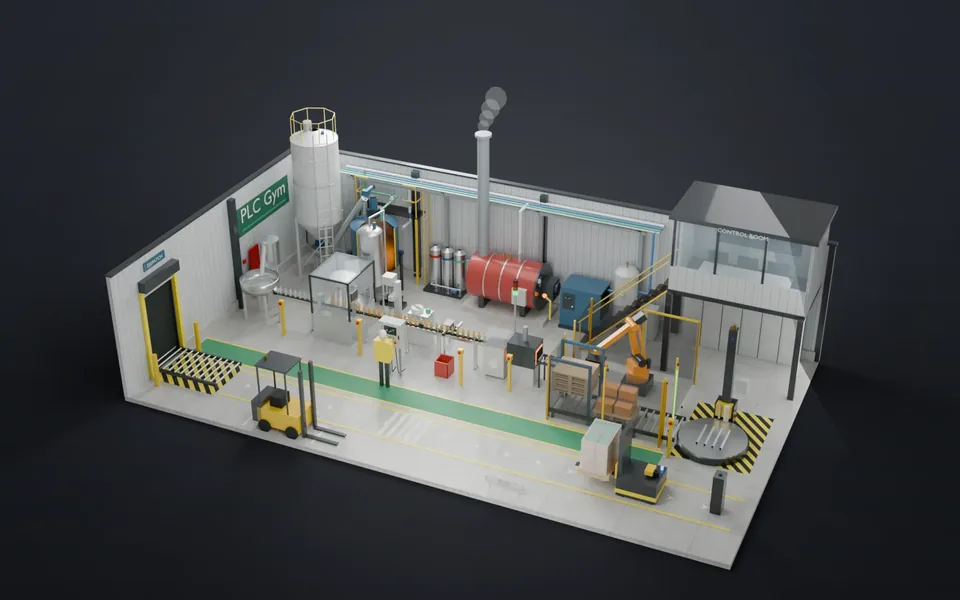
小さな飲料工場が、オレンジの飲み物を作ります。砂糖と水をバッチで混ぜて殺菌し、充填機へ送ります。ボトルは、充填、キャップ締め、ラベル貼り、検査をされ、6 本ずつ詰められ、ロボットでパレットに積まれ、ラップされ、無人フォークリフトで搬出口へ運ばれます。各機械にはそれぞれの制御があり、プラントのコントローラが、各機械がいつ動いてよいかを決め、機械から機械へ作業を渡し、すべてを安全に止めます。
- Batch混ぜて殺菌
- Fill充填、キャップ締め、ラベル貼り
- 検査不良ボトルをはじく
- 箱詰めするロボットがパックを積む現在地
- 出荷するラップし、AGV で搬出口へ
実際の現場:場所、部品、安全
- 清涼飲料とジュースのボトリング工場
- ソース、乳製品、液体食品の工場
- 家庭用品とパーソナルケアの液体
非常停止は、それだけで電源を切る安全リレーを通して配線されています。プログラムはそのあと、すべてをオフのまま保ち、意図的なリセットとスタートを待つので、不意に何かが動くことはありません。
ロボットのセルは柵で囲われています。光線カーテンとインターロック付きのドアは、人が入るとロボットを止め、再始動にはセルの外からのリセットが必要です。ISO 10218 と ISO 13849 の考え方に沿っています。
大きさ、タイミング、断面図は教えるための選択で、特定の実際の設備を描いたものではありません。
道のりの次の一歩
 88バッチ記録を、進行中に書くバッチ番号、各フェーズの時間、合計量、最高温度を、バッチが終わった瞬間に確定します。上級 · 45 分 · +650 XP
 89すべてのアラームに1つのアラームブロック新規、確認済み、解除済み: 1つのループで、すべてのアラームを同じ状態に通し、最初に発生したものに印を付けます。エキスパート · 45 分 · +800 XP
- 86プラント全体を1つの画面で4つのステーションがそれぞれ1つの状態を報告し、概要画面がどれに対応が必要かを示します。上級 · 40 分 · +650 XP
- 85工場全体を動かす起動、バッチ処理、ボトリング、不良品、ロボット、ラッパー、AGV、安全:工場全体をひとつのプログラムで。エキスパート · 240 分 · +3000 XP