

1層おきに向きを変える: PLC プログラミングの演習
パターンから各カートンの位置を計算し、満杯のパレットを積む。
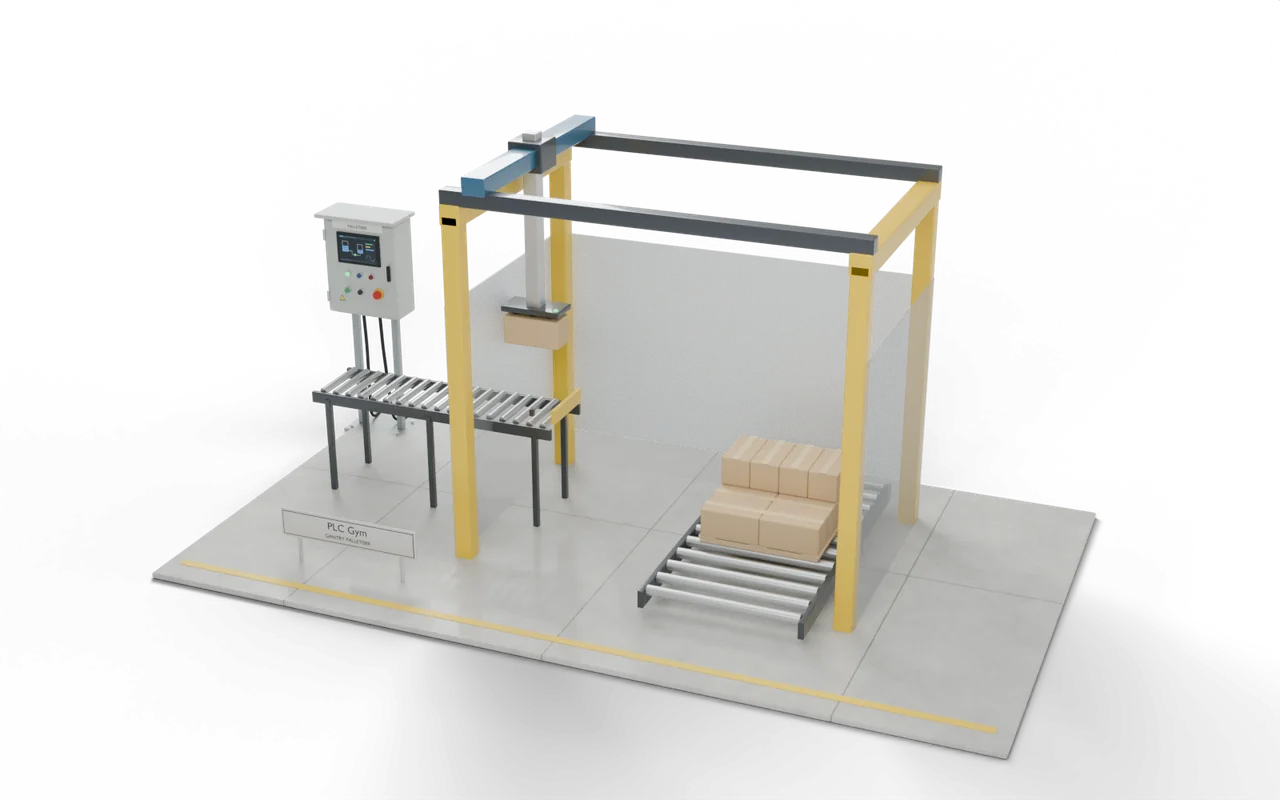
32個のカートンを、1層に8個、4層に積み、各層は下の層と交差する向きにし、パレットを送り出して次を始めます。
カード登録不要。支払いなし。解約手続きなし。
Official release: 5 December. 当日ランキング1位になると、Pro 3か月分と、友だちにあげられる Pro 2週間分を獲得できます。2位は4週間分、3位は2週間分です。 ルール
- ゼロから始める、すべてのレッスン
- レベルアップに合わせて、すべてのミッションとレッスン
- 称号ごとの実技テストと、認定証
- どのテストも、1スキャンずつ巻き戻し
- 行き詰まったときの、解説付きの解答
- コード変換ツールを好きなだけ
 PRO (Pro が必要) ミッション
Auto とカートンを待つ
テスト 1 / 2Auto自動で運転ONMoveOutputONBoxReadyOutputONGoXOutput-0.83- Level
- エキスパート
- 時間
- 概要 90 分
- 報酬
- +1000 XP
- 設備
- 3D のパレタイザ
- Siemens のエディタ
- ラダー図(LAD), SCL
- Rockwell のエディタ
- ラダー図, ストラクチャードテキスト
- Beckhoff のエディタ
- ストラクチャードテキスト
- ステージ
- 31. マシンラボ 5:エキスパートシステム
1層おきに向きを変える: コードがしなければならないこと
カートンは 0.4 × 0.2 × 0.2 m で、パレットの中心は x 0.9、z 0 です。層 Layer のカートン Index(0–7)は、次の位置に置きます。偶数の層は縦向きで、PlaceX := 0.7 + 0.4 × (Index MOD 2)、PlaceZ := −0.3 + 0.2 × (Index / 2) です。奇数の層は横向き(Turn ON)で、PlaceX := 0.6 + 0.2 × (Index MOD 4)、PlaceZ := −0.2 + 0.4 × (Index / 4) です。カートンを下ろしたとき、吸着面は PlaceY := 0.47 + 0.2 × Layer の高さにあります。搬入ストッパーにあるカートンは、x −0.83、z 0、y 1.005 でつかみます。ガントリは Move が ON の間、GoX、GoZ、GoY(と Turn)へ動き、到着すると InPosition を示します。移動は y 1.6 のときだけです。つかむ位置の上へ、下降、Grip して GripOK を待ち、上昇、置く位置の上へ(必要なら回転)、下降、放して GripOK が消えるのを待ち、上昇します。そのあと数えます。8個で次の層を始め、4層で PalletOut と FullLamp を ON にします。PalletOut は、PalletPresent が OFF になると OFF になります(満杯のパレットが出ていくところです)。FullLamp は、新しいパレットで PalletPresent が ON に戻るまで ON のままです。そのあと、層 0 の最初のカートンからやり直します。サイクルを始められるのは、Auto で、パレットがあり、BoxReady のときだけです。
- 偶数
- X 0.7 + 0.4·(i MOD 2), Z −0.3 + 0.2·(i / 2).
- 奇数
- 向きを変える;X 0.6 + 0.2·(i MOD 4), Z −0.2 + 0.4·(i / 4).
- 高さ
- 面の高さ 0.47 + 0.2 × Layer、移動は1.6。
1層おきに向きを変える: 入力と出力
プログラムは 5 個の入力を読み、8 個の出力を設定します。 名前はどのメーカーのエディタでも同じです。
1層おきに向きを変える: テストでチェックする内容
- すべてのカートンが、計算された位置へ行く。
- 奇数層は横向きにするので、1層目より上の各カートンは、下の2個にまたがる。
- ヘッドは1.6 mでしか移動しない。
- つかむのは GripOK を待ち、放すのはそれが消えるのを待つ。
- 32個のあと、パレットは送り出され、新しいパレットが入るまで FullLamp は点灯したままで、カウントは最初からやり直す。
- 試す モデルの下のボタンを使い、設備の反応を見てください。
- 解答をテスト ボタン1つで、すべてのチェックがあなたのコードで実行されます。
- 巻き戻し PRO (Pro が必要) 不合格のチェックがあれば、1スキャンずつさかのぼって原因を確かめられます。
このミッションで行き詰まりましたか?こちらでメンバーに聞いてみましょう: ロッカールーム.
現場で目にする場面
最近のパレタイザではパレタイジングのパターンはコードを手書きせず設定しますが、その下の計算はこれで、だれかが立ち上げなければなりません。
すべての層で同じ向きに積んだカートンは、それぞれ下の1個にしか乗らず、輸送中に列が離れて傾きます。低い位置で移動すると山を倒します。早く数えすぎると、次の層が落ち込む隙間が残ります。
ライン終端のパレタイザは、工場から出るすべてのパレットを組みます。コントローラは、パターンから各カートンの位置を計算し、カートンがかみ合うように段ごとにパターンを入れ替え、パレットが満杯になったら交換します。
- 搬入口ストッパーまで運ぶカートン
- Pick真空ヘッド
- 順位パターンの位置現在地
- パレット搬出4 段で、交換
実際の現場:場所、部品、安全
- 食品と飲料のライン終端の包装
- 混載パレットを組む物流センター
- 建材、紙、袋入りの化学品
パレタイザのセルは完全に柵で囲われています。パレット出口には、ミューティング付きの光線カーテンがあり、パレットは出られますが、人は入れません。
2 m から落ちるカートンはけがをさせます。ヘッドは、人や積み荷の上を低く通ることは決してありません。
大きさ、タイミング、断面図は教えるための選択で、特定の実際の設備を描いたものではありません。
道のりの次の一歩
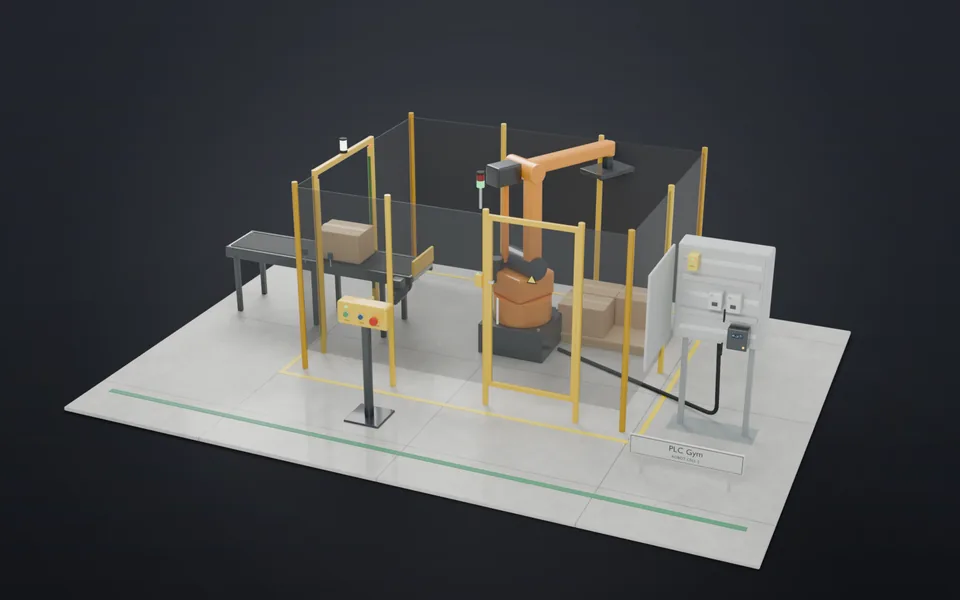 84セルを立ち上げるすべての安全ルールをまとめます:2チャンネルの機器、両方の停止カテゴリ、ミュート、接触器のチェック。エキスパート · 75 分 · +1050 XP
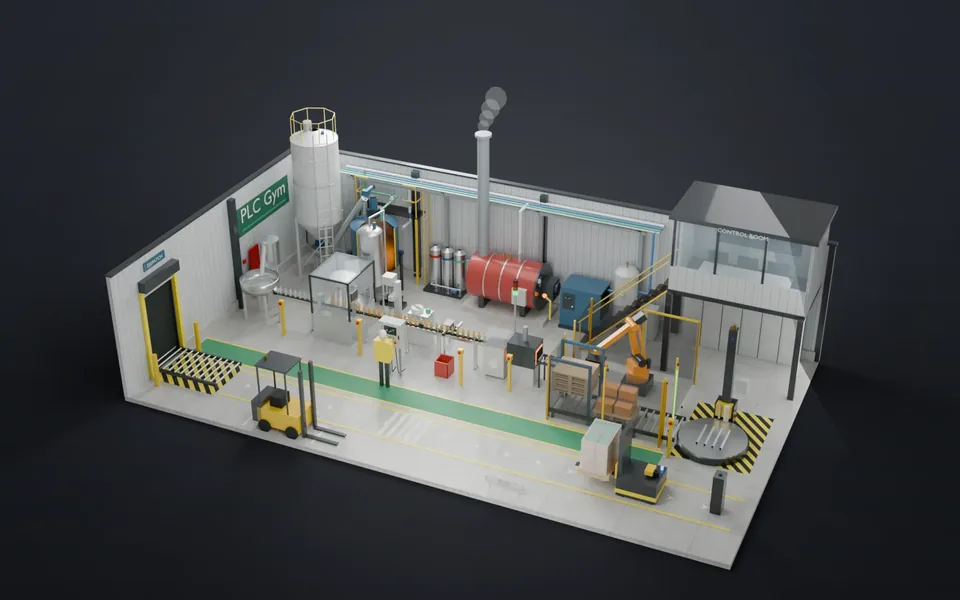 85工場全体を動かす起動、バッチ処理、ボトリング、不良品、ロボット、ラッパー、AGV、安全:工場全体をひとつのプログラムで。エキスパート · 240 分 · +3000 XP
- 86プラント全体を1つの画面で4つのステーションがそれぞれ1つの状態を報告し、概要画面がどれに対応が必要かを示します。上級 · 40 分 · +650 XP
- 87停止を説明できるものを記録する値が十分に変わったときに保存し、記録を途切れさせず、トレンドを読んで何が故障したかを見つけます。上級 · 45 分 · +500 XP