

Exercice : Tourne une couche sur deux: programmation automate
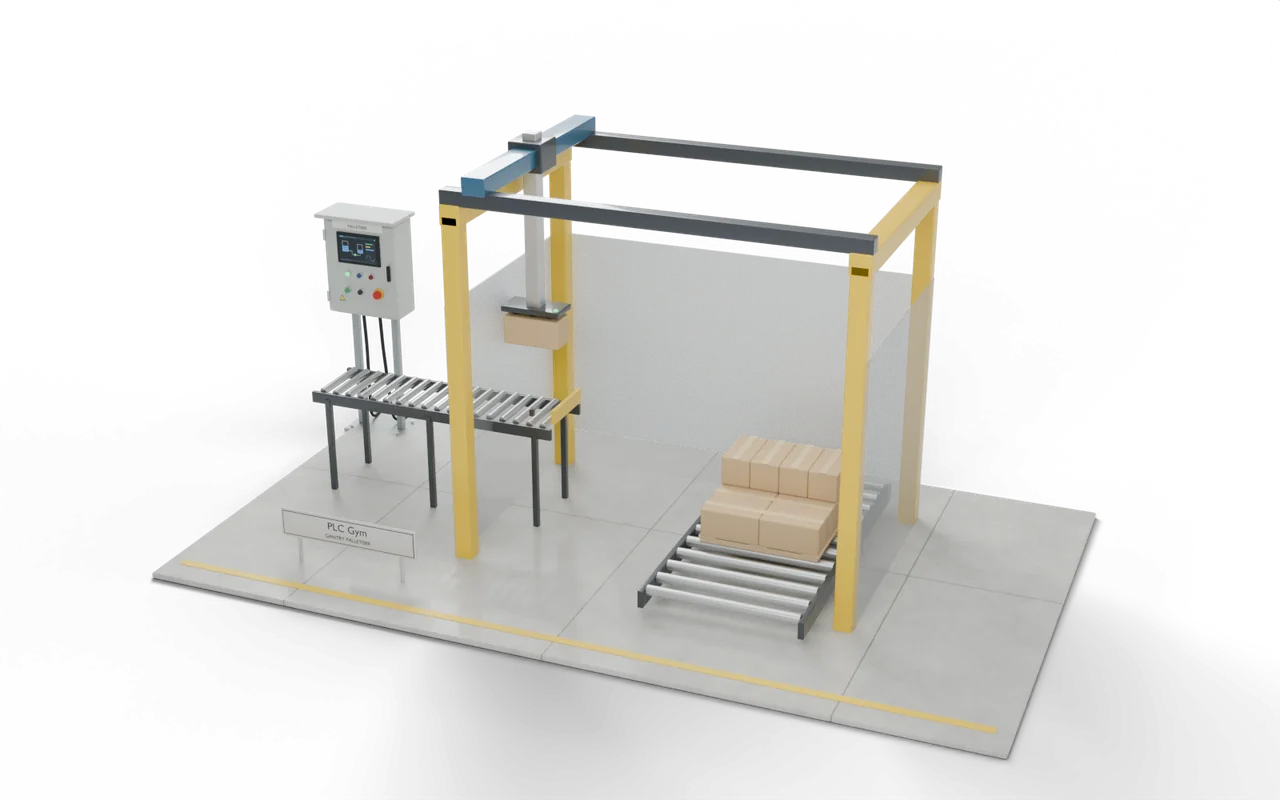
Calcule la place de chaque carton à partir d'un schéma et construis une palette pleine.
Empile 32 cartons, huit par couche, quatre couches, chaque couche tournée en travers de celle du dessous, puis envoie la palette et commence la suivante.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
 PRO (nécessite Pro) mission
Attend Auto et un carton
Test 1 sur 2AutoMarche automatiqueONMoveOutputONBoxReadyOutputONGoXOutput-0.83- Level
- Expert
- Durée
- À propos 90 min
- Récompense
- +1000 XP
- Installation
- palettiseur en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 31. Labo machine 5 : systèmes experts
Tourne une couche sur deux: ce que ton code doit faire
Les cartons font 0.4 × 0.2 × 0.2 m ; le centre de la palette est à x 0.9, z 0. Le carton Index (0–7) de la couche Layer va à : couches paires, dans le sens de la longueur, PlaceX := 0.7 + 0.4 × (Index MOD 2), PlaceZ := −0.3 + 0.2 × (Index / 2) ; couches impaires, en travers (Turn ON), PlaceX := 0.6 + 0.2 × (Index MOD 4), PlaceZ := −0.2 + 0.4 × (Index / 4). La face d’aspiration se trouve à PlaceY := 0.47 + 0.2 × Layer quand le carton est posé. Le carton à la butée d’entrée est pris à x −0.83, z 0, y 1.005. Le portique va à GoX, GoZ, GoY (et Turn) tant que Move est ON et affiche InPosition quand il y est. Ne te déplace qu’à y 1.6 : au-dessus du point de prise, descends, Grip et attends GripOK, remonte, au-dessus du point de dépôt (tourné si besoin), descends, relâche et attends que GripOK retombe, remonte. Ensuite, compte : après 8 cartons, commence la couche suivante ; après 4 couches, mets PalletOut et FullLamp sur ON. PalletOut passe à OFF quand PalletPresent passe à OFF (la palette pleine part). FullLamp reste ON jusqu’à ce que PalletPresent revienne à ON avec la nouvelle palette ; recommence alors au premier carton de la couche 0. Ne démarre un cycle qu’en Auto, avec une palette présente et BoxReady.
- Paire
- X 0.7 + 0.4·(i MOD 2), Z −0.3 + 0.2·(i / 2).
- Impaire
- Tournée ; X 0.6 + 0.2·(i MOD 4), Z −0.2 + 0.4·(i / 4).
- Hauteur
- Face à 0.47 + 0.2 × Layer ; déplacement à 1.6.
Tourne une couche sur deux: entrées et sorties
Ton programme lit 5 entrées et pilote 8 sorties. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
Tourne une couche sur deux: ce que vérifient les tests
- Chaque carton va à sa place calculée.
- Les couches impaires sont tournées en travers, si bien que chaque carton au-dessus de la première couche repose sur deux cartons du dessous.
- La tête ne se déplace qu'à 1.6 m.
- La saisie attend GripOK ; le relâchement attend qu'il disparaisse.
- Après 32 cartons la palette part, FullLamp reste allumé jusqu'à l'arrivée de la nouvelle, et le comptage recommence.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
Sur les palettiseurs modernes, les schémas de palettisation se configurent, ils ne se codent pas à la main, mais l'arithmétique en dessous est celle-ci, et quelqu'un doit la mettre en service.
Des cartons empilés de la même façon à chaque couche ne reposent chacun que sur un seul carton du dessous, et les colonnes s'écartent pendant le transport. Se déplacer trop bas fait tomber la pile. Compter trop tôt laisse un trou dans lequel la couche suivante tombe.
Les palettiseurs de fin de ligne construisent chaque palette qui quitte une usine. L'automate calcule la place de chaque carton à partir d'un motif, alterne le motif couche par couche pour que les cartons s'imbriquent, et change de palette quand une est pleine.
- EntréeCartons jusqu'à la butée
- PickTête à vide
- PlacePosition du motifTu es ici
- Sortie de palette4 couches, puis changer
Sur un vrai site : lieux, pièces et sécurité
- Emballage de fin de ligne alimentaire et boissons
- Centres de distribution qui construisent des palettes mixtes
- Produits du bâtiment, papier et produits chimiques en sacs
Les cellules de palettisation sont entièrement clôturées ; la sortie de palette a un rideau lumineux avec muting pour que les palettes puissent sortir mais que les gens ne puissent pas entrer.
Un carton qui tombe de 2 m peut blesser : la tête ne se déplace jamais bas au-dessus de personnes ou de piles.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
 84Mets la cellule en serviceRéunis toutes les règles de sécurité : dispositifs à deux voies, les deux catégories d'arrêt, inhibition et contrôle des contacteurs.Expert · 75 min · +1050 XP
 85Pilote toute l'usineDémarrage, dosage par lots, embouteillage, rebuts, robot, banderoleuse, AGV et sécurité : un seul programme pour toute l'usine.Expert · 240 min · +3000 XP
- 86Un seul écran pour toute l'usineQuatre postes signalent chacun un état, et la vue d'ensemble dit lequel a besoin de toi.Avancé · 40 min · +650 XP
- 87Journaliser ce qui explique un arrêtEnregistre une valeur quand elle change assez, ne te tais jamais, puis lis la tendance pour trouver ce qui a lâché.Avancé · 45 min · +500 XP