

Ejercicio de Gira una capa sí y otra no: Programación de PLC
Calcula el lugar de cada caja a partir de un patrón y arma un palé completo.
Apila 32 cajas, ocho por capa, cuatro capas, cada capa girada respecto a la de abajo, luego saca el palé y empieza el siguiente.
Sin tarjeta. Nada que pagar. Nada que cancelar.
Official release: 5 December. Queda primero en la clasificación ese día y gana 3 meses de Pro, más 2 semanas de Pro para regalar a un amigo. El 2.º puesto gana 4 semanas. El 3.er puesto gana 2 semanas. Reglas
- Todas las lecciones, desde cero
- Todas las misiones y lecciones, a medida que subes de nivel
- Una prueba práctica para cada título, con un certificado
- Rebobina cualquier prueba, escaneo a escaneo
- Soluciones resueltas cuando te atascas
- El convertidor de código, todo lo que quieras
 PRO (requiere Pro) misión
Espera a Auto y a una caja
Prueba 1 de 2AutoFuncionar automáticamenteONMoveOutputONBoxReadyOutputONGoXOutput-0.83- Level
- Experto
- Tiempo
- Acerca de 90 min
- Recompensa
- +1000 XP
- Instalación
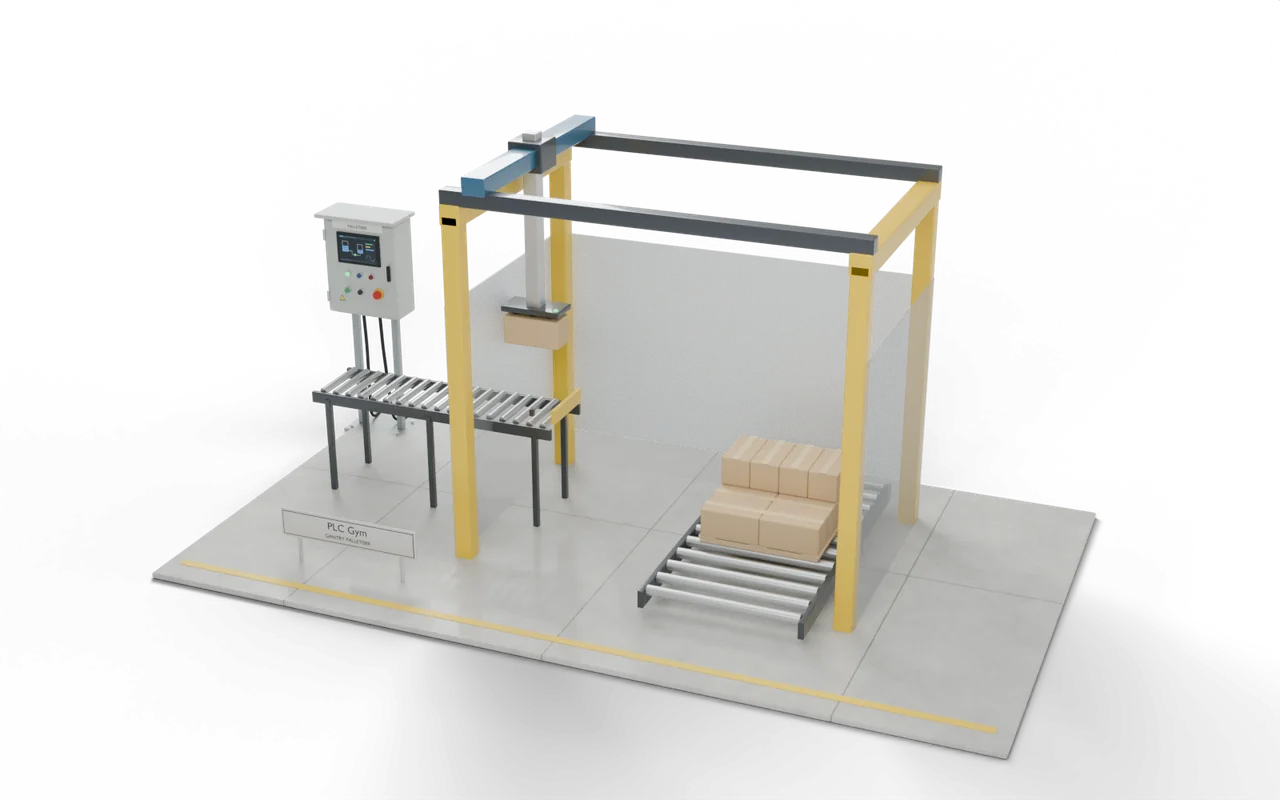
- paletizadora en 3D
- Editores de Siemens
- Ladder (LAD), SCL
- Editores de Rockwell
- Ladder, Texto estructurado
- Editores de Beckhoff
- Texto estructurado
- Etapa
- 31. Laboratorio de máquinas 5: sistemas expertos
Gira una capa sí y otra no: qué debe hacer tu código
Las cajas miden 0.4 × 0.2 × 0.2 m; el centro del palé está en x 0.9, z 0. La caja Index (0–7) de la capa Layer va a: capas pares, a lo largo, PlaceX := 0.7 + 0.4 × (Index MOD 2), PlaceZ := −0.3 + 0.2 × (Index / 2); capas impares, a lo ancho (Turn ON), PlaceX := 0.6 + 0.2 × (Index MOD 4), PlaceZ := −0.2 + 0.4 × (Index / 4). La cara de succión queda en PlaceY := 0.47 + 0.2 × Layer cuando la caja está abajo. La caja del tope de entrada se recoge en x −0.83, z 0, y 1.005. El pórtico va a GoX, GoZ, GoY (y Turn) mientras Move está ON y muestra InPosition cuando ha llegado. El pórtico solo se desplaza a y 1.6: sobre la recogida, baja, Grip y espera a GripOK, sube, sobre el punto de colocación (girada si hace falta), baja, suelta y espera a que GripOK se apague, sube. Luego cuenta: tras 8 cajas empieza la capa siguiente; tras 4 capas pon PalletOut y FullLamp en ON. PalletOut pasa a OFF cuando PalletPresent pasa a OFF (el palé lleno se está yendo). FullLamp sigue en ON hasta que PalletPresent vuelve a ON con el palé nuevo; entonces empieza otra vez por la primera caja de la capa 0. Inicia un ciclo solo en Auto, con un palé presente y BoxReady.
- Par
- X 0.7 + 0.4·(i MOD 2), Z −0.3 + 0.2·(i / 2).
- Impar
- Girada; X 0.6 + 0.2·(i MOD 4), Z −0.2 + 0.4·(i / 4).
- Altura
- Cara a 0.47 + 0.2 × Layer; desplazamiento a 1.6.
Gira una capa sí y otra no: entradas y salidas
Tu programa lee 5 entradas y escribe 8 salidas. Los nombres son los mismos en el editor de cada fabricante.
Gira una capa sí y otra no: qué comprueban las pruebas
- Cada caja va a su lugar calculado.
- Las capas impares van giradas, así que cada caja por encima de la primera capa queda apoyada sobre dos de abajo.
- El cabezal solo se desplaza a 1.6 m.
- Agarrar espera a GripOK; soltar espera a que se desactive.
- Tras 32 cajas el palé sale, FullLamp sigue encendido hasta que entra el nuevo, y la cuenta vuelve a empezar.
- Pruébalo Usa los botones de debajo del modelo y mira cómo responde la instalación.
- Probar solución Todas las comprobaciones se ejecutan sobre tu código con una sola pulsación.
- Rebobinar PRO (requiere Pro) Si una falla, retrocede por ella escaneo a escaneo para ver por qué.
¿Atascado en esta misión? Pregunta a los miembros en el Vestuario.
Dónde verías esto en planta
En las paletizadoras modernas los patrones de paletizado se configuran, no se programan a mano, pero la aritmética de fondo es esta, y alguien tiene que ponerla en marcha.
Las cajas apiladas igual en cada capa se apoyan cada una sobre una sola caja de abajo, y las columnas se separan durante el transporte. Desplazarse bajo derriba la pila. Contar demasiado pronto deja un hueco en el que cae la siguiente capa.
Los paletizadores de final de línea forman cada palé que sale de una fábrica. El controlador calcula el sitio de cada caja con un patrón, alterna el patrón capa a capa para que las cajas se traben, y cambia el palé cuando se llena.
- EntradaCajas hasta el tope
- PickCabeza de vacío
- PuestoPosición del patrónEstás aquí
- Salida del palé4 capas y luego cambio
En una planta real: lugares, piezas y seguridad
- Envasado de final de línea de alimentos y bebidas
- Centros de distribución que forman palés mixtos
- Materiales de construcción, papel y productos químicos en sacos
Las células de paletizado están totalmente valladas; la salida de palés tiene una cortina de luz con muting para que los palés puedan salir pero las personas no puedan entrar.
Una caja que cae desde 2 m puede herir: la cabeza nunca pasa baja por encima de personas o pilas.
Los tamaños, los tiempos y los cortes son decisiones didácticas, no el plano de ninguna instalación real concreta.
Lo siguiente en el camino
 84Pon en marcha la celdaJunta todas las reglas de seguridad: dispositivos de dos canales, las dos categorías de parada, muting y comprobación de contactores.Experto · 75 min · +1050 XP
 85Maneja la fábrica enteraArranque, dosificación, embotellado, rechazos, robot, enfardadora, AGV y seguridad: un solo programa para toda la planta.Experto · 240 min · +3000 XP
- 86Una sola pantalla para toda la plantaCuatro estaciones informan un estado cada una, y la vista general dice cuál te necesita.Avanzado · 40 min · +650 XP
- 87Registrar lo que explica una paradaGuarda un valor cuando cambia lo suficiente, no te quedes nunca en silencio, y luego lee la tendencia para encontrar qué falló.Avanzado · 45 min · +500 XP