

Übung zu Hohe Kartons raus aus der Linie: Förderbandsteuerung mit SPS
Merk dir die Höhe eines Kartons und schieb ihn im richtigen Moment aus.
Steuere das Band mit Start und Stop. Merk dir jeden hohen Karton an der Höhenkontrolle, schieb ihn aus, wenn er den Ausschieber erreicht, und zähl ihn.
Ohne Karte. Nichts zu zahlen. Nichts zu kündigen.
Official release: 5 December. Steh an dem Tag ganz oben in der Bestenliste und gewinn 3 Monate Pro, plus 2 Wochen Pro zum Verschenken an einen Freund. Platz 2 gewinnt 4 Wochen. Platz 3 gewinnt 2 Wochen. Regeln
- Jede Lektion, ab null
- Jede Mission und Lektion, mit jedem Level
- Ein praktischer Test für jeden Titel, mit Zertifikat
- Jeden Test zurückspulen, Zyklus für Zyklus
- Musterlösungen, wenn du feststeckst
- Der Code-Konverter, so oft du willst
 PRO (braucht Pro) Mission
Band starten und stoppen
Test 1 von 4StartDas Band startenOFFStopEingangOFFConveyorDas Band laufen lassenONPusherOutputOFF- Level
- Angewendet
- Zeit
- Über uns 25 Min.
- Belohnung
- +300 XP
- Anlage
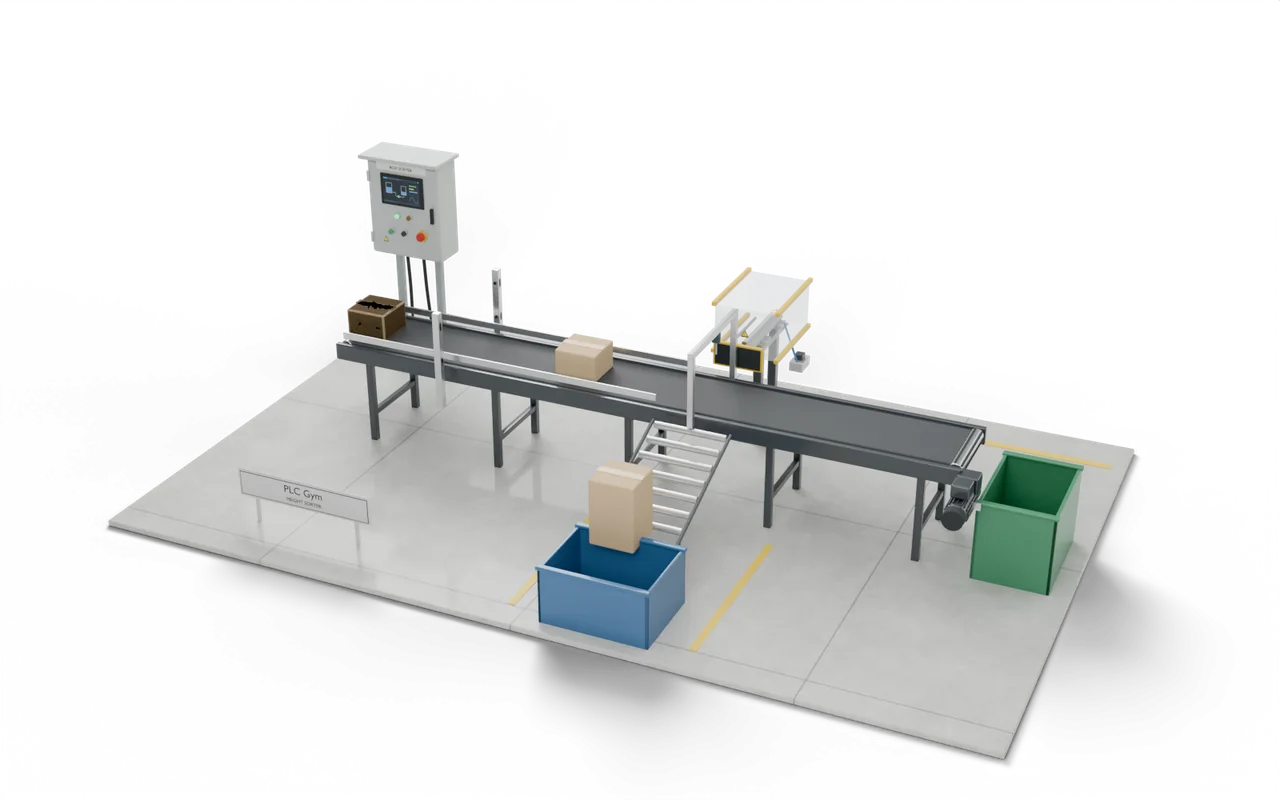
- 3D-Kartonsortierer am Förderband
- Editoren: Siemens
- Kontaktplan (KOP), SCL
- Editoren: Rockwell
- Kontaktplan, Strukturierter Text
- Editoren: Beckhoff
- Strukturierter Text
- Stufe
- 28. Maschinenlabor 2: Speicher, Zeiten und Schrittketten
Hohe Kartons raus aus der Linie: was dein Code tun muss
Start lässt das Band laufen und Stop stoppt es. Die Kartons passieren zuerst die Höhenkontrolle: BoxAtCheck sieht jeden Karton, TallBox nur die hohen. Etwa 3,7 s später erreicht der Karton den Ausschieber, wo BoxAtPusher seine Vorderkante sieht. Schieb nur die hohen Kartons aus: Schalte Pusher auf ON, wenn ein gemerkter hoher Karton ankommt, und auf OFF, sobald PusherOut den vollen Hub zeigt. Zähl TallCount für jeden ausgeschobenen Karton um eins hoch. Niedrige Kartons fahren bis zum Ende des Bandes weiter. Zwischen Kontrolle und Ausschieber ist immer nur ein Karton. Conveyor lässt das Band laufen.
- Band
- Start lässt es laufen, Stop stoppt es.
- Tall
- Obere Lichtschranke an der Kontrolle: ausschieben.
- Drücken
- Raus bei Ankunft, zurück bei vollem Hub.
Hohe Kartons raus aus der Linie: Eingänge und Ausgänge
Dein Programm liest 6 Eingänge und setzt 2 Ausgänge. Ein weiterer Eingang steuert die Simulation oder zeigt einen Messwert, damit du testen kannst. Die Namen sind im Editor jedes Herstellers gleich.
Hohe Kartons raus aus der Linie: was die Tests prüfen
- Start lässt das Band laufen; Stop stoppt es.
- Ein hoher Karton wird ausgeschoben, wenn er den Ausschieber erreicht, nicht vorher.
- Der Ausschieber fährt zurück, sobald er den vollen Hub erreicht.
- Niedrige Kartons werden nie ausgeschoben, auch nicht direkt nach einem hohen.
- TallCount steigt für jeden ausgeschobenen Karton um eins.
- Ausprobieren Nutze die Tasten unter dem Modell und sieh, wie die Anlage reagiert.
- Lösung testen Jede Prüfung läuft mit einem Druck auf deinem Code.
- Zurückspulen PRO (braucht Pro) Wenn eine fehlschlägt, geh sie Zyklus für Zyklus zurück, um zu sehen, warum.
Hängst du bei dieser Mission fest? Frag die Mitglieder in der Umkleide.
Wo du das im Betrieb sehen würdest
Paketzentren sortieren so nach Höhe, Gewicht und Barcode, so schnell, dass ein zu später Stoß den falschen Karton trifft.
Schiebst du zu früh, blockiert die Platte das Band; zu spät, und sie streift den Karton oder verfehlt ihn. Vergisst du, den Speicher zu löschen, landet der nächste gute Karton im Ausschussbehälter.
Paketzentren und Verpackungslinien sortieren nach Größe, Gewicht oder Barcode. Hier messen zwei Lichtschranken die Höhe, und ein pneumatischer Schieber stößt hohe Kartons in eine Rutsche. Der Karton wird an einer Stelle gemessen und an einer anderen abgeschoben, also muss sich die Steuerung ihn unterwegs merken.
- ZuführungKartons auf dem Band
- HöhenprüfungZwei LichtschrankenDu bist hier
- PusherHohe Kartons raus
- BehälterHoch und niedrig
In einer echten Anlage: Orte, Teile und Sicherheit
- Paket- und E-Commerce-Zentren
- Verpackungslinien, die zu hohe Kartons ausschleusen
- Abfülllinien, die fehlende Verschlüsse ausschleusen
Ein Schieber kann eine Hand gegen die Bandführung einklemmen. An einer echten Linie sitzt er hinter festen Schutzeinrichtungen.
Eine Verfolgung, die sich verzählt, schiebt den falschen Karton: Echte Sortierer prüfen, ob jeder Ausschuss in der Rutsche ankommt.
Die Größen, Zeiten und Schnittansichten sind didaktische Entscheidungen, keine Zeichnung einer bestimmten echten Anlage.
Als Nächstes auf dem Weg
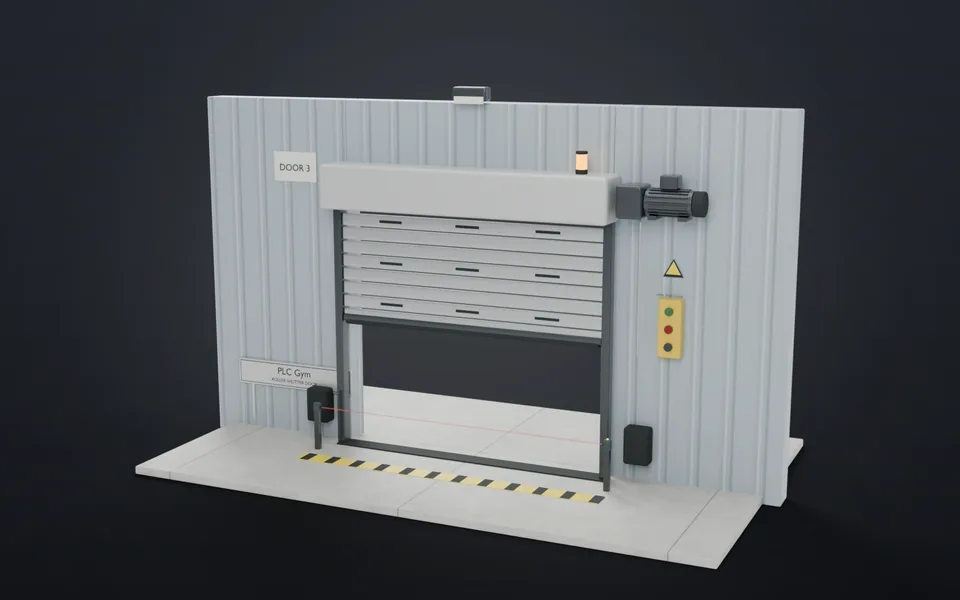 56Vor der Palette stoppenÖffne und schließe ein Tor, das bei Hindernissen umkehrt.Angewendet · 20 Min. · +400 XP
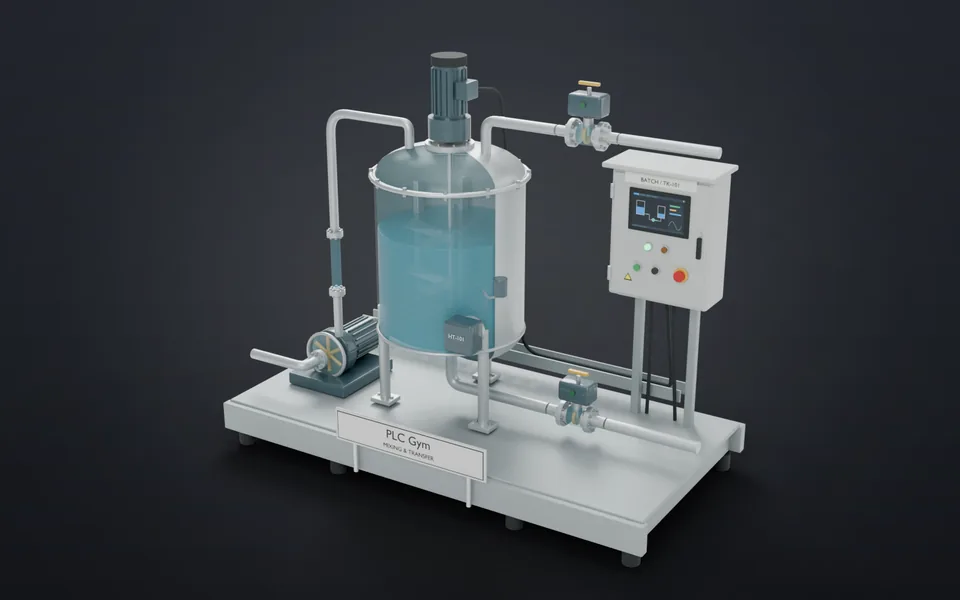 57Einen Auftrag anhalten und dann fortsetzenFüge dem Mischauftrag den Zustand Angehalten hinzu und entscheide, welche Anforderung gewinnt.Fortgeschritten · 18 Min. · +400 XP
- 58Mittelwert der letzten vier MesswerteGlätte einen verrauschten Füllstand. Behalte vier Messwerte, und lass jeden neuen den ältesten ersetzen.Angewendet · 15 Min. · +350 XP
- 59Mittelwert der letzten N MesswerteGlätte einen verrauschten Füllstand. Mittle nur die Messwerte, die du hast, und wirf den ältesten raus.Fortgeschritten · 25 Min. · +450 XP