

Exercice : Les grandes caisses hors de la ligne: automate de convoyeur
Mémorise la hauteur d'une caisse et pousse-la au bon moment.
Fais tourner le tapis avec Start et Stop. Mémorise chaque grande caisse au contrôle de hauteur, pousse-la dehors quand elle arrive au poussoir, et compte-la.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
 PRO (nécessite Pro) mission
Démarrer et arrêter le tapis
Test 1 sur 4StartDémarrer la bandeOFFStopEntréeOFFConveyorFaire tourner la bandeONPusherOutputOFF- Level
- Appliqué
- Durée
- À propos 25 min
- Récompense
- +300 XP
- Installation
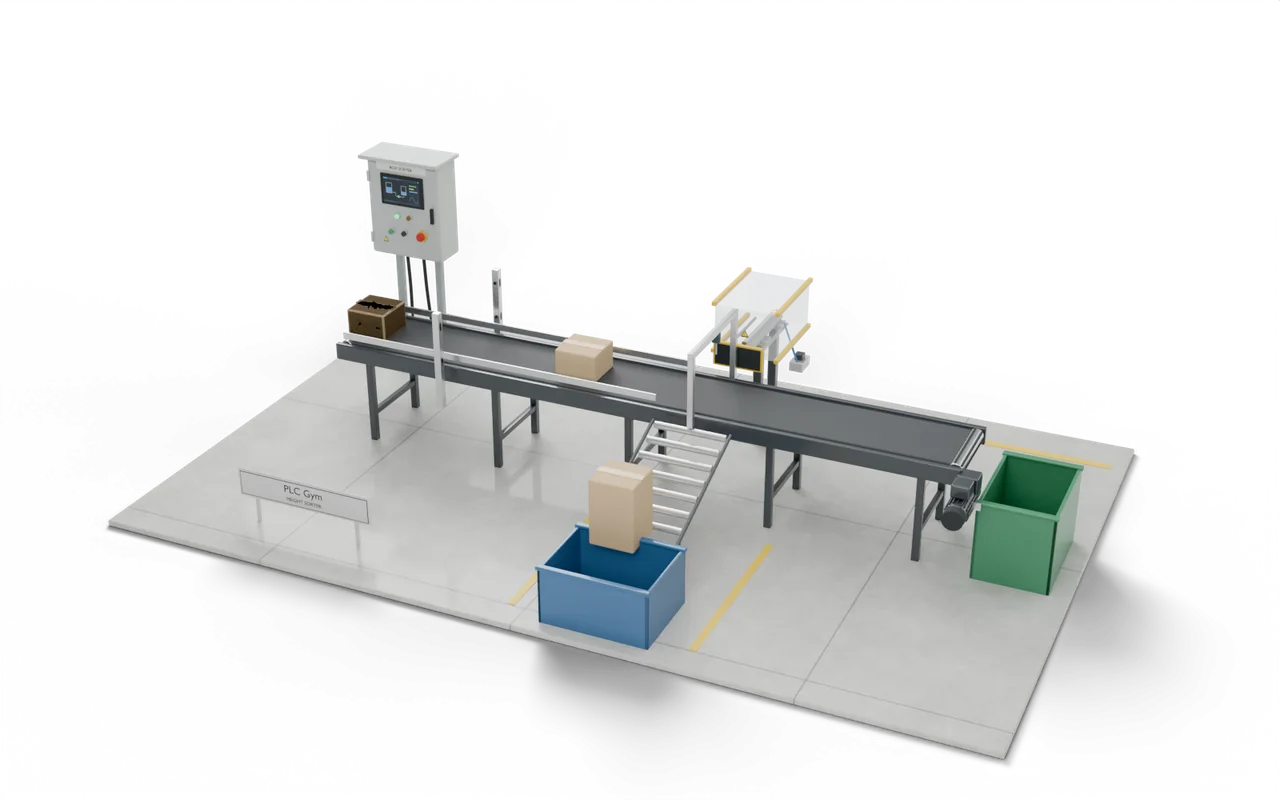
- trieur de cartons sur convoyeur en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 28. Labo machine 2 : mémoire, temporisation et séquences
Les grandes caisses hors de la ligne: ce que ton code doit faire
Start fait tourner le tapis et Stop l'arrête. Les caisses passent d'abord au contrôle de hauteur : BoxAtCheck voit chaque caisse, TallBox seulement les grandes. Environ 3.7 s plus tard la caisse arrive au poussoir, où BoxAtPusher voit son bord avant. Ne pousse que les grandes caisses : mets Pusher sur ON quand une grande caisse mémorisée arrive, et sur OFF dès que PusherOut indique la course complète. Ajoute un à TallCount pour chaque caisse poussée. Les petites caisses continuent jusqu'au bout du tapis. Il n'y a jamais qu'une seule caisse entre le contrôle et le poussoir. Conveyor fait tourner le tapis.
- Tapis
- Start le fait tourner, Stop l'arrête.
- Tall
- Faisceau haut au contrôle : à pousser.
- Appui
- Sort à l'arrivée, rentre en fin de course.
Les grandes caisses hors de la ligne: entrées et sorties
Ton programme lit 6 entrées et pilote 2 sorties. Une entrée de plus pilote la simulation ou affiche une mesure, pour que tu puisses tester. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
Les grandes caisses hors de la ligne: ce que vérifient les tests
- Start fait tourner le tapis ; Stop l'arrête.
- Une grande caisse est poussée quand elle arrive au poussoir, pas avant.
- Le poussoir rentre dès qu'il atteint la course complète.
- Les petites caisses ne sont jamais poussées, même juste après une grande.
- TallCount augmente de un pour chaque caisse poussée.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
Les centres de tri de colis trient ainsi par hauteur, poids et code-barres, assez vite pour qu'une poussée tardive touche la mauvaise caisse.
Pousse trop tôt et la plaque bloque le tapis ; trop tard et elle accroche la caisse ou la rate. Oublie d'effacer la mémoire et la prochaine bonne caisse part dans le bac de rejet.
Les centres de colis et les lignes d'emballage trient par taille, poids ou code-barres. Ici, deux cellules photoélectriques mesurent la hauteur et un poussoir pneumatique éjecte les cartons hauts dans une goulotte. Le carton est mesuré à un endroit et poussé à un autre, donc l'automate doit s'en souvenir en chemin.
- EntréeCartons sur la bande
- Contrôle de hauteurDeux cellules photoélectriquesTu es ici
- PusherCartons hauts éjectés
- BacsHauts et courts
Sur un vrai site : lieux, pièces et sécurité
- Centres de colis et de commerce en ligne
- Lignes d'emballage qui rejettent les caisses trop hautes
- Lignes d'embouteillage qui rejettent les bouchons manquants
Un poussoir peut coincer une main contre le rail de la bande. Sur une vraie ligne, il se trouve derrière des protecteurs fixes.
Un suivi qui perd le compte pousse le mauvais carton : les vrais trieurs vérifient que chaque rejet arrive dans la goulotte.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
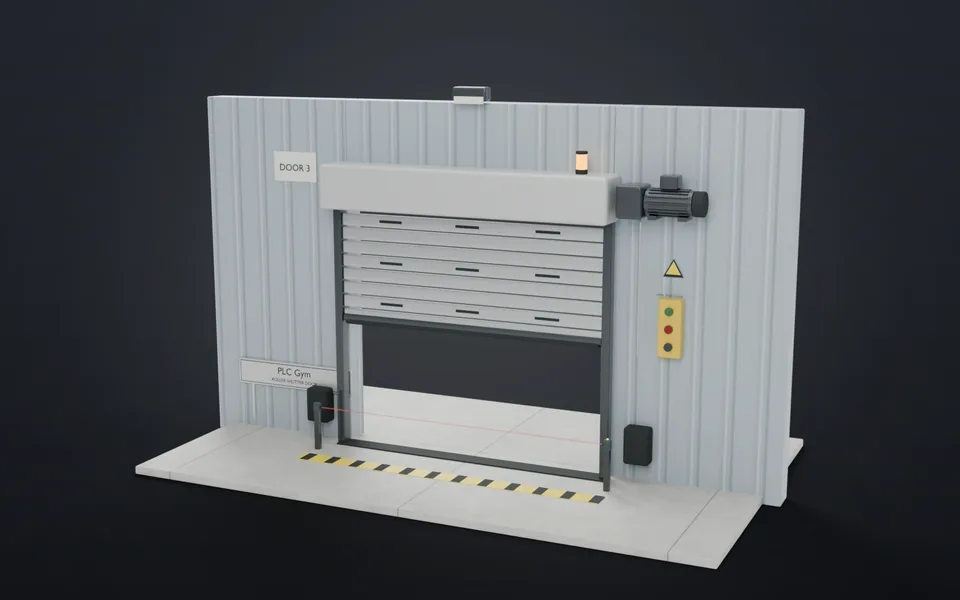 56Arrêt avant la paletteOuvre et ferme une porte qui repart en arrière en cas d'obstacle.Appliqué · 20 min · +400 XP
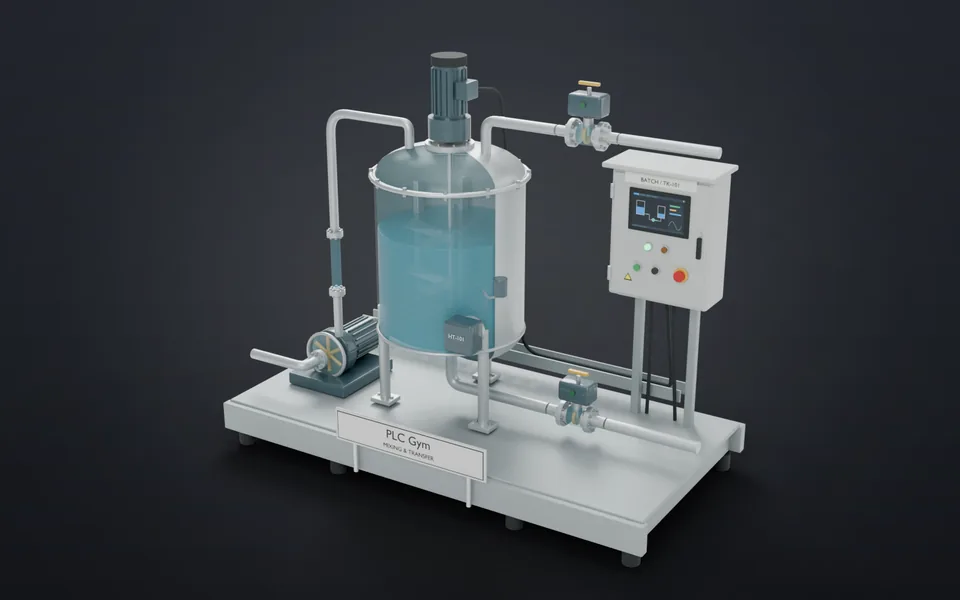 57Mettre un travail en pause, puis le reprendreAjoute un état Held au travail de mélange, et décide quelle demande l'emporte.Avancé · 18 min · +400 XP
- 58Moyenner les quatre dernières mesuresLisse un niveau bruité. Garde quatre mesures, et laisse chaque nouvelle mesure remplacer la plus ancienne.Appliqué · 15 min · +350 XP
- 59Moyenner les N dernières mesuresLisse un niveau bruité. Moyenne seulement les mesures que tu as, et abandonne la plus ancienne.Avancé · 25 min · +450 XP