

Bài tập Loại hộp cao khỏi dây chuyền: PLC băng tải
Ghi nhớ chiều cao của hộp và đẩy nó ra đúng lúc.
Chạy băng tải bằng Start và Stop. Ghi nhớ từng hộp cao tại điểm kiểm tra chiều cao, đẩy nó ra khi nó đến cơ cấu đẩy, và đếm nó.
Không cần thẻ. Không phải trả gì. Không cần hủy gì.
Official release: 5 December. Đứng đầu bảng xếp hạng vào ngày đó và thắng 3 tháng Pro, cộng 2 tuần Pro để tặng một người bạn. Hạng 2 thắng 4 tuần. Hạng 3 thắng 2 tuần. Thể lệ
- Mọi bài học, từ con số 0
- Mọi nhiệm vụ và bài học, khi bạn lên cấp
- Một bài kiểm tra thực hành cho mỗi danh hiệu, kèm chứng chỉ
- Tua lại bất kỳ bài kiểm tra nào, từng chu kỳ quét một
- Lời giải chi tiết khi bạn bí
- Công cụ chuyển đổi code, dùng thoải mái
 PRO (cần Pro) nhiệm vụ
Khởi động và dừng băng tải
Bài kiểm tra 1 trên 4StartKhởi động băng tảiOFFStopĐầu vàoOFFConveyorChạy băng tảiONPusherOutputOFF- Level
- Ứng dụng
- Thời gian
- Giới thiệu 25 phút
- Phần thưởng
- +300 XP
- Hệ thống máy
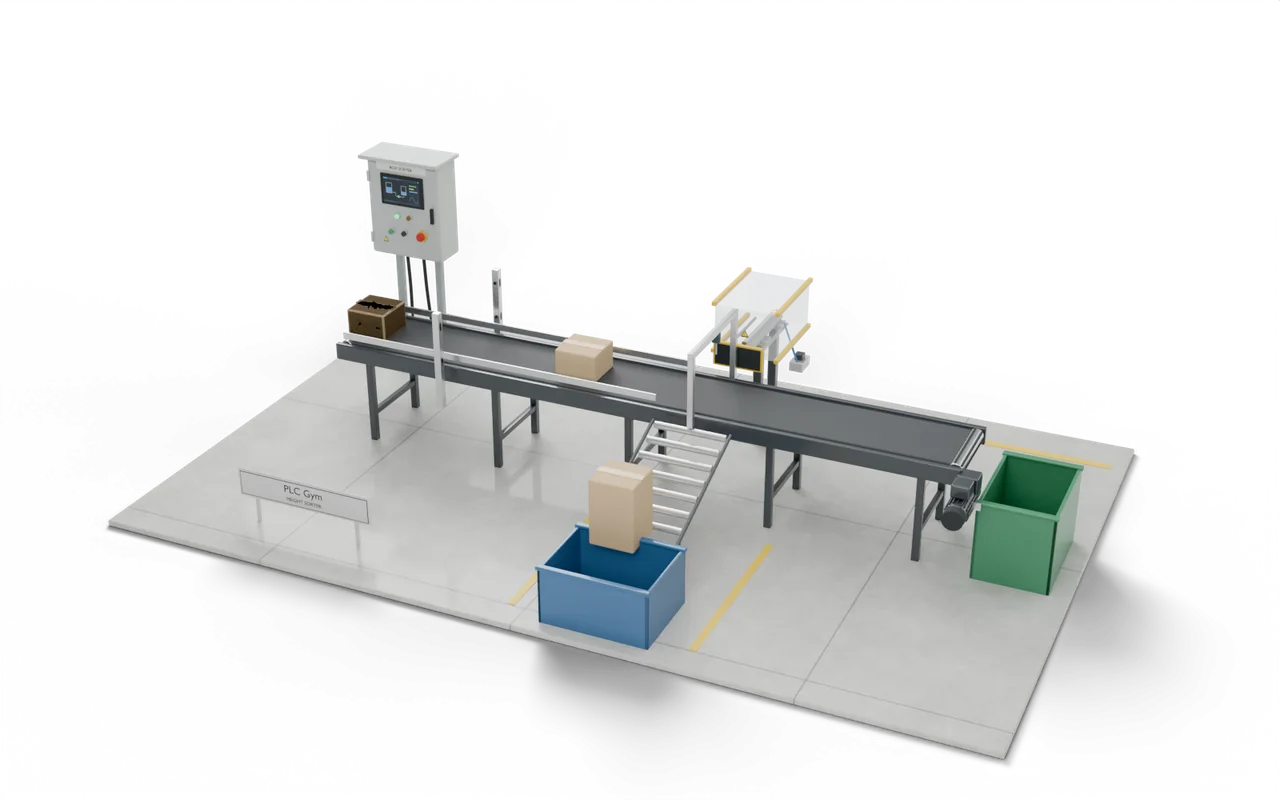
- máy phân loại hộp trên băng tải 3D
- Trình soạn thảo Siemens
- Ngôn ngữ ladder (LAD), SCL
- Trình soạn thảo Rockwell
- Ladder, Văn bản cấu trúc
- Trình soạn thảo Beckhoff
- Văn bản cấu trúc
- Giai đoạn
- 28. Bài thực hành máy 2: bộ nhớ, định thời và trình tự
Loại hộp cao khỏi dây chuyền: những gì code của bạn phải làm
Start chạy băng tải và Stop dừng nó. Các hộp đi qua điểm kiểm tra chiều cao trước: BoxAtCheck thấy mọi hộp, TallBox chỉ thấy hộp cao. Khoảng 3.7 s sau, hộp đến cơ cấu đẩy, nơi BoxAtPusher thấy mép trước của nó. Chỉ đẩy hộp cao: chuyển Pusher sang ON khi một hộp cao đã được ghi nhớ đến nơi, và OFF ngay khi PusherOut cho thấy đã hết hành trình. Cộng một vào TallCount cho mỗi hộp được đẩy. Hộp thấp đi tiếp đến cuối băng tải. Giữa điểm kiểm tra và cơ cấu đẩy luôn chỉ có một hộp. Conveyor chạy băng tải.
- Băng tải
- Start chạy nó, Stop dừng nó.
- Tall
- Tia cao bị chắn ở điểm kiểm tra: đẩy nó.
- Nhấn
- Đẩy ra khi hộp đến, về khi hết hành trình.
Loại hộp cao khỏi dây chuyền: đầu vào và đầu ra
Chương trình của bạn đọc 6 đầu vào và điều khiển 2 đầu ra. Một đầu vào nữa điều khiển mô phỏng hoặc hiện một số đo, để bạn kiểm tra. Tên giống nhau trong trình soạn thảo của mọi hãng.
Loại hộp cao khỏi dây chuyền: các bài kiểm tra kiểm tra gì
- Start chạy băng tải; Stop dừng nó.
- Hộp cao được đẩy khi nó đến cơ cấu đẩy, không sớm hơn.
- Cơ cấu đẩy quay về ngay khi đã hết hành trình.
- Hộp thấp không bao giờ bị đẩy, kể cả ngay sau một hộp cao.
- TallCount tăng thêm một cho mỗi hộp được đẩy.
- Thử Dùng các nút bên dưới mô hình và xem hệ thống máy phản ứng.
- Kiểm tra lời giải Mọi bài kiểm tra chạy trên code của bạn chỉ với một lần nhấn.
- Tua lại PRO (cần Pro) Nếu một bài không đạt, hãy lùi lại từng chu kỳ quét để xem vì sao.
Bí ở nhiệm vụ này? Hãy hỏi các thành viên trong Phòng thay đồ.
Bạn sẽ gặp điều này ở đâu ngoài hiện trường
Các trung tâm phân loại bưu kiện phân loại theo chiều cao, cân nặng và mã vạch theo cách này, nhanh đến mức đẩy trễ là trúng nhầm hộp.
Đẩy quá sớm thì tấm đẩy chặn băng tải; quá muộn thì nó quệt vào hộp hoặc trượt mất. Quên xóa bộ nhớ thì hộp tốt kế tiếp sẽ vào thùng loại bỏ.
Trung tâm bưu kiện và dây chuyền đóng gói phân loại theo kích thước, trọng lượng hoặc mã vạch. Ở đây hai mắt quang đo chiều cao và một bộ đẩy khí nén gạt hộp cao xuống máng. Hộp được đo ở một chỗ và bị đẩy ở chỗ khác, nên bộ điều khiển phải ghi nhớ nó trên đường đi.
- Đầu vàoHộp trên băng tải
- Kiểm tra chiều caoHai mắt quangBạn đang ở đây
- PusherĐẩy hộp cao ra
- Thùng chứaCao và thấp
Tại nhà máy thật: khu vực, bộ phận và an toàn
- Trung tâm bưu kiện và thương mại điện tử
- Dây chuyền đóng gói loại bỏ thùng quá cao
- Dây chuyền chiết chai loại bỏ chai thiếu nắp
Bộ đẩy có thể kẹp tay vào thanh chắn băng tải. Trên dây chuyền thật nó nằm sau tấm che cố định.
Theo dõi bị đếm sai sẽ đẩy nhầm hộp: máy phân loại thật kiểm tra từng hộp bị loại có đến máng hay không.
Kích thước, thời gian và hình cắt là lựa chọn để giảng dạy, không phải bản vẽ của một công trình thật cụ thể nào.
Tiếp theo trên chặng đường
 56Dừng trước khi chạm palletMở và đóng một cửa biết đảo chiều khi có vật cản.Ứng dụng · 20 phút · +400 XP
 57Tạm giữ một mẻ, rồi chạy tiếpThêm trạng thái Held vào mẻ trộn, và quyết định yêu cầu nào thắng.Nâng cao · 18 phút · +400 XP
- 58Lấy trung bình bốn giá trị đọc gần nhấtLàm mượt một tín hiệu mức bị nhiễu. Giữ bốn giá trị đọc, và để mỗi giá trị mới thay cho giá trị cũ nhất.Ứng dụng · 15 phút · +350 XP
- 59Lấy trung bình N giá trị đọc gần nhấtLàm mượt một tín hiệu mức bị nhiễu. Chỉ lấy trung bình các giá trị đọc bạn đang có, và bỏ giá trị cũ nhất.Nâng cao · 25 phút · +450 XP