

背の高い箱をラインから外す: コンベアの PLCの演習
箱の高さを覚えておき、ちょうどよいタイミングで押し出す。
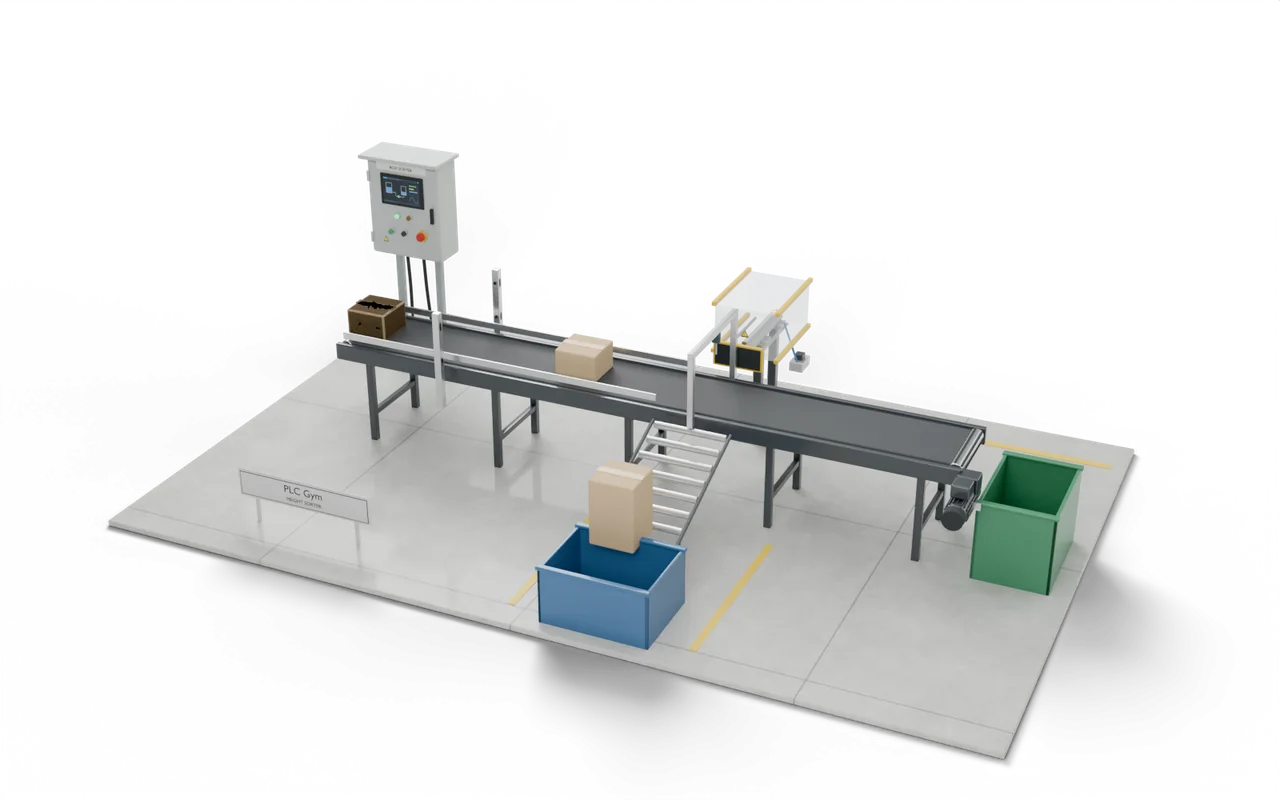
ベルトを Start と Stop で動かします。高さチェックで背の高い箱をそれぞれ覚え、プッシャーに届いたら押し出し、数えます。
カード登録不要。支払いなし。解約手続きなし。
Official release: 5 December. 当日ランキング1位になると、Pro 3か月分と、友だちにあげられる Pro 2週間分を獲得できます。2位は4週間分、3位は2週間分です。 ルール
- ゼロから始める、すべてのレッスン
- レベルアップに合わせて、すべてのミッションとレッスン
- 称号ごとの実技テストと、認定証
- どのテストも、1スキャンずつ巻き戻し
- 行き詰まったときの、解説付きの解答
- コード変換ツールを好きなだけ
 PRO (Pro が必要) ミッション
ベルトの始動と停止
テスト 1 / 4Startベルトを開始OFFStop入力OFFConveyorベルトを運転するONPusherOutputOFF- Level
- 応用
- 時間
- 概要 25 分
- 報酬
- +300 XP
- 設備
- 3D のコンベアの箱の仕分け機
- Siemens のエディタ
- ラダー図(LAD), SCL
- Rockwell のエディタ
- ラダー図, ストラクチャードテキスト
- Beckhoff のエディタ
- ストラクチャードテキスト
- ステージ
- 28. マシンラボ 2:メモリ、タイミング、シーケンス
背の高い箱をラインから外す: コードがしなければならないこと
Start でベルトが動き、Stop で止まります。箱は先に高さチェックを通ります:BoxAtCheck はすべての箱を検知し、TallBox は背の高い箱だけを検知します。約3.7秒後に箱がプッシャーに届き、BoxAtPusher がその先頭を検知します。押し出すのは背の高い箱だけです:覚えておいた背の高い箱が来たら Pusher を ON にし、PusherOut がフルストロークを示したらすぐ OFF にします。押し出した箱ごとに TallCount に1を足します。低い箱はベルトの端まで進みます。チェックとプッシャーの間にある箱は、常に1つだけです。Conveyor がベルトを動かします。
- ベルト
- Start で動かし、Stop で止める。
- Tall
- チェックでの高いビーム:押し出す。
- 押す
- 到着したら出て、フルストロークで戻る。
背の高い箱をラインから外す: 入力と出力
プログラムは 6 個の入力を読み、2 個の出力を設定します。 ほかに入力が1つあり、シミュレーションを動かしたり値を表示したりします。テストに使ってください。 名前はどのメーカーのエディタでも同じです。
背の高い箱をラインから外す: テストでチェックする内容
- Start でベルトが動き、Stop で止まる。
- 背の高い箱は、その前ではなく、プッシャーに届いたときに押し出される。
- プッシャーは、フルストロークに届いたらすぐ戻る。
- 低い箱は、背の高い箱のすぐあとでも、決して押し出されない。
- TallCount は、押し出した箱ごとに1つ増える。
- 試す モデルの下のボタンを使い、設備の反応を見てください。
- 解答をテスト ボタン1つで、すべてのチェックがあなたのコードで実行されます。
- 巻き戻し PRO (Pro が必要) 不合格のチェックがあれば、1スキャンずつさかのぼって原因を確かめられます。
このミッションで行き詰まりましたか?こちらでメンバーに聞いてみましょう: ロッカールーム.
現場で目にする場面
小包のハブは、高さ、重さ、バーコードでこのように仕分け、押し出しが遅れると違う箱に当たってしまうほどの速さです。
早く押しすぎるとプレートがベルトをふさぎ、遅すぎるとプレートが箱をかすめるか外します。記憶を消し忘れると、次の良い箱が不良品ビンに入ります。
荷物の集配拠点や包装ラインは、大きさ、重さ、バーコードで仕分けます。ここでは、2 つの光電センサが高さを測り、空圧のプッシャが、背の高い箱をシュートへはじきます。箱は一か所で測り、別の場所で押すので、コントローラは途中でそれを覚えておく必要があります。
- 搬入口ベルトの上の箱
- 高さのチェック2 つの光電センサ現在地
- Pusher背の高い箱を外す
- ボックス背が高いものと低いもの
実際の現場:場所、部品、安全
- 荷物とネット通販の拠点
- 高さ超過のケースをはじく包装ライン
- キャップのないものをはじくボトリングライン
プッシャは、手をベルトのレールに挟むことがあります。本物のラインでは、固定のガードの後ろにあります。
追跡がずれると、違う箱を押します。本物の仕分け機は、はじいたものが毎回シュートに届いたかを確認します。
大きさ、タイミング、断面図は教えるための選択で、特定の実際の設備を描いたものではありません。
道のりの次の一歩
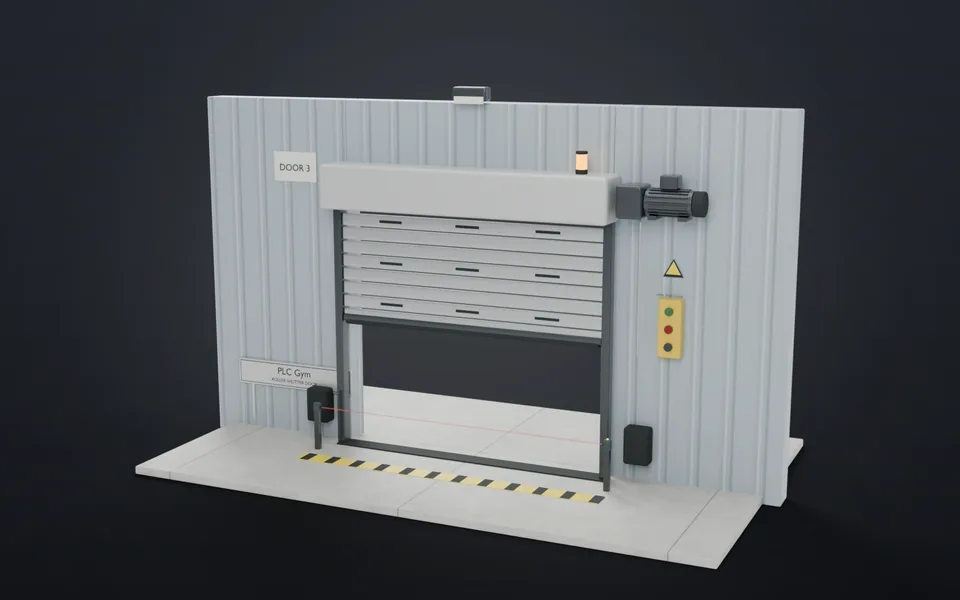 56パレットの前で止まる障害物があれば反転するドアを、開け閉めする。応用 · 20 分 · +400 XP
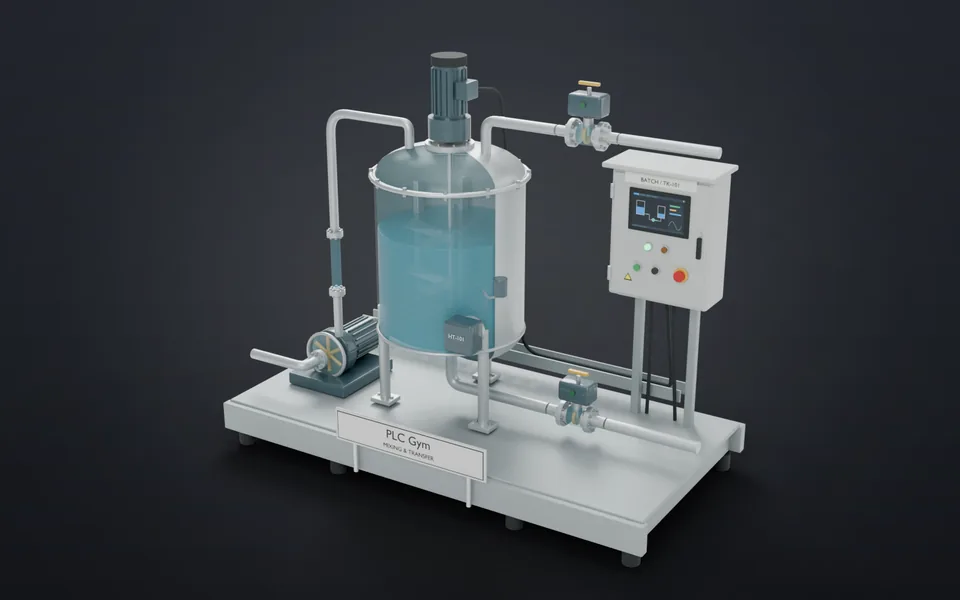 57ジョブを保留して、再開する混合ジョブに Held の状態を加え、どの要求を優先するかを決めます。上級 · 18 分 · +400 XP
- 58直近 4 個の読み取り値を平均するノイズの多いレベルをなめらかにします。読み取り値を4つ持ち、新しいものが来るたびに、いちばん古いものと入れ替えます。応用 · 15 分 · +350 XP
- 59直近 N 個の読み取り値を平均するノイズの多いレベルをなめらかにします。持っている読み取り値だけを平均し、いちばん古いものを捨てます。上級 · 25 分 · +450 XP