

Ejercicio de Cajas altas fuera de la línea: transportador con PLC
Recuerda la altura de una caja y empújala en el momento justo.
Maneja la cinta con Start y Stop. Recuerda cada caja alta en el control de altura, sácala de la cinta cuando llegue al empujador y cuéntala.
Sin tarjeta. Nada que pagar. Nada que cancelar.
Official release: 5 December. Queda primero en la clasificación ese día y gana 3 meses de Pro, más 2 semanas de Pro para regalar a un amigo. El 2.º puesto gana 4 semanas. El 3.er puesto gana 2 semanas. Reglas
- Todas las lecciones, desde cero
- Todas las misiones y lecciones, a medida que subes de nivel
- Una prueba práctica para cada título, con un certificado
- Rebobina cualquier prueba, escaneo a escaneo
- Soluciones resueltas cuando te atascas
- El convertidor de código, todo lo que quieras
 PRO (requiere Pro) misión
Arrancar y parar la cinta
Prueba 1 de 4StartArrancar la bandaOFFStopEntradaOFFConveyorHacer funcionar la bandaONPusherOutputOFF- Level
- Aplicado
- Tiempo
- Acerca de 25 min
- Recompensa
- +300 XP
- Instalación
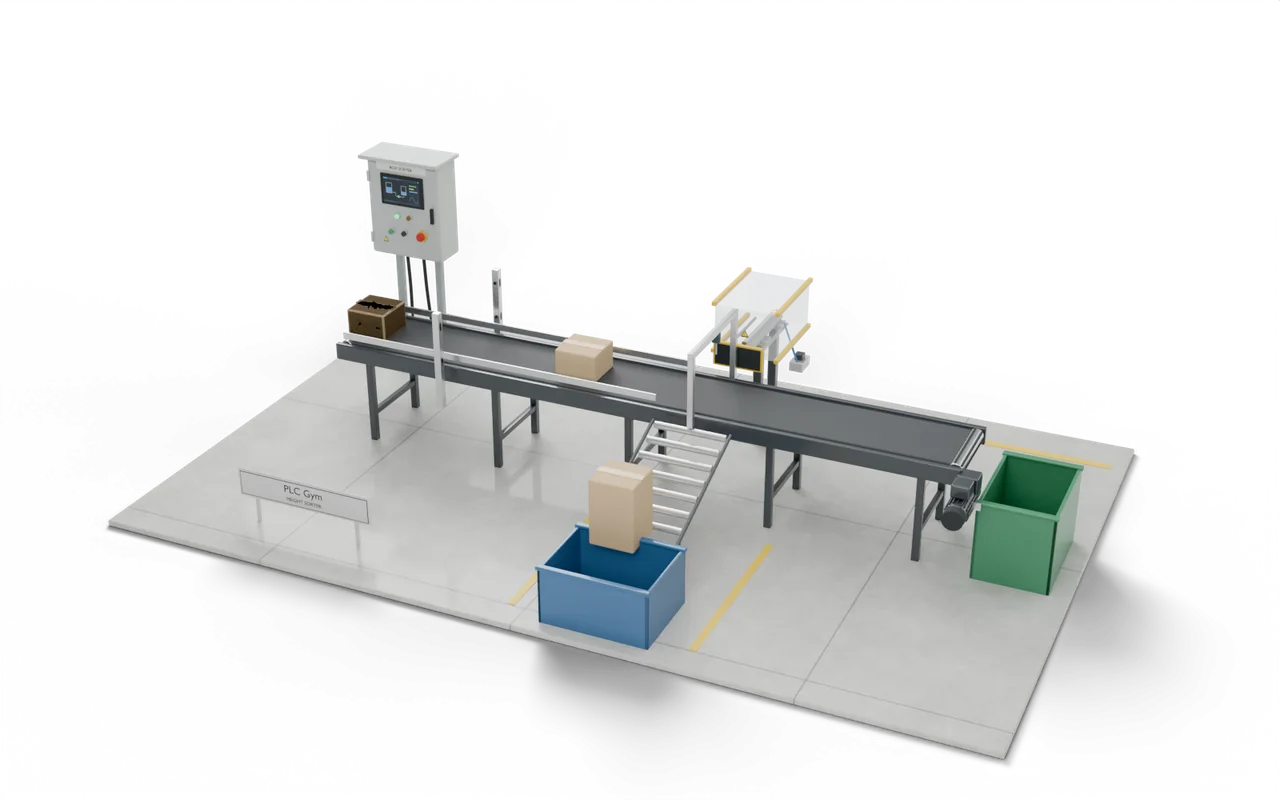
- clasificador de cajas en transportador en 3D
- Editores de Siemens
- Ladder (LAD), SCL
- Editores de Rockwell
- Ladder, Texto estructurado
- Editores de Beckhoff
- Texto estructurado
- Etapa
- 28. Laboratorio de máquinas 2: memoria, tiempos y secuencias
Cajas altas fuera de la línea: qué debe hacer tu código
Start pone en marcha la cinta y Stop la detiene. Las cajas pasan primero por el control de altura: BoxAtCheck ve todas las cajas, TallBox solo las altas. Unos 3.7 s después la caja llega al empujador, donde BoxAtPusher ve su borde delantero. Empuja solo las cajas altas: pon Pusher en ON cuando llegue una caja alta recordada, y en OFF en cuanto PusherOut indique la carrera completa. Suma uno a TallCount por cada caja empujada. Las cajas bajas siguen hasta el final de la cinta. Nunca hay más de una caja entre el control y el empujador. Conveyor pone en marcha la cinta.
- Cinta
- Start la pone en marcha, Stop la detiene.
- Tall
- Haz alto en el control: empújala.
- Pulsar
- Sale al llegar, vuelve en la carrera completa.
Cajas altas fuera de la línea: entradas y salidas
Tu programa lee 6 entradas y escribe 2 salidas. Una entrada más mueve la simulación o muestra una lectura, para que pruebes con ella. Los nombres son los mismos en el editor de cada fabricante.
Cajas altas fuera de la línea: qué comprueban las pruebas
- Start pone en marcha la cinta; Stop la detiene.
- Una caja alta se empuja cuando llega al empujador, no antes.
- El empujador vuelve en cuanto llega a la carrera completa.
- Las cajas bajas nunca se empujan, ni siquiera justo después de una alta.
- TallCount sube uno por cada caja empujada.
- Pruébalo Usa los botones de debajo del modelo y mira cómo responde la instalación.
- Probar solución Todas las comprobaciones se ejecutan sobre tu código con una sola pulsación.
- Rebobinar PRO (requiere Pro) Si una falla, retrocede por ella escaneo a escaneo para ver por qué.
¿Atascado en esta misión? Pregunta a los miembros en el Vestuario.
Dónde verías esto en planta
Los centros de paquetería clasifican así por altura, peso y código de barras, tan rápido que un empuje tardío golpea la caja equivocada.
Empuja demasiado pronto y la placa bloquea la cinta; demasiado tarde y roza la caja o no la alcanza. Olvida borrar la memoria y la siguiente caja buena va al cubo de rechazos.
Los centros de paquetería y las líneas de embalaje clasifican por tamaño, peso o código de barras. Aquí dos fotocélulas miden la altura y un empujador neumático tira las cajas altas por una rampa. La caja se mide en un sitio y se empuja en otro, así que el controlador tiene que recordarla por el camino.
- EntradaCajas en la banda
- Comprobación de alturaDos fotocélulasEstás aquí
- PusherFuera las cajas altas
- ContenedoresAltas y bajas
En una planta real: lugares, piezas y seguridad
- Centros de paquetería y comercio electrónico
- Líneas de embalaje que rechazan cajas demasiado altas
- Líneas de embotellado que rechazan botellas sin tapón
Un empujador puede atrapar una mano contra la barandilla de la banda. En una línea real va detrás de protecciones fijas.
Un seguimiento que pierde la cuenta empuja la caja equivocada: los clasificadores reales comprueban que cada rechazo llega a la rampa.
Los tamaños, los tiempos y los cortes son decisiones didácticas, no el plano de ninguna instalación real concreta.
Lo siguiente en el camino
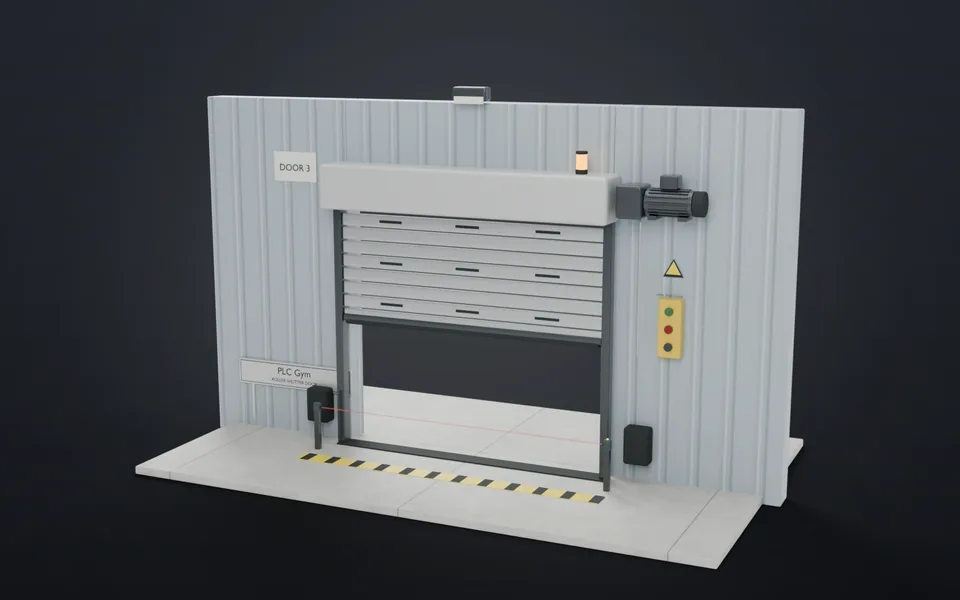 56Parar antes del paléAbre y cierra una puerta que se invierte ante obstáculos.Aplicado · 20 min · +400 XP
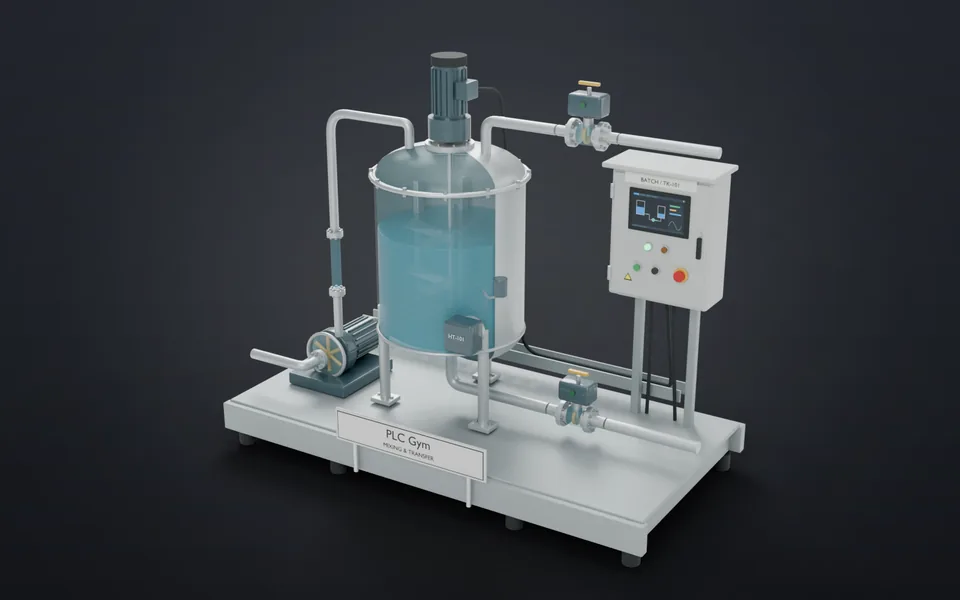 57Pon un trabajo en espera y luego reanúdaloAñade un estado Held al trabajo de mezcla y decide qué petición gana.Avanzado · 18 min · +400 XP
- 58Promedia las últimas cuatro lecturasSuaviza un nivel con ruido. Guarda cuatro lecturas y deja que cada lectura nueva sustituya a la más antigua.Aplicado · 15 min · +350 XP
- 59Promedia las últimas N lecturasSuaviza un nivel con ruido. Promedia solo las lecturas que tienes y descarta la más antigua.Avanzado · 25 min · +450 XP