

Bài tập Xi lanh không bao giờ đến nơi: Lập trình PLC
Cho mỗi chuyển động ba giây, và dừng an toàn nếu hết thời gian.
Chạy chu trình A+ B+ B− A−, và giám sát mỗi chuyển động bằng bộ định thời ba giây. Chuyển động nào hết thời gian sẽ dừng chu trình với FaultLamp ON, và các xi lanh về vị trí gốc theo thứ tự an toàn.
Không cần thẻ. Không phải trả gì. Không cần hủy gì.
Official release: 5 December. Đứng đầu bảng xếp hạng vào ngày đó và thắng 3 tháng Pro, cộng 2 tuần Pro để tặng một người bạn. Hạng 2 thắng 4 tuần. Hạng 3 thắng 2 tuần. Thể lệ
- Mọi bài học, từ con số 0
- Mọi nhiệm vụ và bài học, khi bạn lên cấp
- Một bài kiểm tra thực hành cho mỗi danh hiệu, kèm chứng chỉ
- Tua lại bất kỳ bài kiểm tra nào, từng chu kỳ quét một
- Lời giải chi tiết khi bạn bí
- Công cụ chuyển đổi code, dùng thoải mái
 PRO (cần Pro) nhiệm vụ
Chu trình bình thường, không có lỗi
Bài kiểm tra 1 trên 7StartNút nhấn Start màu xanhOFFAirOnVan xả 0V2: ON cho khí vào, OFF xả khí raONExtendAVan 1V1, lò xo hồi: ON đẩy A ra, OFF đưa nó vềOFFRunLampOutputOFF- Level
- Nâng cao
- Thời gian
- Giới thiệu 35 phút
- Phần thưởng
- +500 XP
- Hệ thống máy
- bộ thực hành điện khí nén 3D
- Trình soạn thảo Siemens
- Ngôn ngữ ladder (LAD), SCL
- Trình soạn thảo Rockwell
- Ladder, Văn bản cấu trúc
- Trình soạn thảo Beckhoff
- Văn bản cấu trúc
- Giai đoạn
- 33. Bài thực hành khí nén: xi lanh, van và công tắc từ
Xi lanh không bao giờ đến nơi: những gì code của bạn phải làm
Trình tự chờ một công tắc sẽ chờ mãi nếu công tắc không bao giờ tác động: xi lanh bị kẹt, công tắc lưỡi gà hỏng, ống khí bị gập. Giữ AirOn ở ON, và chạy cùng chu trình như trước: Start với AirOK, A0 và B0; A ra (ExtendA), B ra (ExtendB), B về (RetractB), A về, mỗi bước theo công tắc lưỡi gà của nó, với RunLamp ON. Bây giờ hãy đo thời gian từng chuyển động. Nếu chuyển động nào mất hơn 3 giây, dừng chu trình: RunLamp OFF và FaultLamp ON. Sau đó về vị trí gốc an toàn: đưa B về trước (RetractB ON cho đến B0) trong khi A vẫn được giữ ở ngoài, rồi mới cho A về (ExtendA OFF). FaultLamp giữ ON cho đến khi Reset được nhấn lúc cả hai xi lanh đã về gốc (A0 và B0). Khi FaultLamp đang ON, Start không làm gì cả. Xi lanh chậm không phải là lỗi: chuyển động nào xong trong vòng 3 giây thì không được báo lỗi.
- Chu trình
- A ra, B ra, B về, A về, theo các công tắc lưỡi gà.
- Giới hạn thời gian
- Bất kỳ chuyển động nào mất hơn 3 s là lỗi.
- Khi có lỗi
- B về trước, rồi đến A. FaultLamp ON, RunLamp OFF.
- Reset
- Chỉ khi có A0 và B0. Start không làm gì cho đến lúc đó.
- Cách kiểm tra
- Các bài kiểm tra nhấn các nút và bật tình trạng kẹt, rồi quan sát chính bộ thực hành: các công tắc lưỡi gà và số hành trình đã hoàn thành.
Xi lanh không bao giờ đến nơi: đầu vào và đầu ra
Chương trình của bạn đọc 7 đầu vào và điều khiển 6 đầu ra. 4 đầu vào nữa điều khiển mô phỏng hoặc hiện số đo, để bạn kiểm tra. Tên giống nhau trong trình soạn thảo của mọi hãng.
Xi lanh không bao giờ đến nơi: các bài kiểm tra kiểm tra gì
- Một chu trình bình thường chạy không có lỗi, kể cả với xi lanh chậm.
- Chuyển động nào mất hơn 3 giây sẽ dừng chu trình: RunLamp OFF, FaultLamp ON.
- Sau khi có lỗi, B về trước, và A chỉ nhả ra khi B đã về vị trí gốc.
- Lỗi được giữ cho đến khi Reset được nhấn lúc cả hai xi lanh đã về gốc.
- Start không làm gì khi FaultLamp đang ON.
- Thử Dùng các nút bên dưới mô hình và xem hệ thống máy phản ứng.
- Kiểm tra lời giải Mọi bài kiểm tra chạy trên code của bạn chỉ với một lần nhấn.
- Tua lại PRO (cần Pro) Nếu một bài không đạt, hãy lùi lại từng chu kỳ quét để xem vì sao.
Bí ở nhiệm vụ này? Hãy hỏi các thành viên trong Phòng thay đồ.
Bạn sẽ gặp điều này ở đâu ngoài hiện trường
Mọi trình tự thật đều có bộ giám sát thời gian này. Trên màn hình vận hành nó hiện là 'Bước 20 quá thời gian: B chưa ra', cho thợ bảo trì biết chính xác cần xem ở đâu.
Không có giới hạn thời gian, một xi lanh bị kẹt sẽ để máy đứng im lặng giữa chu trình với bộ kẹp đang đóng. Người ta thò tay vào để xem có gì sai.
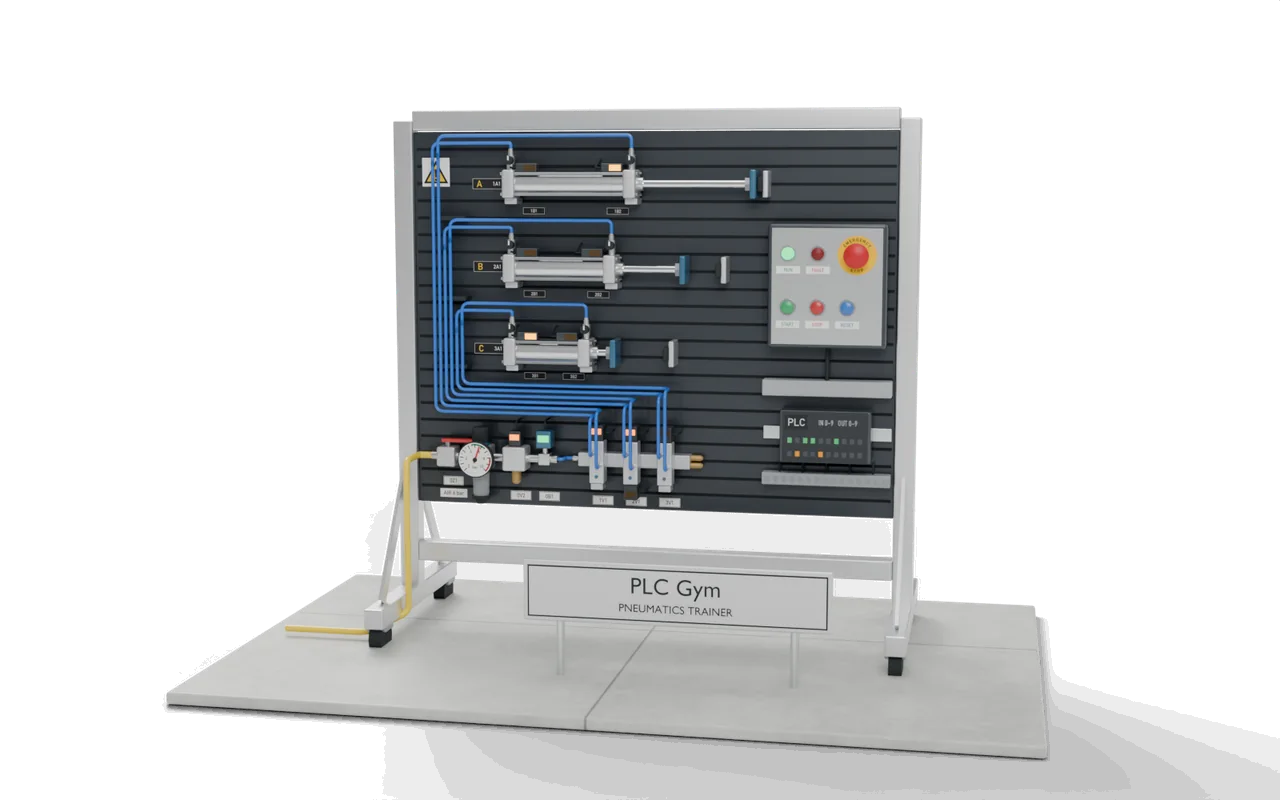
Hầu hết máy kẹp, đẩy, nâng hoặc đẩy ra đều làm việc đó bằng xi lanh khí. Một van điện từ đưa khí vào một phía của pít-tông và xả khí ở phía kia, và một công tắc nhỏ trên thân xi lanh báo cho bộ điều khiển biết khi pít-tông đã đến nơi. Các trường dạy điều này trên một bàn như thế này, vì cùng vài bộ phận đó tạo nên gần như mọi máy khí nén.
- Nguồn khíĐã lọc, đặt ở 6 bar
- VanMỗi xi lanh một van 5/2
- Xi lanhRa và về bằng khí nénBạn đang ở đây
- Công tắc từChứng minh từng hành trình
Tại nhà máy thật: khu vực, bộ phận và an toàn
- Máy lắp ráp kẹp chi tiết, rồi ép hoặc khoan nó
- Dây chuyền đóng gói đẩy, nâng và đẩy thùng ra
- Xưởng đào tạo của trường và học nghề
Khí nén là năng lượng tích trữ. Hãy đóng van cách ly và xả khí trước khi chạm vào đường ống: ống bị tuột khi còn áp suất sẽ quất mạnh.
Xả khí không phải lúc nào cũng là trạng thái an toàn. Một xi lanh đang giữ tải thẳng đứng sẽ rơi khi mất khí, nên máy thật được đánh giá từng xi lanh một.
Kích thước, thời gian và hình cắt là lựa chọn để giảng dạy, không phải bản vẽ của một công trình thật cụ thể nào.
Tiếp theo trên chặng đường
 64Hai kênh phải khớp nhauĐọc nút dừng khẩn cấp và cửa, mỗi thiết bị trên hai kênh, và khóa ô làm việc khi một cặp không khớp nhau.Nâng cao · 40 phút · +550 XP
- 65Xác nhận các contactor đã nhảKiểm tra tiếp điểm phản hồi (mirror contact) của các contactor, và từ chối reset khi có một contactor bị hàn dính.Nâng cao · 40 phút · +500 XP
 66Hai tay, kiểm tra hai lầnThêm nút ấn lòng bàn tay có kiểm tra, nút dừng khẩn cấp và reset cho máy ép hai tay.Nâng cao · 45 phút · +650 XP
- 67Dừng hẳn hoặc giảm tốcBiến nút dừng khẩn cấp thành dừng loại 0 và cửa thành dừng loại 1: phanh trước, rồi ngắt điện.Nâng cao · 40 phút · +500 XP