

Exercice : La bonne bouteille, à chaque fois: automate et codeur
Suis les articles par codeur dans une file, et vérifie chaque rejet.
Rejette chaque bouteille que la caméra refuse, et seulement celles-là, avec jusqu'à dix bouteilles entre la caméra et la buse, un tapis qui change de vitesse, des bouteilles retirées à la main, et une cellule de confirmation qui doit voir chaque rejet.
Sans carte bancaire. Rien à payer. Rien à annuler.
Official release: 5 December. Prends la tête du classement ce jour-là et gagne 3 mois de Pro, plus 2 semaines de Pro à offrir à un ami. La 2e place gagne 4 semaines. La 3e place gagne 2 semaines. Règlement
- Toutes les leçons, depuis zéro
- Toutes les missions et leçons, au fil de ta montée de niveau
- Un test pratique pour chaque titre, avec un certificat
- Rembobine n'importe quel test, un cycle à la fois
- Des solutions commentées quand tu es bloqué
- Le convertisseur de code, autant que tu veux
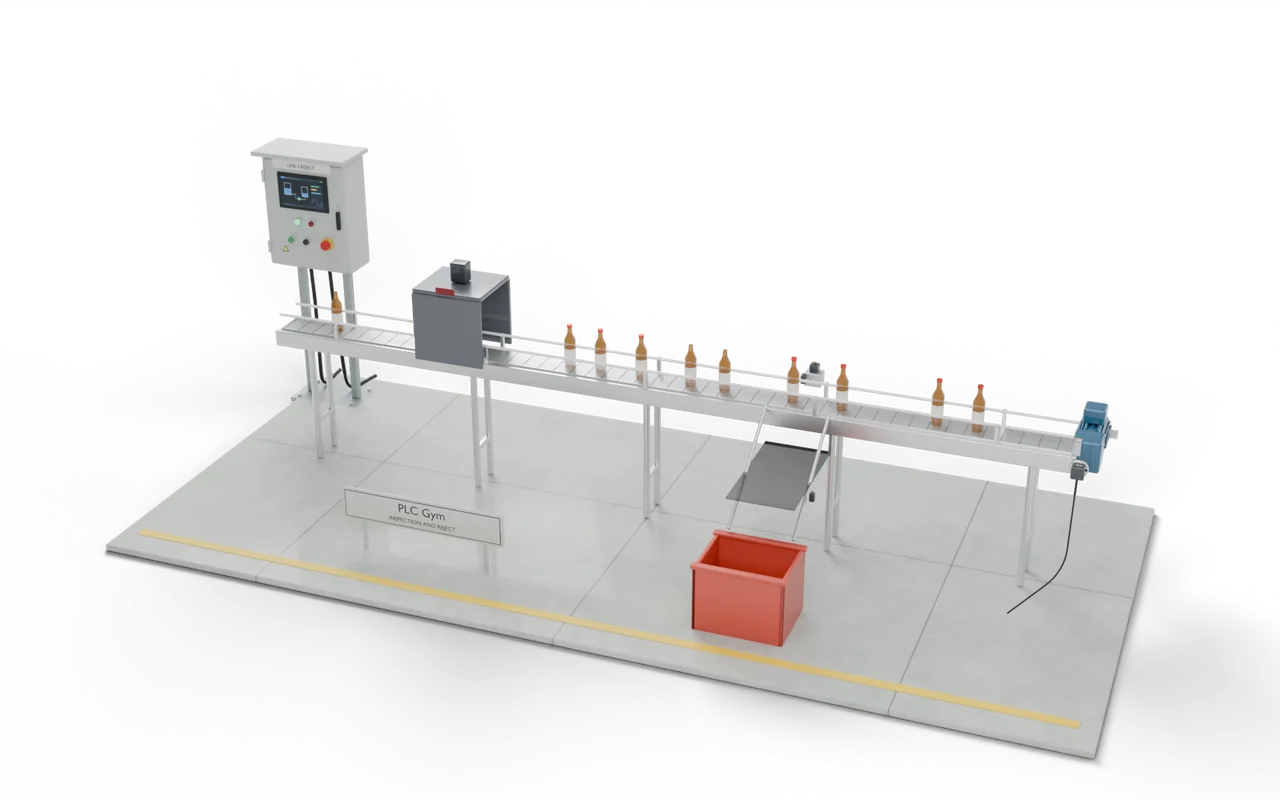 PRO (nécessite Pro) mission
Start fait tourner la ligne, Stop l'arrête
Test 1 sur 5StartDémarrer la ligne (efface aussi un défaut de rejet)OFFStopEntréeOFFRunFais tourner le convoyeurONBottleAtRejectOutputON- Level
- Expert
- Durée
- À propos 90 min
- Récompense
- +950 XP
- Installation
- système de rejet avec suivi par codeur en 3D
- Éditeurs Siemens
- Schéma à contacts (CONT), SCL
- Éditeurs Rockwell
- Schéma à contacts, Texte structuré
- Éditeurs Beckhoff
- Texte structuré
- Étape
- 31. Labo machine 5 : systèmes experts
La bonne bouteille, à chaque fois: ce que ton code doit faire
Chaque fois qu'une bouteille coupe la cellule de déclenchement (front montant de BottleAtVision), ajoute son compte Encoder à la fin d'une file : tableaux Pos et Bad de 16 entrées, avec Head, Tail et Count. La caméra répond plus tard avec un VisionDone d'un cycle ; si VisionBad est ON avec lui, marque l'entrée la plus récente comme mauvaise. Quand la plus ancienne bouteille a parcouru 2135 mm (Encoder − son Pos ≥ 2135), retire-la de l'avant de la file ; si elle est mauvaise et que BottleAtReject montre qu'elle est bien là, déclenche Reject pour les 30 mm de déplacement suivants. Chaque rejet doit être vu par RejectConfirm dans les 300 mm, sinon verrouille RejectFail et arrête la ligne. Start fait tourner la ligne et efface RejectFail ; Stop l'arrête. Run commande le convoyeur.
- File
- Pos[Tail] := Encoder au déclenchement.
- Feu
- 2135 mm plus tard, 30 mm de long, seulement si elle est là.
- Confirm
- Dans les 300 mm, sinon arrêt.
La bonne bouteille, à chaque fois: entrées et sorties
Ton programme lit 8 entrées et pilote 3 sorties. 3 entrées de plus pilotent la simulation ou affichent des mesures, pour que tu puisses tester. Les noms sont les mêmes dans l'éditeur de chaque constructeur.
La bonne bouteille, à chaque fois: ce que vérifient les tests
- Chaque bouteille est mise en file avec son compte de codeur à la cellule de déclenchement.
- La réponse tardive de la caméra marque la bonne bouteille (la plus récente).
- Les mauvaises bouteilles reçoivent 30 mm d'air exactement 2135 mm plus tard ; les bonnes jamais.
- Une bouteille qui n'est plus là n'est pas soufflée.
- Un rejet non confirmé verrouille RejectFail et arrête la ligne.
- Essaie Utilise les boutons sous le modèle et regarde l'installation réagir.
- Tester la solution Toutes les vérifications tournent sur ton code en un seul clic.
- Rembobiner PRO (nécessite Pro) Si l'une échoue, reviens en arrière cycle par cycle pour voir pourquoi.
Bloqué sur cette mission ? Demande aux membres dans le Vestiaire.
Où tu verrais ça sur le terrain
Chaque ligne de conditionnement avec une trieuse pondérale, un détecteur de métaux ou un système de vision a ce suivi. C'est l'une des choses les plus courantes qu'on appelle un automaticien de mise en service pour réparer.
Suis par le temps et le premier ralentissement rejette la mauvaise bouteille. Oublie la réponse tardive de la caméra et tu marques la bouteille de derrière. Saute la confirmation et une buse bouchée laisse partir du mauvais produit.
Les lignes d'embouteillage, alimentaires et pharmaceutiques inspectent chaque article et rejettent les mauvais plus loin sur la ligne. Comme beaucoup d'articles se trouvent entre les deux, l'automate tient une file de positions mesurées par un codeur sur le convoyeur, pas par le temps.
- VisionDéclenchement, puis résultat
- FilePositions du codeurTu es ici
- Jet2135 mm later
- ConfirmDans le bac
Sur un vrai site : lieux, pièces et sécurité
- Lignes d'embouteillage et de mise en canette qui contrôlent le remplissage et les bouchons
- Lignes d'emballage pharmaceutique qui contrôlent les étiquettes et les codes
- Lignes alimentaires avec détecteurs de métaux et trieuses pondérales
En alimentaire et en pharmacie, un rejet raté est un événement de sécurité des produits : les lignes s'arrêtent plutôt que de laisser passer un mauvais article.
Les jets d'air sont bruyants et peuvent projeter des fragments : les vrais sont derrière des protecteurs.
Les tailles, les temps et les vues en coupe sont des choix pédagogiques, pas le plan d'une installation réelle précise.
Prochaine étape sur la route
 82Demande avant ce qui est irréversibleNe demande confirmation que pour ce qui ne peut pas être annulé, et dis ce qui va se passer.Avancé · 30 min · +600 XP
 84Mets la cellule en serviceRéunis toutes les règles de sécurité : dispositifs à deux voies, les deux catégories d'arrêt, inhibition et contrôle des contacteurs.Expert · 75 min · +1050 XP
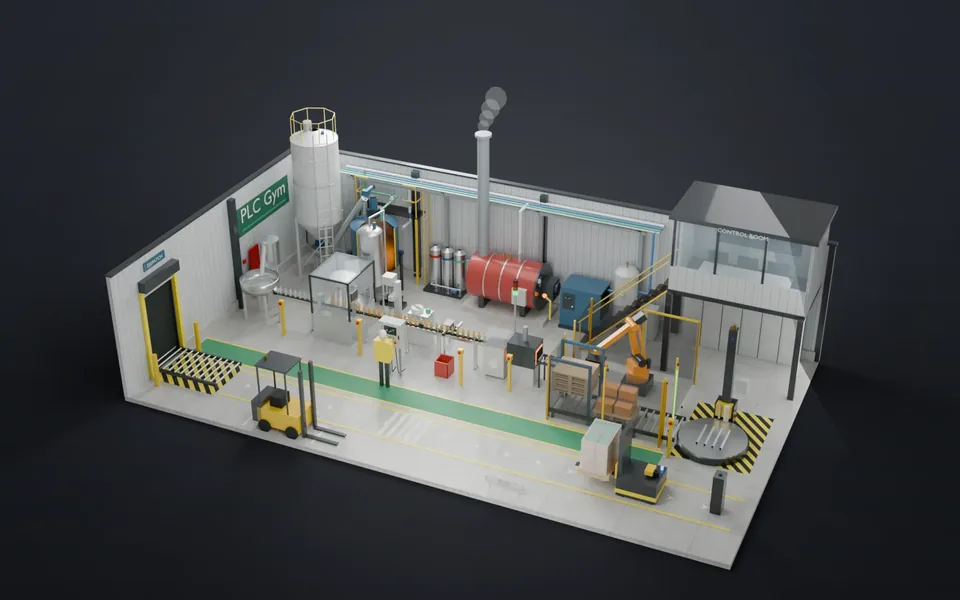 85Pilote toute l'usineDémarrage, dosage par lots, embouteillage, rebuts, robot, banderoleuse, AGV et sécurité : un seul programme pour toute l'usine.Expert · 240 min · +3000 XP
- 86Un seul écran pour toute l'usineQuatre postes signalent chacun un état, et la vue d'ensemble dit lequel a besoin de toi.Avancé · 40 min · +650 XP