

Hạ, hút, nâng, sang ngang: sơ đồ ladder PLC cho xi lanh khí nén
Chạy trạm gắp và đặt qua từng bước trong trình tự, mỗi chuyển động đều được xác nhận.
Chuyển từng chi tiết từ ổ gắp sang ổ đặt, chờ cảm biến sau mỗi chuyển động, và dừng với lỗi nếu chi tiết bị rơi trên đường đi.
Không cần thẻ. Không phải trả gì. Không cần hủy gì.
Official release: 5 December. Đứng đầu bảng xếp hạng vào ngày đó và thắng 3 tháng Pro, cộng 2 tuần Pro để tặng một người bạn. Hạng 2 thắng 4 tuần. Hạng 3 thắng 2 tuần. Thể lệ
- Mọi bài học, từ con số 0
- Mọi nhiệm vụ và bài học, khi bạn lên cấp
- Một bài kiểm tra thực hành cho mỗi danh hiệu, kèm chứng chỉ
- Tua lại bất kỳ bài kiểm tra nào, từng chu kỳ quét một
- Lời giải chi tiết khi bạn bí
- Công cụ chuyển đổi code, dùng thoải mái
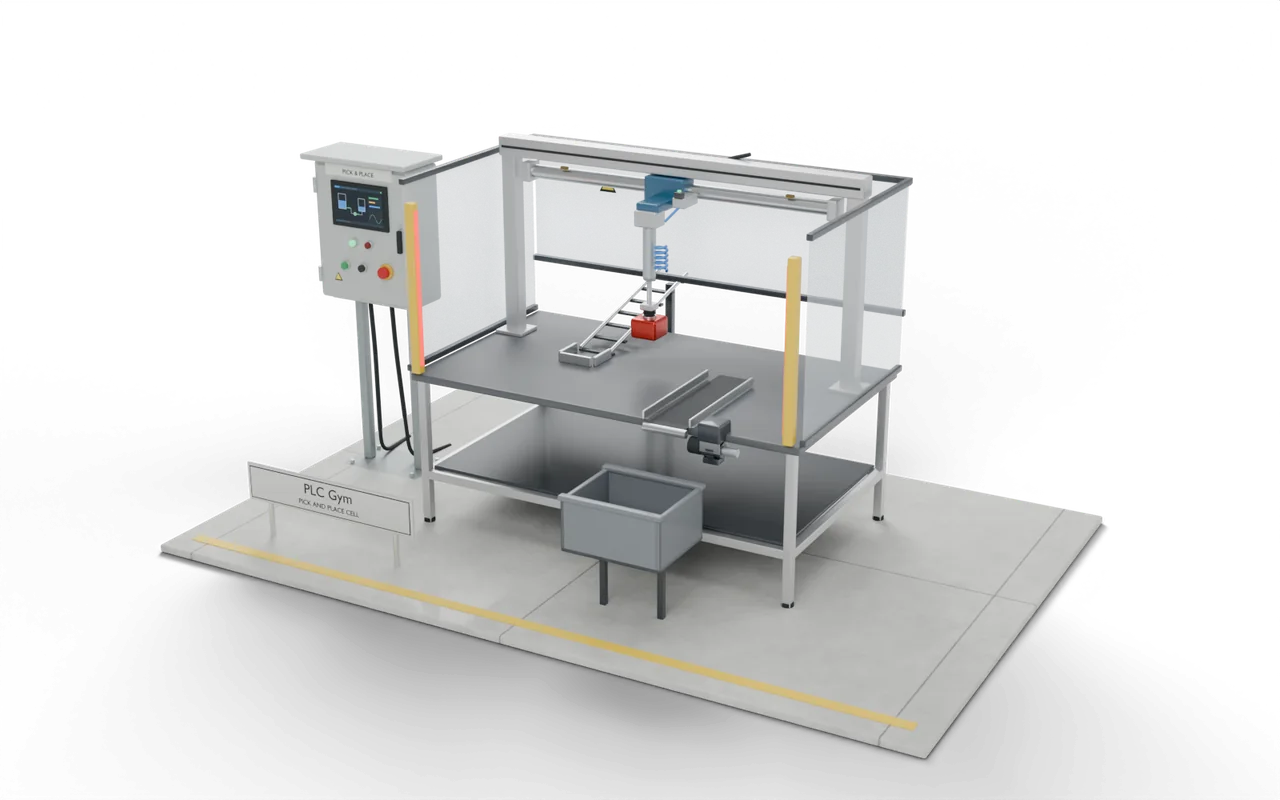 PRO (cần Pro) nhiệm vụ
Một chi tiết, được gắp và đặt
Bài kiểm tra 1 trên 5AutoĐã chọn chu trình tự độngONMoveRightVan bàn trượt: ON đến đầu đặt, OFF đến đầu gắpOFFLowerVan xi lanh nâng: ON là xuống, OFF là lênONVacuumOutputOFF- Level
- Nâng cao
- Thời gian
- Giới thiệu 35 phút
- Phần thưởng
- +450 XP
- Hệ thống máy
- gắp và đặt bằng khí nén 3D
- Trình soạn thảo Siemens
- Ngôn ngữ ladder (LAD), SCL
- Trình soạn thảo Rockwell
- Ladder, Văn bản cấu trúc
- Trình soạn thảo Beckhoff
- Văn bản cấu trúc
- Giai đoạn
- 28. Bài thực hành máy 2: bộ nhớ, định thời và trình tự
Hạ, hút, nâng, sang ngang: những gì code của bạn phải làm
Ở chế độ Auto, khi có chi tiết trong ổ gắp và ổ đặt đang trống: hạ xuống; khi có Down thì bật hút chân không; khi có VacuumOK thì nâng lên; khi có Up thì di chuyển sang phải; khi có AtRight thì hạ xuống; khi có Down thì tắt hút chân không; khi VacuumOK mất thì nâng lên; khi có Up thì di chuyển sang trái; khi có AtLeft thì chờ chi tiết kế tiếp. Không bao giờ di chuyển ngang trừ khi cơ cấu nâng đang ở Up. Nếu VacuumOK mất giữa lúc hút và lúc đặt, chi tiết đã rơi: tắt hút chân không, nâng lên, bật Fault và giữ nguyên MoveRight cho đến khi Reset. Reset (khi cơ cấu nâng đang ở trên) đưa tay gắp về vị trí gốc ở đầu gắp. MoveRight ON đưa bàn trượt về đầu đặt; OFF đưa nó trở lại.
- Tuần tự
- Hạ, hút, nâng, sang ngang, hạ, nhả.
- Quy tắc
- Chỉ di chuyển ngang khi ở Up.
- Fault
- Mất lực hút: dừng, Fault, Reset để về gốc.
Hạ, hút, nâng, sang ngang: đầu vào và đầu ra
Chương trình của bạn đọc 9 đầu vào và điều khiển 4 đầu ra. Một đầu vào nữa điều khiển mô phỏng hoặc hiện một số đo, để bạn kiểm tra. Tên giống nhau trong trình soạn thảo của mọi hãng.
Hạ, hút, nâng, sang ngang: các bài kiểm tra kiểm tra gì
- Chờ Auto, một chi tiết và ổ đặt trống.
- Mỗi chuyển động chờ cảm biến của nó.
- Không bao giờ di chuyển ngang trừ khi đang ở Up.
- Làm rơi chi tiết trên đường đi sẽ dừng ô làm việc với Fault ON.
- Reset đưa tay gắp về vị trí gốc, nâng lên trước.
- Thử Dùng các nút bên dưới mô hình và xem hệ thống máy phản ứng.
- Kiểm tra lời giải Mọi bài kiểm tra chạy trên code của bạn chỉ với một lần nhấn.
- Tua lại PRO (cần Pro) Nếu một bài không đạt, hãy lùi lại từng chu kỳ quét để xem vì sao.
Bí ở nhiệm vụ này? Hãy hỏi các thành viên trong Phòng thay đồ.
Bạn sẽ gặp điều này ở đâu ngoài hiện trường
Dây chuyền lắp ráp và đóng gói có đầy những ô như thế này, mỗi ô là vài xi lanh chạy qua một thứ tự cố định.
Ô làm việc di chuyển theo bộ định thời thay vì cảm biến rồi sẽ có lúc đâm giác hút xuyên qua chi tiết. Ô làm việc bỏ qua việc mất lực hút sẽ ném chi tiết văng qua hàng rào bảo vệ.
Cụm gắp và đặt cấp phôi cho máy dập, trạm lắp ráp và bàn thử nghiệm. Mỗi chuyển động là một xi lanh khí nén có công tắc từ ở mỗi đầu, để bộ điều khiển luôn biết bộ gắp đang ở đâu trước khi di chuyển tiếp.
- Đầu vàoMáng tự chảy
- PickXuống, hút, lênBạn đang ở đây
- HạngSang ngang, xuống, nhả
- Đầu raBăng tải đến thùng chứa
Tại nhà máy thật: khu vực, bộ phận và an toàn
- Dây chuyền lắp ráp nạp chi tiết vào đồ gá
- Máy đóng gói đặt sản phẩm vào khay
- Bàn thử nghiệm chuyển chi tiết giữa các trạm
Di chuyển ngang khi giác hút đang hạ sẽ kéo nó qua chi tiết và đồ gá: luôn xác nhận Up trước.
Khu vực thật sẽ ngắt khí nén và đầu ra khi màn chắn sáng bị cắt.
Kích thước, thời gian và hình cắt là lựa chọn để giảng dạy, không phải bản vẽ của một công trình thật cụ thể nào.
Tiếp theo trên chặng đường
 62Xi lanh không bao giờ đến nơiCho mỗi chuyển động ba giây, và dừng an toàn nếu hết thời gian.Nâng cao · 35 phút · +500 XP
- 63Dừng khẩn cấp: xả khí, rồi cấp lại có chủ ýXả khí khi dừng khẩn cấp, và phục hồi mà không có chuyển động bất ngờ.Nâng cao · 40 phút · +500 XP
 64Hai kênh phải khớp nhauĐọc nút dừng khẩn cấp và cửa, mỗi thiết bị trên hai kênh, và khóa ô làm việc khi một cặp không khớp nhau.Nâng cao · 40 phút · +550 XP
- 65Xác nhận các contactor đã nhảKiểm tra tiếp điểm phản hồi (mirror contact) của các contactor, và từ chối reset khi có một contactor bị hàn dính.Nâng cao · 40 phút · +500 XP